
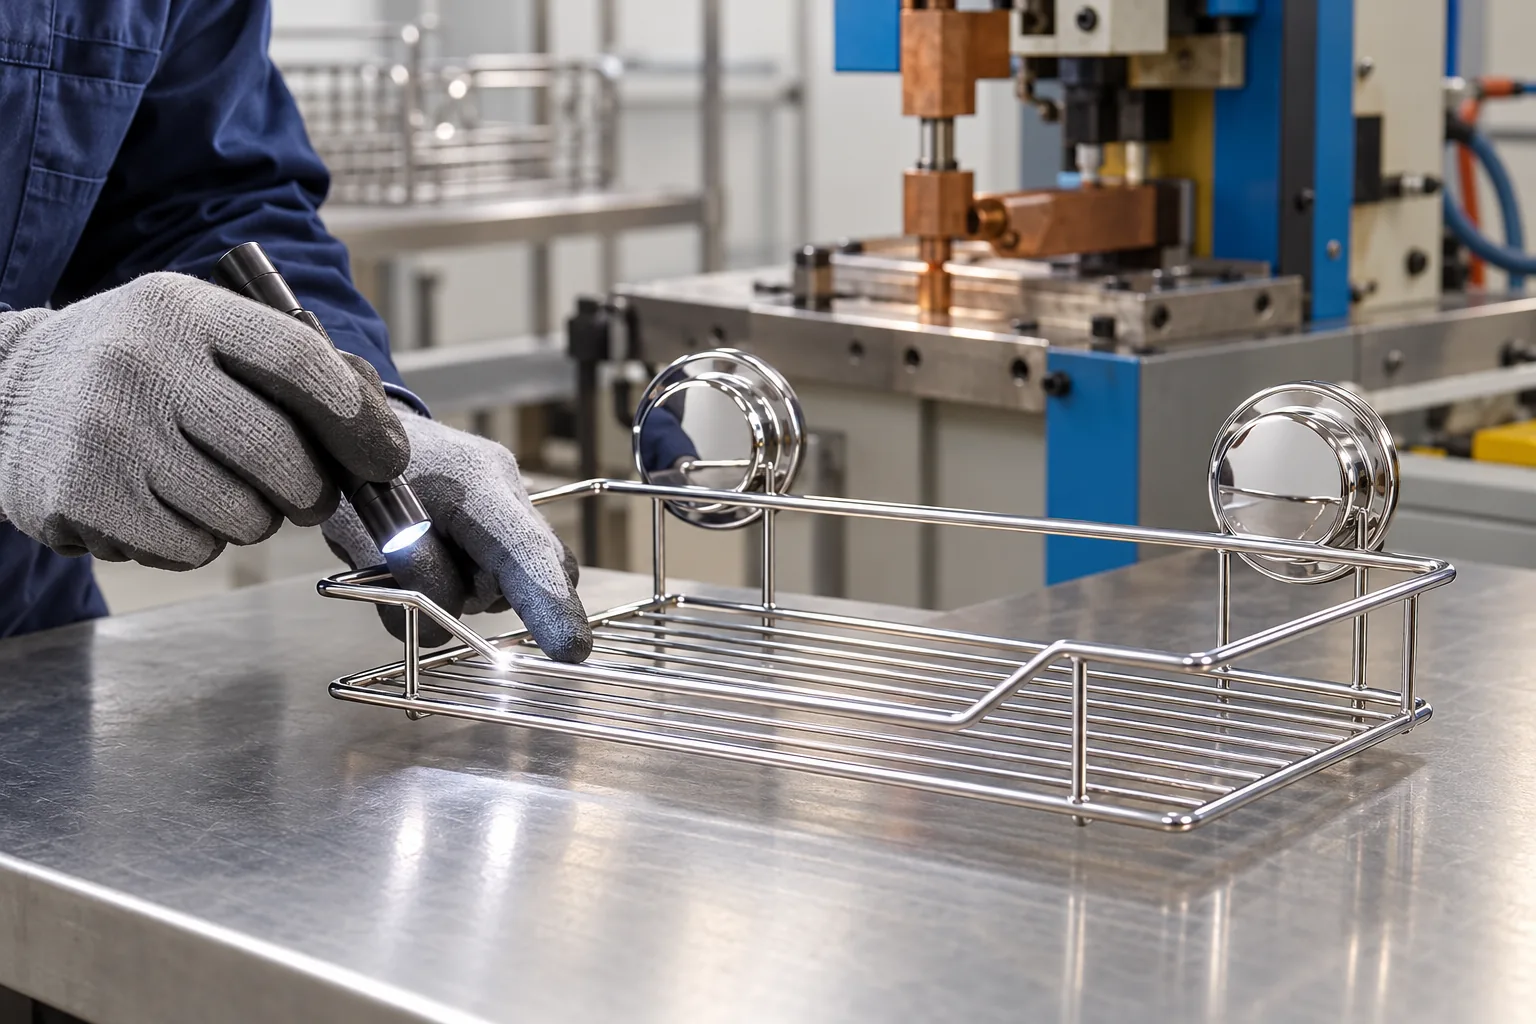
La selección de impulsos múltiples con rampa ascendente de la corriente de soldadura por resistencia debe aprobarse como parte de una cualificación conjunta específica del producto, y no como un ajuste independiente de la máquina. En el caso de una cesta de alambre soldada, el plano, los materiales y diámetros del alambre, la geometría de los cruces, el acceso a los electrodos, el estado de la superficie, la sujeción mediante utillaje y el acabado previsto influyen en el resultado. Una subida gradual de la corriente o más de un pulso pueden resultar útiles para algunas aplicaciones, pero ninguna de estas opciones es una fórmula universal. Pida al proveedor que especifique el programa propuesto, que muestre muestras representativas destinadas a la producción y que defina qué cambios requieren una nueva aprobación.
Esta guía se centra en una pregunta: ¿cómo debe un importador o un desarrollador de productos evaluar un programa de pulso único con una rampa ascendente frente a un programa por etapas o de pulsos múltiples? No establece valores concretos de amperaje, milisegundos, fuerza de los electrodos ni límite de intensidad. Esos valores dependen del equipo concreto, la unión, el material, el modo de control y el margen de proceso validado. El objetivo es que la decisión sea trazable, desde los requisitos del comprador hasta la documentación aportada por el proveedor.
¿Por qué es importante un perfil de corriente ascendente o de pulsos múltiples?
La soldadura por resistencia genera calor en las interfaces a medida que la corriente atraviesa las piezas sujetas por la fuerza de los electrodos. Las condiciones de contacto cambian durante el breve ciclo de soldadura a medida que las superficies se asientan y se genera calor. Una rampa ascendente programada aumenta gradualmente la energía de soldadura al inicio de un pulso. Un programa de pulsos múltiples divide el suministro de energía en segmentos, a veces con un intervalo o un periodo de enfriamiento entre ellos. Los parámetros de control del proceso describen el programa; por sí solos, no garantizan que la unión final sea aceptable.
AMADA WELD TECH describe un «upslope» como un aumento gradual de la energía de soldadura y explica que se puede seleccionar una rampa programada para una aplicación concreta. Su documentación técnica también describe la soldadura de doble pulso como un proceso que puede utilizar un pulso inicial para tratar las películas superficiales y un pulso posterior para soldar los materiales de base. Se trata de explicaciones sobre las funciones del proceso, no de una garantía de que un perfil concreto vaya a mejorar la unión de una cesta de cromo. Los compradores deben utilizarlas como preguntas que plantear a un proveedor cualificado, no como una indicación para copiar los ajustes de otro producto.
En el caso de una cesta de alambre, la aceptación de las uniones no se limita únicamente a la marca de soldadura visible. La unión debe conservar la geometría prevista, mantenerse unida según la evaluación acordada, evitar expulsiones inaceptables o salientes afilados, y ser compatible con el proceso de acabado y montaje. El comprador debe identificar cuáles de estas características son críticas para la calidad del producto específico. El aspecto estético, la integridad de la unión y la cobertura del recubrimiento son comprobaciones relacionadas, pero independientes; ninguna de ellas puede utilizarse como sustituto automático de otra.
Por lo tanto, el valor práctico de analizar el perfil radica en el control de cambios. Si un proveedor propone una secuencia de impulsos diferente para estabilizar una unión, el comprador necesita saber qué ha cambiado, por qué ha cambiado, qué muestras representan el nuevo programa y si esto afecta al acabado o al montaje posteriores. La expresión del título del artículo “corriente de soldadura por resistencia con rampa ascendente y impulsos múltiples” define el tema, pero la decisión de aprobación sigue dependiendo del producto y del proveedor en cuestión.
¿Qué insumos del producto y del proceso deben fijarse en primer lugar?
Antes de comparar los programas, congela la definición de la pieza. Un proveedor no puede comparar de forma significativa un perfil de un solo pulso con uno de múltiples pulsos si las muestras difieren en el diámetro del alambre, el grado, el recubrimiento, el ángulo de cruce, el solapamiento, la ubicación de la fijación o el estado de los electrodos. El plano o el registro de muestras del comprador debe identificar la revisión y las ubicaciones de las uniones objeto de revisión. Si una cesta tiene varias familias de uniones, agrupa solo aquellas que compartan una geometría y una ruta de proceso justificables; no des por sentado que una soldadura en esquina representa todas las intersecciones.
Anota el material y el estado de la superficie en el punto de soldadura. Los términos “inoxidable” o “acabado cromado” pueden no identificar suficientemente lo que entra en contacto con el electrodo. Se debe especificar el sustrato real, el recubrimiento o chapado de entrada, el estado de limpieza y cualquier cambio de proveedor, o bien dejarlo explícitamente como un aspecto pendiente de resolver. Si el acabado cromado final se aplica tras la soldadura, aclare si las muestras muestran la misma secuencia de preparación y acabado prevista para la producción. Una muestra realizada antes de un cambio en el proceso no representa automáticamente el artículo acabado revisado.
Identifica también el modo de funcionamiento del equipo y la documentación que puede proporcionar el proveedor. Un controlador puede regular la corriente, la tensión o la potencia, y los distintos equipos pueden ofrecer diferentes características de impulsos y retroalimentación. Los compradores deben preguntar qué modo de control se utiliza, si el programa se registra por programa o por revisión, y qué datos de monitorización están disponibles para la unión. No se debe dar por sentado que todas las fábricas cuentan con el mismo controlador, sensor de retroalimentación o instrumento de monitorización; hay que confirmar el equipo y los datos del proveedor y el producto concretos.
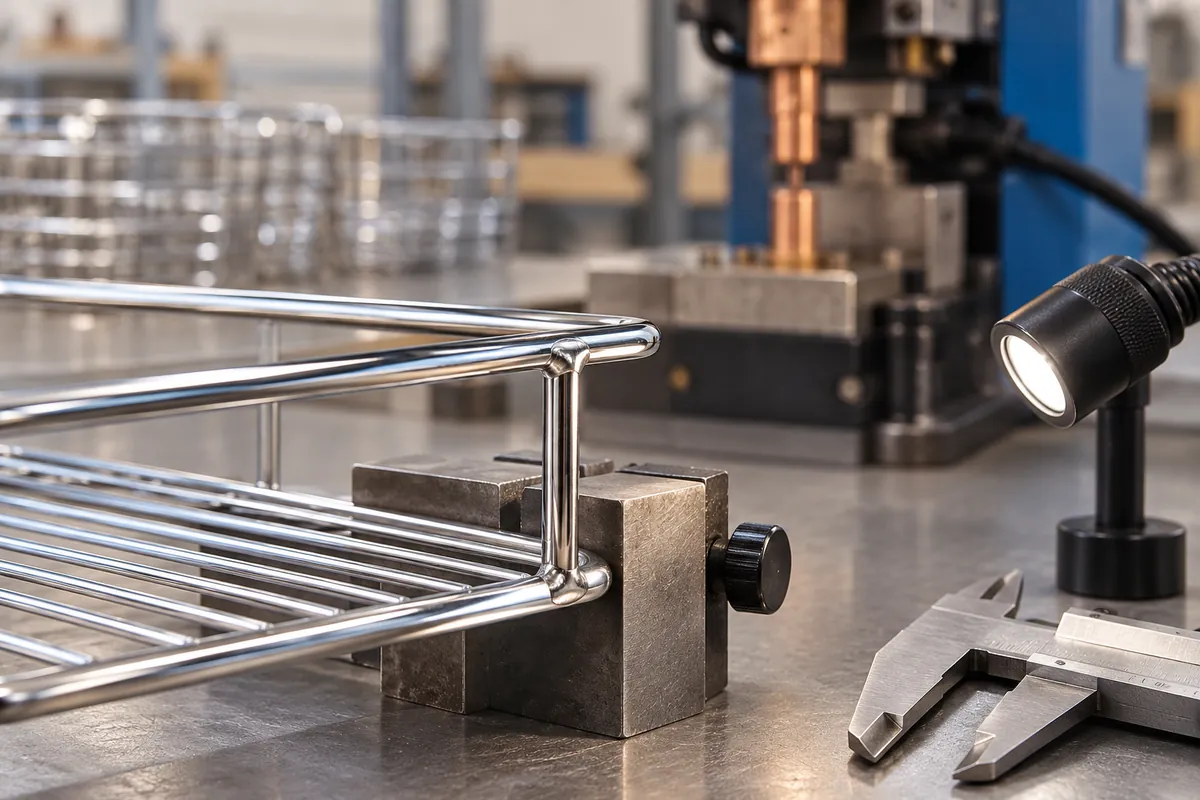
Las condiciones de la fijación y del electrodo son importantes porque el acceso, la alineación, el área de contacto, la fuerza y el flujo de calor afectan a la interfaz. El comprador no tiene por qué diseñar el programa de soldadura del proveedor, pero debe pedirle que documente la disposición de la fijación y del electrodo utilizada para la homologación. Si la producción utiliza varias estaciones u orientaciones, el plan de muestras debe representar la ruta pertinente. El debate sobre el proceso no debe derivar en una revisión genérica de la máquina: lo que le preocupa al comprador es la cesta acabada y si sus uniones homologadas son repetibles.
¿Cómo deberían comparar los compradores un perfil de pulso único y uno por etapas?
No existe una solución universalmente válida. Un programa más sencillo de un solo pulso con una rampa ascendente controlada puede ser suficiente cuando la unión y la pila de material son estables y hay pruebas que respaldan el resultado requerido. Puede merecer la pena evaluar un perfil por etapas cuando el proveedor tenga una razón específica, como gestionar una condición de contacto inicial o separar una etapa de acondicionamiento de la superficie de una etapa posterior de unión. El proveedor debería exponer la hipótesis y el resultado observable esperado, en lugar de describir “más pulsos” como algo intrínsecamente mejor.
| Dimensión de revisión | Pulso único con rampa ascendente | Por etapas o de pulsos múltiples | Decisión del comprador |
|---|---|---|---|
| Estructura del horario | Se admitía un segmento de energía de soldadura con una rampa programada | Dos o más segmentos de energía, posiblemente con un intervalo | Pregunta cuál es la función de cada segmento en esta articulación. |
| Pruebas principales | Revisión aprobada del calendario y muestras compuestas representativas | Registro de la programación por segmentos y muestras representativas | Comparar las condiciones de los materiales, los elementos fijos y los acabados en condiciones equivalentes |
| Control de cambios | Identifica la rampa homologada y los límites de la configuración homologada | Identifica el orden de los pulsos, el intervalo y qué parámetros están acoplados | Exigir la aprobación antes de que un cambio significativo en el programa de materiales llegue a la producción en serie |
| Limitaciones | Una rampa por sí sola no puede corregir un mal ajuste, la contaminación o una geometría inestable | Los segmentos añadidos aumentan la complejidad del proceso y no aportan un mejor rendimiento | Evalúa la pieza terminada en función de los requisitos acordados, no de la complejidad del calendario. |
Esta tabla es un marco de decisión, no una recomendación de parámetros. Un comprador no debe solicitar un recuento de pulsos específico simplemente porque otro producto lo utilice. Tampoco se debe exigir a un proveedor que revele ajustes propios más allá de lo necesario para el control de procesos acordado y la notificación de cambios. Las partes pueden definir un conjunto de pruebas prácticas: identificador y revisión del programa, revisión del material o pieza, identidad de la muestra, método de inspección, resultado observado, disposición y fecha de aprobación.
Si se están evaluando ambas opciones, utiliza una comparación controlada. Mantén constantes la revisión de la pieza, el estado de la pieza al recibirla, el dispositivo de sujeción, la disposición de los electrodos, la cualificación del operario, el proceso de acabado y la selección de muestras, o bien registra cada diferencia deliberada. Compara los resultados acordados —como la ubicación de la unión, la geometría, el estado visible y una comprobación destructiva o funcional validada, si se ha especificado alguna—. Una revisión visual puede revelar variaciones evidentes, pero no puede establecer una afirmación estructural no medida. Evita inventarte un umbral numérico de aprobación; deja que el responsable técnico lo defina para el caso de uso concreto.
El coste debe analizarse con detenimiento. Un calendario por fases puede requerir más esfuerzo de preparación, supervisión o cualificación, mientras que un perfil estable podría reducir el trabajo de reelaboración para un proveedor y una pieza concretos. Se trata de hipótesis que deben verificarse, no de ahorros garantizados ni de afirmaciones sobre el tiempo de ciclo. Al seleccionar una ruta, infórmate de las implicaciones en la fabricación y la inspección, y compara el alcance presupuestado en igualdad de condiciones. Para un proyecto OEM de lotes pequeños, las pruebas de la primera muestra y la comunicación controlada de los cambios pueden ser más importantes que la optimización de un ciclo teórico no verificado.
¿Qué pruebas de muestra deben aprobarse antes de su entrega?
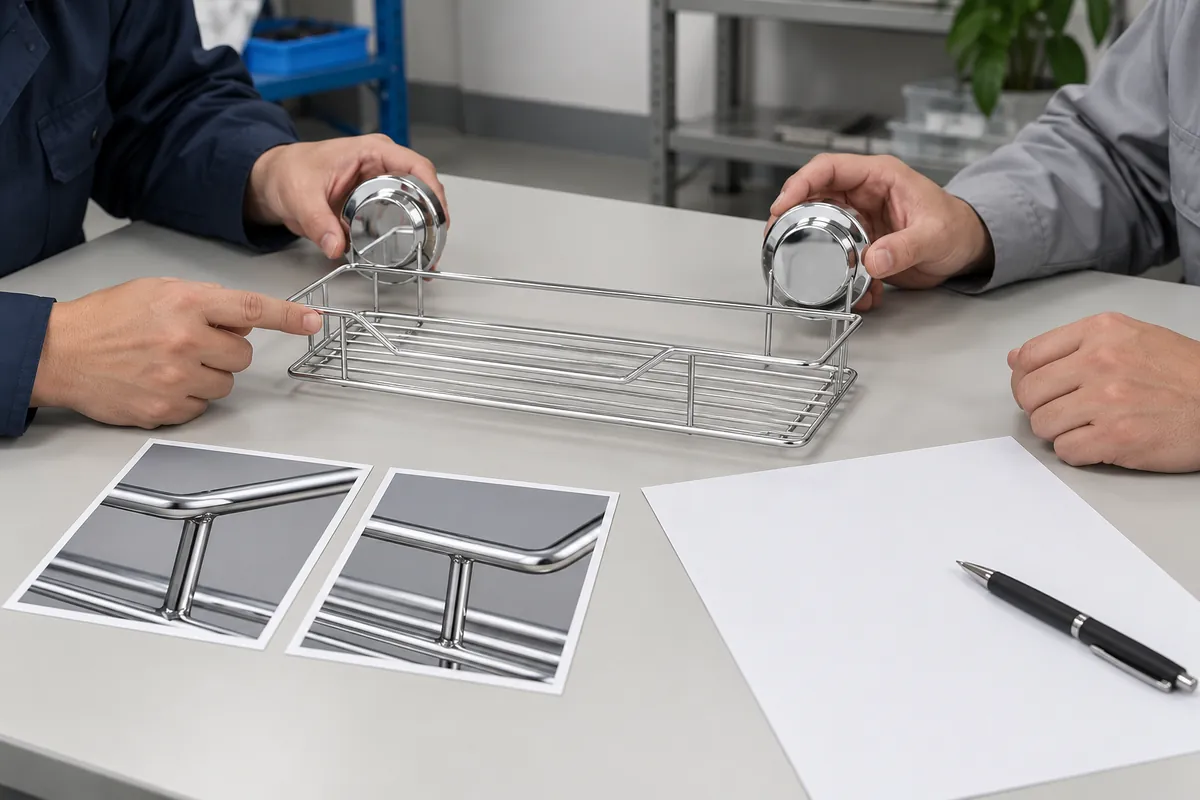
La muestra de homologación debe ajustarse lo más posible a la ruta prevista para la producción. Identifica la revisión del plano, la declaración de materiales o la referencia del lote, la familia de uniones, la revisión del programa de procesos, el estado de acabado y la fecha de la muestra. Si algún elemento no está confirmado, márquelo como pendiente en lugar de dejar que una fotografía dé a entender que se ha comprobado. Cuando un producto utilice dos soportes de succión u otro sistema de fijación, incluya el contexto completo del producto en el registro de revisión, incluso si la evaluación de la soldadura se centra en una sola unión en cesta; no confunda los requisitos de fijación de los soportes con los requisitos de las uniones en cesta.
Pide al proveedor que muestre ubicaciones representativas, no solo la junta que tenga mejor aspecto. El método de selección debe reflejar las diferentes posiciones u orientaciones de las juntas que podrían afectar al acceso o al flujo de calor. El registro de la muestra debe dejar claro cuántas piezas se han revisado y cómo se han seleccionado, sin afirmar que una muestra pequeña prueba una tasa de fallos a largo plazo. Si el proveedor utiliza un dispositivo de sujeción, registre información suficiente para reproducir la configuración aprobada o identificar su revisión controlada.
Acuerde los métodos de aceptación antes de interpretar los resultados. La inspección visual solo permite evaluar las características visibles cuando la iluminación, la dirección de observación, el estado de la superficie y las definiciones de los defectos están claros. Un ensayo mecánico o destructivo puede ser adecuado para una unión concreta, pero el método, la preparación de la probeta, la dirección de carga, el número de muestras y los criterios de aceptación deben ser objeto de un acuerdo cualificado. El valor mostrado por un controlador o una señal del monitor de soldadura puede servir de apoyo para la revisión del proceso; no equivale automáticamente a un ensayo del producto acabado. Si se recurre a servicios de ensayo externos, identifique el alcance y el responsable del informe, en lugar de dar a entender que Koitor cuenta con un laboratorio acreditado.
Registra tanto el resultado como la decisión. El informe debe indicar las desviaciones aceptadas, las muestras rechazadas, las medidas correctivas, los requisitos de nuevo muestreo y quién aprobó la evidencia final. Conserva las fotografías con una escala o una referencia conocida únicamente cuando se evalúen las dimensiones; las fotografías sin control de perspectiva pueden distorsionar el tamaño. Conserva el registro de inspección subyacente cuando una fotografía sea meramente ilustrativa. La imagen de revisión de la muestra que aparece en el artículo tiene por objeto mostrar un análisis práctico, no presentar medidas inventadas ni un resultado de prueba ficticio.
¿Qué cambios deberían volver a someterse a aprobación?
El control de cambios debe basarse en el impacto que estos tengan, y no en si un proveedor califica el cambio como “menor”. Se deberá reabrir la revisión si un cambio puede alterar la unión, la prueba de aceptación del comprador o el producto resultante. Algunos ejemplos son: un tipo o diámetro de alambre diferente, una geometría de cruce revisada, un cambio en el recubrimiento o la preparación de la superficie, una nueva geometría del electrodo, una modificación en la sujeción del dispositivo de fijación, un nuevo modo del controlador, un cambio en la secuencia de pulsos, el traslado a otra estación o un cambio en el acabado que afecte al aspecto o a las expectativas de corrosión.
La notificación de cambio de proveedor debe identificar las condiciones anteriores y las nuevas, el motivo del cambio, los números de referencia y las revisiones afectados, la evaluación de riesgos, el plan de contención, la documentación necesaria y la fecha de aprobación solicitada. Si se producen varios cambios a la vez, el comprador no debe dar por sentado que una muestra permite aislar sus efectos por separado. Pregunte si una validación por fases puede distinguir las variables clave. En caso de correcciones urgentes, defina controles provisionales de los envíos y una fecha para el cierre de la documentación, en lugar de aceptar una desviación permanente no documentada.
La aprobación no implica que el comprador deba ser propietario de la ingeniería de procesos del proveedor. El proveedor sigue siendo responsable de controlar su proceso de fabricación, mientras que el comprador define los requisitos del producto, las expectativas en materia de documentación y los límites de la autorización. Una buena colaboración deja clara la interfaz: qué aprueba el comprador, qué mantiene el proveedor, qué registros están disponibles, cómo se controlan los materiales no conformes y cuándo es obligatorio notificarlo al cliente. En el caso de un pedido personalizado de herrajes metálicos, esta división de responsabilidades debe acordarse antes de que comience la producción.
Si el proveedor no puede revelar los parámetros propios del programa, aún así podría ser viable un enfoque basado en el rendimiento y el control. Acordar un identificador de programa bajo el control del proveedor, las características críticas, los registros de seguimiento o las pruebas de auditoría, los controles por muestreo representativo y los umbrales de notificación. El comprador no debe exigir recetas de máquina confidenciales sin motivo, pero tampoco debe aceptar la garantía de que un programa “no ha sufrido modificaciones” si no se puede proporcionar una identificación de la revisión o pruebas que lo demuestren.
Lista de comprobación del comprador para la solicitud de presupuesto y la aprobación de muestras
Utiliza la siguiente lista de comprobación para que la solicitud sea concreta sin dar una receta sin matices:
- Identifica el número de pieza, la revisión del plano, la variante del producto y la ubicación de las uniones.
- Especifique el material real del alambre, el diámetro, el estado de la superficie de entrada y la secuencia de acabado, o marque los elementos sin resolver.
- Pide al proveedor que explique por qué se propone un perfil de subida de un solo pulso o por etapas para esta junta.
- Anota el modo de respuesta del controlador y un identificador o revisión del calendario controlado por el proveedor.
- Comprueba que las muestras de calificación utilicen una fijación representativa, un acceso adecuado a los electrodos, una orientación adecuada y una ruta de producción prevista.
- Define las características visibles y funcionales que se van a evaluar, indicando el método y la persona responsable de la aceptación.
- Acordar cómo se seleccionan, identifican, fotografían, conservan y eliminan las muestras.
- Define los desencadenantes de notificación de cambios para el material, la geometría, el modo de funcionamiento del equipo, el programa, la estación, el dispositivo de sujeción y el acabado.
- Pregunta qué información está disponible en los pedidos repetidos y qué datos son confidenciales o están bajo el control del proveedor.
- Hay que diferenciar los criterios de integridad de las juntas de los relativos al aspecto, la cobertura del recubrimiento, el rendimiento de montaje y los requisitos de embalaje.
En el caso de las solicitudes de presupuesto, pide a los proveedores que envíen un breve resumen del calendario y un plan de cualificación, en lugar de limitarse a responder simplemente “sí”. Si un licitador utiliza una terminología diferente, solicítale una correspondencia entre sus términos y los conceptos de “recuento de pulsos”, «rampa», «intervalo», «modo de retroalimentación» y «revisión de la programación». A continuación, compara el alcance y la documentación, no solo la denominación nominal del proceso. De este modo, las ofertas serán comparables y se reducirá el riesgo de que dos proveedores interpreten «pulsos múltiples» como procesos sustancialmente diferentes.
Preguntas frecuentes
¿Una pendiente ascendente más larga siempre hace que una soldadura sea más segura?
No. El perfil adecuado depende del material, la geometría, el contacto del electrodo y la aplicación. Una rampa es un parámetro del proceso que hay que validar, no una garantía universal de seguridad o calidad.
¿Se consigue una articulación más fuerte con un programa de pulsos múltiples?
No. El recuento de pulsos describe cómo se suministra la energía. La resistencia o la aptitud para su uso requieren una prueba o evaluación funcional consensuada y representativa, con criterios de aceptación adecuados.
¿Pueden los compradores copiar los ajustes del manual de una soldadora?
Utiliza los manuales para comprender los controles y la terminología disponibles, no para copiar un programa en otra pieza. El manual citado describe su propio contexto de control y funcionamiento; la unión en cuestión requiere la homologación del proveedor.
¿Debería el proveedor facilitar todos los parámetros de la máquina?
No necesariamente. Los compradores pueden acordar un identificador de calendario controlado, una norma de notificación de cambios, pruebas de muestras y controles de resultados, respetando al mismo tiempo la información confidencial legítima.
¿Y si los dos horarios parecen igual de buenos?
Utiliza los datos acordados más allá de las apariencias, compara los registros de repetibilidad y de control de procesos y, a continuación, selecciona la vía que cumpla los requisitos con un control de cambios claro. Si los datos son insuficientes, deja la decisión en suspenso.
Conclusión práctica
Para los compradores de herrajes para el baño y el almacenamiento doméstico, la soldadura por resistencia con corriente ascendente y pulsos múltiples debe abordarse como una cuestión de cualificación del proveedor vinculada a una unión concreta, y no como una «receta» encontrada en Internet. Confirma los datos del producto y los materiales, comprende los motivos del proveedor para el programa propuesto, revisa muestras representativas del producto acabado y acuerda qué pruebas respaldan la aceptación. A continuación, incorpore la revisión del programa y los mecanismos de notificación de cambios a la interfaz de calidad del pedido.
El ámbito de actuación confirmado de Koitor es la fabricación a medida de herrajes metálicos para cuarto de baño y almacenamiento doméstico, incluyendo el desarrollo de planos y muestras a petición del cliente. Para cada presupuesto, es necesario confirmar el equipo de soldadura específico del proyecto, los controles y el rendimiento del producto; esta guía no hace referencia a ninguna máquina, plazo o capacidad de ensayo certificada en concreto. Para que se revise un proyecto, envíe el plano o la muestra, el acabado deseado y los requisitos de aprobación a través de Página de contacto de Koitor, o consulta el Resumen de la fabricación OEM.
Más información técnica: Definición de «upslope» según AMADA WELD TECH, Explicación del doble pulso, y el Manual de instrucciones del UB1500B/UB4000B. Estas fuentes explican los conceptos relacionados con los equipos y los procesos; no establecen un calendario universal para una cesta de baño.
Comenta las especificaciones de tu producto
Envíanos tu plano o muestra, el acabado deseado, la ubicación de las juntas y los requisitos de aprobación para que podamos revisar el alcance del proyecto.
OEM / MARCA BLANCA
Convierte esta guía de abastecimiento en un resumen del producto
Indícanos el producto que deseas, el tamaño, el acabado, la cantidad del pedido y los requisitos de embalaje. Tu equipo recibirá un análisis práctico de la viabilidad de fabricación antes de recibir el presupuesto.


 English
 Español
 Português
 Français
 Deutsch
 العربية