
Productos de alambre para cuarto de baño con recubrimiento en polvo: Guía de fabricación, modos de fallo y retorno de la inversión para 2025
Los productos de alambre para el cuarto de baño con recubrimiento en polvo —cestas para la ducha, cestas de esquina, estantes de pared y organizadores de alambre— se han convertido en la opción de acabado predeterminada para muchas marcas internacionales en 2025. Sin embargo, el recubrimiento en polvo no es “automáticamente resistente a la oxidación”. En los cuartos de baño húmedos, la durabilidad viene determinada por la disciplina de la ingeniería: el diseño del pretratamiento, la estrategia de espesor de recubrimiento seco (DFT), la mitigación del efecto jaula de Faraday, los métodos de verificación y los sistemas de embalaje que protegen el recubrimiento tras el curado.
Si estás buscando productos de alambre para cuarto de baño destinados al comercio minorista, el comercio electrónico o la distribución, empieza por definir la estrategia de acabado y los objetivos de rendimiento para tu mercado. Si necesitas una comparación rápida entre el cromado, el acero inoxidable y el recubrimiento en polvo en cuanto a su resistencia a la oxidación y las ventajas e inconvenientes para el comprador, consulta: Guía comparativa entre el cromo, el acero inoxidable y el recubrimiento en polvo: propiedades anticorrosivas.
La realidad del mercado en 2025: el recubrimiento en polvo se impone, pero solo si se diseña adecuadamente
Para 2025, muchas marcas han dejado de utilizar el cromado en los accesorios de almacenamiento de baño de alambre, debido al cumplimiento de la normativa medioambiental, el coste del tratamiento de aguas residuales, la demanda de una estética mate o texturizada y el riesgo operativo que supone la irregularidad en el suministro de recubrimientos. El recubrimiento en polvo puede ser una opción muy adecuada: ofrece flexibilidad en cuanto a color y textura, es escalable y, a menudo, resulta más fácil de alinear con las actuales exigencias normativas y los criterios de sostenibilidad.
Sin embargo, el mayor error del mercado es dar por sentado que “recubrimiento en polvo = resistencia a la corrosión”. En realidad, el recubrimiento en polvo traslada los criterios de éxito de la química a la ingeniería de fabricación. Los entornos de los cuartos de baño son una prueba de resistencia perfecta: la humedad diaria, los cambios de temperatura, los productos químicos de limpieza y la abrasión repetida provocada por botellas y accesorios aceleran el ciclo de vida del producto.
Si tu objetivo de aprovisionamiento es un programa de baño sólido (y no un envío puntual), debes considerar los productos de alambre con recubrimiento en polvo como un sistema de ingeniería: sustrato + pretratamiento + distribución del espesor de la capa + curado + verificación de control de calidad + integridad del embalaje. Se trata del mismo enfoque sistémico que se utiliza en programas de almacenamiento para el baño de alto rendimiento, tales como: soluciones de almacenamiento a medida para el cuarto de baño.
Cambio de mentalidad en materia de contratación pública de cara a 2025:No estás comprando “un acabado”. Estás comprando un proceso controlado que evita defectos previsibles (ampollas, oxidación progresiva, delaminación, poros) y protege tu margen al reducir las devoluciones, las reseñas negativas y el riesgo de reclamaciones de garantía.
Ciencia de los materiales: la elección del sustrato sigue determinando el resultado más desfavorable
El recubrimiento en polvo actúa como barrera. Las barreras fallan en aquellos puntos donde la geometría, las tensiones y la manipulación concentran el deterioro: soldaduras, bordes, esquinas interiores, extremos de alambre cortados y puntos de contacto. Una vez que existe un defecto, el comportamiento frente a la corrosión depende en gran medida de la composición química y la microestructura del sustrato.
Por qué sigue siendo importante la elección entre el acero inoxidable 304 y el 201 en el recubrimiento en polvo
Muchos compradores consideran la elección del acero inoxidable como una decisión de carácter estético o relacionada con una “marca de prestigio”, pero los productos de alambre para el cuarto de baño se utilizan en entornos húmedos, donde el sustrato cobra importancia en cuanto se ve comprometida la integridad del recubrimiento. El acero inoxidable 201 suele tener un menor contenido en níquel y un mayor contenido en manganeso que el 304, y tiende a ser más vulnerable a la propagación de la corrosión cuando la humedad encuentra un punto de entrada (un microarañazo, un poro o un borde astillado).
En la práctica: si tu producto va a ser sometido a un uso intensivo, instalado en zonas costeras o utilizado en cuartos de baño con alta humedad y donde se emplean con frecuencia productos químicos de limpieza, el acero inoxidable 304 (o una combinación de acero dulce modificado + un pretratamiento robusto + un sistema de recubrimiento) suele ofrecer un mejor perfil de riesgo que “acero inoxidable barato + pretratamiento deficiente”.”
La geometría determina las zonas de riesgo (donde realmente comienza la corrosión)
- Cordones de soldadura y zonas afectadas por el calor (HAZ): la microestructura alterada y los óxidos pueden reducir la adhesión.
- Extremos cortados y bordes afilados: capa delgada + alta probabilidad de daños + exposición directa a la humedad.
- Esquinas interiores e intersecciones de alambres: el efecto de jaula de Faraday reduce el espesor de la película precisamente en los puntos donde se acumula el agua.
- Puntos de sujeción y ganchos: la abrasión mecánica se concentra en las superficies de contacto.
Fabricación: Estrategia de pretratamiento para cuartos de baño húmedos
El pretratamiento es el factor más importante que determina la durabilidad de los productos de alambre para cuarto de baño con recubrimiento en polvo. Ni un buen polvo, ni un buen color, ni una buena estrategia de marketing pueden compensar las deficiencias en el pretratamiento. En entornos húmedos, el pretratamiento es lo que evita la corrosión bajo la capa de recubrimiento e impide que los pequeños defectos se conviertan en óxido visible.
Si quieres conocer los fundamentos técnicos más detallados sobre por qué resulta difícil recubrir los productos de alambre (y cómo la estrategia de pretratamiento y espesor evita las devoluciones), consulta: La ciencia del recubrimiento en polvo: espesor, pretratamiento y prevención de defectos.
Marco de decisión sobre el pretratamiento (controles + compensaciones)
En el caso de los productos de alambre para el cuarto de baño, la elección del pretratamiento debe basarse en: (1) el nivel de humedad, (2) la abrasión prevista y las condiciones de manipulación, (3) el tipo de sustrato, (4) la densidad geométrica y (5) la tolerancia a los defectos estéticos.
| Fase de pretratamiento | Qué controla | Riesgo para el comprador en caso de incumplimiento |
|---|---|---|
| Desengrasado | Elimina aceites, lubricantes, huellas dactilares y residuos de soldadura | Formación de ampollas, mala adherencia, efecto «ojo de pez», fallos prematuros en los puntos de contacto |
| Enjuague (calidad) | Evita la contaminación cruzada por sustancias químicas y sales | Manchas, ampollas osmóticas, propagación impredecible de la corrosión |
| Recubrimiento de conversión (fosfato) | Crea una microestructura que favorece la adhesión; mejora la resistencia a la corrosión | Aparición progresiva de óxido en los arañazos, delaminación, desprendimiento del recubrimiento en los bordes y las soldaduras |
| Secado (disciplina) | Elimina la humedad acumulada en las intersecciones de cables densos | Aparecen ampollas durante el curado; la humedad oculta da lugar a reclamaciones de garantía meses después |
Los mandos más importantes en los cuartos de baño húmedos
- Ventanas sobre química del baño:Los valores de concentración, pH, conductividad y los umbrales de contaminación deben registrarse y controlarse, no estimarse a ojo.
- Calidad del enjuague y gestión del agua:Las fases de enjuague suelen ser la fuente oculta de sales que posteriormente provocan la formación de ampollas osmóticas.
- Estrategia de secado para geometrías densas:Las intersecciones de los alambres retienen agua. El secado debe diseñarse teniendo en cuenta la “peor geometría”, no las piezas medias.
- Acondicionamiento de la superficie tras la soldadura:Los óxidos y las salpicaduras de la soldadura reducen la adherencia; este riesgo se ve amplificado en los cuartos de baño.
Modos de fallo: qué falla, por qué falla y cómo evitarlo
1) Formación de ampollas (provocada por la humedad y la contaminación)
La formación de ampollas en los productos de alambre para el cuarto de baño no suele ser fruto de una “química misteriosa”. Lo más habitual es que se deba a la humedad atrapada, a los aceites o a los residuos del pretratamiento, que desprendan gases durante el curado o posteriormente en condiciones de calor y humedad. Dado que los cuartos de baño generan ciclos repetidos de humedad, las ampollas pueden aparecer meses después del envío.
- Causas fundamentales:desengrasado incompleto, agua de aclarado contaminada, secado insuficiente, acumulación excesiva de película que retiene sustancias volátiles.
- Prevención:Reforzar los controles de desengrasado y enjuague; añadir un tiempo de secado en función de la geometría; evitar un exceso de espesor extremo en las esquinas.
- Verificación:ensayos de exposición a la humedad y comprobaciones de adherencia mediante rayado en cruz en muestras de las zonas más deterioradas.
2) La propagación de la oxidación (el motor silencioso del retorno)
La corrosión por arrastre suele comenzar en zonas de capa fina: extremos cortados, bordes, intersecciones de cables y límites de soldadura. Se propaga lateralmente bajo el recubrimiento y solo se hace visible cuando ya es grave. En las reseñas de comercio electrónico, la propagación del óxido suele describirse como “manchas de óxido” que aparecen “aleatoriamente”, pero el patrón es muy predecible cuando se comprenden la geometría y la distribución del espesor de la capa de recubrimiento (DFT).
- Causas fundamentales:espesor insuficiente en las esquinas, efecto de jaula de Faraday, aristas afiladas, recubrimiento de conversión insuficiente.
- Prevención:gestión de bordes (redondeo cuando sea posible), objetivos de DFT basados en zonas y un pretratamiento robusto.
- Verificación:Mapeo DFT + exposición acelerada a la corrosión centrada en la geometría más desfavorable.
3) Deslaminación / Adhesión deficiente (una señal de que es necesario un pretratamiento)
Si los recubrimientos se descascarillan, se despegan o no superan las pruebas con cinta adhesiva, considéralo una señal del proceso, no un “problema de la marca del polvo”. La adhesión depende principalmente de la energía superficial y de la calidad del recubrimiento de conversión. Los óxidos de soldadura, la contaminación por silicona y un enjuague deficiente suelen ser las causas más frecuentes.
- Causas fundamentales:baja energía superficial, arrastre químico, capa de óxido, película insuficientemente curada o excesivamente curada.
- Prevención:controles del baño, protocolo de enjuague y verificación del curado en función de la masa de la pieza y la densidad geométrica.
4) Agujeros / Manchas / Defectos estéticos (pequeños defectos, grandes consecuencias)
Los poros y las manchas en los cuartos de baño no son solo un problema estético. Son puntos de entrada de humedad y focos de corrosión. Los compradores suelen subestimar su coste a largo plazo, ya que estos defectos pueden parecer aceptables en la inspección de salida, pero acaban fallando en la práctica al someterse a ciclos de humedad.
Nota para el comprador:Si el control de calidad de tu proveedor se basa en gran medida en la “inspección visual”, debes tener en cuenta que existe un riesgo elevado a largo plazo. Las comprobaciones visuales deben ir acompañadas de un mapeo DFT, pruebas de adhesión y pruebas de exposición a la corrosión que se centren en las zonas con peor geometría.
Estrategia DFT: el espesor es un mapa, no una cifra concreta
El espesor de la película seca (DFT) es uno de los parámetros más malinterpretados en los productos de alambre con recubrimiento en polvo. Muchas fábricas indican un único espesor medio, pero el DFT medio tiene escasa capacidad predictiva en la geometría del alambre. La corrosión comienza en el punto más delgado. Su tarea consiste en controlar y verificar la distribución del espesor en aquellos puntos donde los recubrimientos sufren más en los cuartos de baño: esquinas, intersecciones, bordes, ganchos y puntos de sujeción.
Efecto de jaula de Faraday: causas, mitigación y verificación
El recubrimiento electrostático con polvo se rige por el comportamiento del campo eléctrico. En las esquinas estrechas y las estructuras de alambre densas, las líneas de campo se concentran en los bordes exteriores y “protegen” las zonas interiores, lo que reduce la deposición del polvo. En el caso de las cestas de alambre y los organizadores de ducha, esta es una de las principales causas de la aparición prematura de óxido.
- Causas principales:alta tensión, ángulo de pulverización deficiente, densidad de las bandejas que impide el acceso y orientación de las piezas que crea huecos profundos.
- Medidas de mitigación:Reducir la tensión en las esquinas, ajustar la distancia entre la pistola y la pieza, rotar los ángulos de pulverización, rediseñar la orientación de la suspensión y reducir el hacinamiento en las estanterías para las referencias más importantes.
- Verificación:Mapeo DFT en “puntos de riesgo” definidos, no en puntos aleatorios.
Estrategia de DFT + Plan de medición (versión para la contratación pública)
Una estrategia de DFT aplicada a la contratación responde a tres preguntas: (1) ¿Cuáles son los valores de espesor objetivo por zona?; (2) ¿Cómo los verificará el proveedor de forma sistemática?; (3) ¿Qué ocurre si no se cumplen?;
| Zona | Por qué es importante | Qué hay que medir |
|---|---|---|
| Cables expuestos en el exterior | Gran desgaste provocado por las botellas y la manipulación | Consistencia del DFT + indicadores de resistencia a los arañazos |
| Esquinas interiores | Riesgo de la jaula de Faraday de película fina | Umbral mínimo de DFT |
| Intersecciones de cables | Retención de humedad + película fina | Plan de muestreo del punto más desfavorable |
| Límites de soldadura | Óxidos + riesgo de adhesión | Prueba de adherencia + comprobación del espesor de la capa de recubrimiento (DFT) cerca de las soldaduras |
| Extremos o bordes cortados | Mayor probabilidad de inicio de la corrosión por fluencia | Validación de la cobertura de los bordes + comprobaciones de exposición a la corrosión |
Control de calidad y garantía de calidad: lo que debe exigir el departamento de compras (y cómo auditarlo)
El control de calidad de los productos de alambre para cuarto de baño con recubrimiento en polvo debe realizarse por etapas. La inspección a la entrada detecta los riesgos relacionados con los materiales. Los controles durante el proceso evitan los defectos. La inspección final detecta los problemas estéticos. Pero la verdadera clave del éxito radica en verificar las pocas variables del proceso que permiten predecir los fallos más costosos.
Controles de material entrante (bajo coste, gran impacto)
- Identificación y homogeneidad del material (especialmente si se combinan programas de acero inoxidable y acero dulce)
- Nivel de aceite en la superficie del alambre (arrastre de lubricante en el trefilado)
- Integridad de la soldadura y control de las salpicaduras (riesgo futuro de adhesión)
Controles durante el proceso (los verdaderos indicadores predictivos)
- Control del baño de pretratamiento:tendencias de concentración, pH y conductividad; límites de contaminación; medidas correctoras.
- Comprobación del secado:temperatura y tiempo de permanencia para la geometría y la densidad de estantes más desfavorables.
- Entorno de nieve en polvo:control de la humedad, gestión de la recuperación de polvo, comportamiento constante de las partículas.
- Disciplina de curación:Comprobar la temperatura real de la pieza, no solo el punto de consigna del horno.
Consejo de auditoría:Pide a tu fabricante original (OEM) que te muestre el plan de medición para las zonas de riesgo de DFT y las normas de medidas correctivas (qué ocurre cuando los valores en las esquinas están por debajo del objetivo). Un proveedor que tenga un control real cuenta con umbrales documentados y ajustes repetibles en el proceso.
Ingeniería de embalaje: relación de apilamiento frente al riesgo de daños (cómo proteger el acabado)
El embalaje suele considerarse un simple detalle logístico, pero en el caso de los productos de alambre con recubrimiento en polvo es un factor que influye en su durabilidad. Los microarañazos, las mellas en los bordes y las marcas de abrasión que se producen durante el apilamiento y el transporte se convierten en puntos de entrada de la corrosión en los cuartos de baño húmedos. Esto significa que el diseño del embalaje puede afectar directamente a las devoluciones, incluso si tu línea de recubrimiento es excelente.
Índice de anidación: la métrica del director financiero que puede arruinar el resultado final
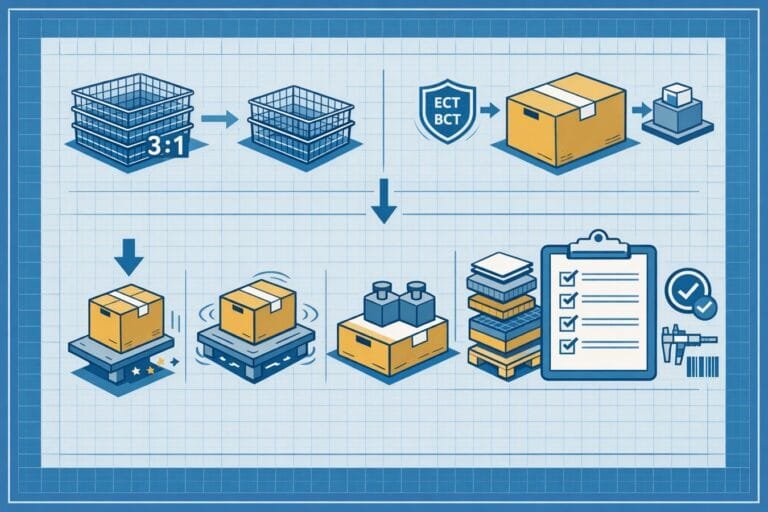
Una alta densidad de apilamiento reduce los costes de transporte. Sin embargo, aumenta la presión de contacto entre cables y el riesgo de abrasión. El objetivo técnico adecuado no es el “máximo apilamiento”, sino el “máximo apilamiento dentro de un margen de riesgo de daños que tu mercado pueda tolerar”.”
- Gran beneficio para la anidación:menor volumen de cajas, mayor aprovechamiento de los contenedores y mejor coste total de importación.
- Alto riesgo de anidación:desgaste superficial, astillas en las esquinas, microfisuras en el recubrimiento y, posteriormente, óxido en los puntos de contacto.
- Solución técnica:separadores/capas intermedias, compresión controlada, mejoras en la resistencia del cartón y políticas de “ausencia de contacto entre metales” para las superficies clave.
Estrategia de cartón y envases (normas prácticas)
- Utiliza capas intermedias cuando los daños por contacto afecten a zonas visibles para el cliente.
- Evita que la altura de la caja provoque un aplastamiento por carga superior en la primera caída.
- Diseña las configuraciones de los palés de forma que se reduzca la carga puntual en las esquinas y los ganchos.
- Si tu canal es el comercio electrónico, ten en cuenta que la exposición a caídas o impactos es mayor que en el caso de la venta al por mayor a granel.
ROI: Por qué un “recubrimiento más barato” suele salir más caro
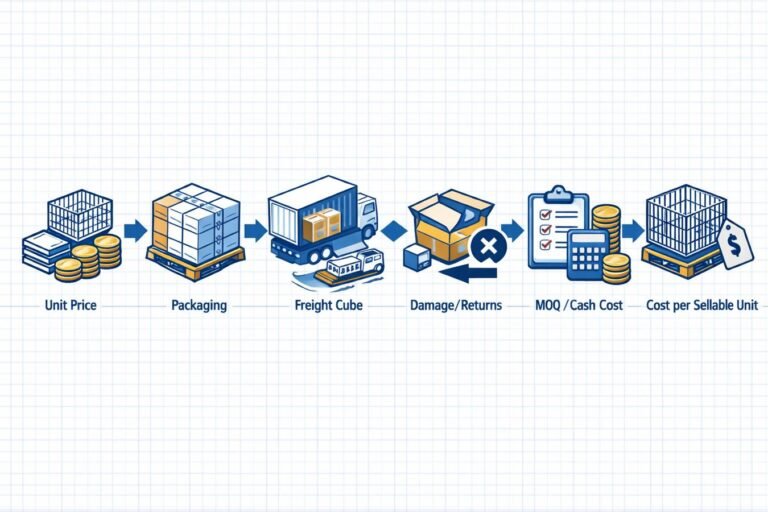
En el sector del baño, el recubrimiento más caro es aquel que provoca devoluciones. Los programas de recubrimiento en polvo suelen fallar por pequeños fallos evitables: capa demasiado fina en las esquinas, pretratamiento deficiente, falta de rigor en el secado y abrasión durante el embalaje. El ahorro en el coste unitario que supone prescindir de los controles de ingeniería suele medirse en céntimos. El coste del fallo se mide en dólares: logística inversa, reembolsos, reseñas negativas y problemas de aprovisionamiento que hay que resolver a toda prisa.
| Factor de coste | Resultado del sistema económico | Resultado del sistema de ingeniería |
|---|---|---|
| Pretratamiento | Mayor riesgo de formación de ampollas y de adherencias | Adhesión estable; menor propagación de la oxidación |
| Control DFT | Esquinas delgadas + puntos débiles ocultos | El espesor adaptado a cada zona garantiza la durabilidad |
| Embalaje | La abrasión y las astillas se convierten en puntos de entrada de la corrosión | Menos daños durante el transporte y menos devoluciones |
| Riesgo relacionado con la garantía | Aumento de las reclamaciones, valoración inestable de la marca | Menos reclamaciones, coste predecible a lo largo del ciclo de vida |
Contexto del caso: Por qué la geometría del alambre requiere un enfoque propio de la industria manufacturera
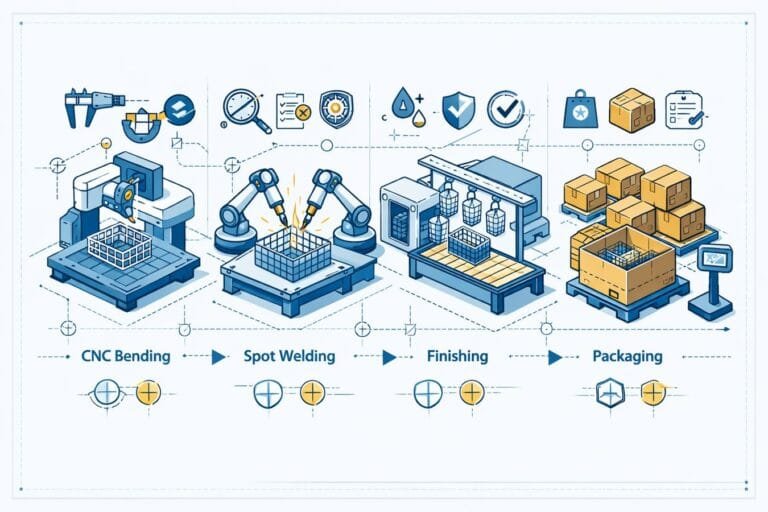
Los productos de baño de alambre son más difíciles de recubrir que las chapas planas, ya que crean múltiples zonas de jaula de Faraday y focos de humedad. Si quieres una guía completa de fabricación que abarque desde el diseño hasta la producción (materiales, soldadura, acabado, control de calidad y embalaje), lee: La guía completa para la fabricación de organizadores de ducha y cestas de alambre.
Por eso, los equipos de compras deberían evaluar a los proveedores en función de la madurez de sus procesos de control, y no solo por el precio ofertado. Un proveedor capaz de explicar con claridad las zonas de riesgo, mostrar mapas de DFT y documentar los márgenes químicos del pretratamiento tiene muchas más posibilidades de ofrecer resultados estables a lo largo de las diferentes temporadas, lotes y referencias.
Conclusión: Lista de comprobación para el comprador en 2025 (qué hay que preguntar antes de realizar el pedido)
- Pretratamiento:¿Qué sistema se utiliza (incluido el recubrimiento de conversión)? ¿Cuáles son las ventanas de control y los registros?
- Secado:¿Cómo se evita que quede humedad atrapada en las intersecciones de alambres densos? ¿Cuál es la norma relativa a la geometría más desfavorable?
- Estrategia DFT:¿Cuáles son los valores de espesor previstos por zona? ¿Cómo se comprueban las esquinas y las intersecciones?
- Medidas de mitigación mediante jaulas de Faraday:¿Qué ajustes del proceso se utilizan (tensión, ángulo de la pistola, diseño del bastidor, orientación)?:
- Prevención de modos de fallo:¿Cuáles son los controles para las ampollas, la oxidación progresiva, la delaminación, los poros y las manchas?
- Ingeniería de envases:¿Cuál es el objetivo de la relación de apilamiento y cómo se evita la abrasión? ¿Qué normas sobre cartón y compresión se aplican?
- Vista del ROI:¿Cuál es la estrategia del proveedor para reducir las devoluciones y el riesgo relacionado con las garantías?:
Simon, experto en abastecimiento
¿Estás listo para mejorar tu cadena de suministro?:
Deja de pagar por los defectos. El mercado se está orientando hacia la precisión. Asóciate con Koitor Hardware para obtener soluciones automatizadas de alambre metálico con altos márgenes de beneficio, diseñadas para resistir la humedad de los cuartos de baño y reducir las devoluciones.
Solicitar el catálogo de 2025 Iniciar proyecto OEM
Correo electrónico: simon@koitorhardware.com | Fábrica: Jiangmen, China
Envía a Koitor tu plano, una foto de muestra, una referencia del acabado, la cantidad deseada y el mercado de destino.
OEM / MARCA BLANCA
Convierte esta guía de abastecimiento en un resumen del producto
Indícanos el producto que deseas, el tamaño, el acabado, la cantidad del pedido y los requisitos de embalaje. Tu equipo recibirá un análisis práctico de la viabilidad de fabricación antes de recibir el presupuesto.
 English
 Español
 Português
 Français
 Deutsch
 العربية