
Plan de muestreo AQL y lista de comprobación de control de calidad para accesorios de baño de alambre: CTQ, fotografías de defectos y procedimiento operativo estándar de inspección
Los accesorios de baño de alambre parecen sencillos, pero presentan fallos que salen muy caros: oxidación progresiva en las uniones del alambre, ampollas en el recubrimiento tras el transporte, delaminación alrededor de las soldaduras, abolladuras por la compresión del cartón y el defecto que más temen los compradores: fallos de montaje que se convierten en reclamaciones por motivos de seguridad. Esta guía convierte el muestreo de aceptación (AQL) en un programa de control de calidad práctico y listo para el comprador, destinado a cestas de ducha de alambre, estantes adhesivos, toalleros y cestas de alambre: CTQ, clasificación de defectos, registros de inspección y controles de proceso que se pueden incluir en el contrato y auditar.
Qué abarca esta guía sobre el AQL (y a quién va dirigida)
Este artículo está dirigido a responsables de compras, ingenieros de control de calidad y equipos de abastecimiento que adquieren organizadores de baño de alambre a gran escala, especialmente para los canales de comercio electrónico y minoristas, en los que los costes de devolución, las opiniones de los clientes y las devoluciones de cargo magnifican incluso los índices de defectos más pequeños. Se centra en los productos de alambre con recubrimiento en polvo y en los de alambre inoxidable que se utilizan habitualmente para el almacenamiento en el baño. En él encontrarás:
- Cómo definir lotes, etapas de inspección y reglas de cambio para que se pueda aplicar la clasificación de “aprobado/rechazado”.
- Una biblioteca CTQ (Critical-to-Quality) específica para los accesorios de baño de alambre, asignada a clases de defectos.
- Un procedimiento operativo estándar (SOP) de inspección: herramientas, mediciones, reglas fotográficas y registros de inspección listos para el comprador.
- Controles de proceso que evitan fallos costosos: pretratamiento para cuartos de baño húmedos, estrategia DFT, medidas de mitigación mediante jaula de Faraday y verificación.
- Requisitos de ingeniería de embalaje (índice de apilamiento, estrategia de cajas de cartón/contenedores, controles de daños) para que lo que se aprueba en fábrica no se convierta en un fallo a la llegada.
Si estás creando un programa por categorías, empieza por la estructura de la familia de productos (SKU y variantes de almacenamiento para el baño) y, a continuación, estandariza las especificaciones de inspección por acabado y familia de SKU. Véase soluciones de almacenamiento a medida para el cuarto de bañopara obtener una visión general de la familia de productos y las configuraciones típicas de los organizadores.
El AQL en lenguaje sencillo: qué es y qué no es
AQL (Límite de calidad aceptable)es un parámetro de indexación que se utiliza en los sistemas habituales de muestreo de aceptación. Su significado práctico para los compradores es sencillo: no se inspecciona cada unidad de un lote, sino que se inspecciona una muestra definida estadísticamente, se clasifican los defectos y se acepta o rechaza el lote en función de los valores de aceptación acordados previamente. El AQL es una herramienta muy eficaz porque convierte las “expectativas de calidad” en una regla de decisión repetible.
Sin embargo, el AQL suele malinterpretarse. Se trata de nouna garantía de que nunca aparecerán defectos en el mercado. Tampoco sustituye al control de procesos. El muestreo de aceptación es una herramienta de toma de decisiones; una fabricación estable es lo que mantiene la distribución de defectos lo suficientemente ajustada como para que las decisiones de muestreo sigan siendo fiables.
Regla general para el comprador
Utiliza el muestreo AQL para controlar aceptación del lote, y utilizar controles de proceso (pretratamiento, DFT, soldadura, embalaje) para controlar variación. Si intentas “garantizar la calidad” en un proceso que se desvía de los parámetros establecidos, o bien se te escaparán algunos defectos o bien se dispararán los costes de inspección.
Definir el lote: la forma más rápida de evitar que los proveedores “se salgan con la suya”
Antes de elegir cualquier valor de AQL, define qué es un loteEs precisamente en la definición de “lote” donde fracasan muchos programas de compras: si el proveedor puede mezclar diferentes turnos, lotes de polvo o métodos de envasado en un solo «lote», la muestra pierde todo su sentido. La especificación de inspección debe definir un lote como una unidad de producción controlada con insumos estables.
Definición de lote recomendada para los accesorios de baño de alambre:Mismo SKU + mismo acabado + misma calidad de material + misma línea de producción + mismo turno + mismo lote de pintura en polvo + mismo estado del baño de pretratamiento (o ID del baño) + misma configuración de embalaje. Añadir un tamaño máximo de lote (por ejemplo: 3.000-5.000 unidades) para limitar la concentración de riesgos.
Campos de trazabilidadExigir que en cada informe de inspección (y en las etiquetas de las cajas, siempre que sea posible) figuren: la fecha de producción, la línea, el turno, el número de lote del polvo, el número de identificación del baño de pretratamiento o la referencia del evento de reposición, el número de identificación del perfil de curado en horno (o la referencia del registro de tiempo y temperatura), la revisión de la lista de materiales (BOM) del embalaje y el número de identificación del inspector.
Fases de inspección: IQC → IPQC → FQC → OQC
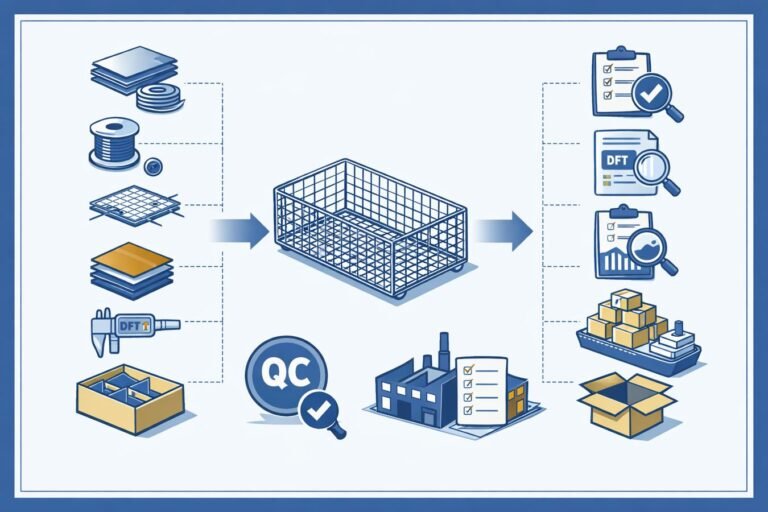
Los accesorios de baño de alambre requieren un control de calidad en varias fases, ya que los defectos tienen distintos orígenes:
- IQC (Control de calidad de entrada)detecta los riesgos relacionados con las materias primas y los componentes adquiridos (diámetro del alambre, tipo de acero inoxidable, certificado de análisis del polvo, lote de la almohadilla adhesiva).
- IPQC (Control de calidad durante el proceso)detecta a tiempo las desviaciones en el proceso (deformación/desgaste de los utillajes, uniformidad de las soldaduras, estabilidad del baño de pretratamiento, perfil de curado).
- FQC (Control de calidad final)realiza el muestreo de aceptación según el AQL para los productos terminados.
- OQC (Control de calidad de salida)comprueba la ingeniería de embalaje y que el envío esté listo; así es como se evitan los “fallos a la llegada” debidos a la abrasión, las abolladuras y los daños por compresión.
La mayoría de los conflictos con los compradores se producen porque se lleva a cabo el control de calidad de fábrica (FQC), pero el control de calidad de salida (OQC) es deficiente. Si tu canal de distribución es el comercio electrónico, el OQC no es opcional: el embalaje exterior y la protección interior deben considerarse criterios críticos de calidad (CTQ). Para obtener orientación más amplia sobre logística y ciencia del embalaje en el abastecimiento de fabricantes de equipo original (OEM), consulta Logística de abastecimiento de hardware OEM, control de calidad y ciencia del embalaje (2025)y, a continuación, aplicar esos principios aquí, a nivel de SKU.
Categorías de defectos en los accesorios de baño de alambre: críticos, graves y leves
La mayoría de los programas de muestreo de aceptación utilizan tres clases de defectos. La clave está en definirlas de manera que se ajusten a cómo fallan los accesorios de baño de alambre en baños reales y en redes de distribución reales.
Defectos críticos(C): Riesgos para la seguridad o incumplimiento de la normativa. Algunos ejemplos son las puntas afiladas que puedan cortar la piel, fallos en los sistemas de fijación o en los adhesivos bajo cargas nominales, y fallos estructurales que puedan provocar lesiones.
Defectos graves(M): Fallos funcionales y devoluciones muy probables (falta de soldadura en una zona sometida a carga, desprendimiento del recubrimiento, metal al descubierto visible, marcos deformados que no se pueden instalar correctamente, embalaje que provoca abrasión o deformación).
Defectos menores(m): Imperfecciones estéticas que no afectan al funcionamiento y que probablemente no den lugar a devoluciones, pero que siguen siendo importantes para la coherencia de la marca (pequeñas motas de polvo en zonas ocultas, ligeras variaciones de color dentro de los límites de tolerancia acordados, ligero efecto «piel de naranja» si se ajusta a las especificaciones estéticas).
Incluye en tu especificación las definiciones de las clases de defectos, acompañadas de fotografías y ejemplos. Así se evita el clásico desacuerdo: el comprador lo califica de “grave”, el proveedor lo considera “leve” y el lote queda en el limbo.
Biblioteca CTQ: qué hay que inspeccionar en los cestos de ducha de alambre, los estantes adhesivos y los toalleros
Un CTQ (Critical-to-Quality, «crítico para la calidad») es un atributo del producto que influye directamente en la satisfacción del cliente, la seguridad, el cumplimiento normativo o el coste total. En los accesorios de baño de alambre, los CTQ se clasifican en siete grupos: (1) dimensiones y ajuste, (2) conformado del alambre, (3) soldadura, (4) esmerilado y seguridad de los bordes, (5) pretratamiento, (6) recubrimiento en polvo/acabado, y (7) resistencia del embalaje y el transporte.
A continuación se muestra una tabla de CTQ lista para el comprador que puedes adaptar. Tómala como punto de partida y personalízala según el SKU, el acabado y la clase de exposición.
| CTQ | Criterios de aceptación (ejemplo) | Clase de defecto | Método de inspección y registro |
|---|---|---|---|
| Bordes de seguridad / rebabas | Los ganchos no deben presentar bordes afilados, extremos de alambre cortados ni nudos de soldadura; deben superar la prueba del guante; no deben haber puntas afiladas expuestas. | Crítico o grave | Proceso de control 100% + AQL en el control de calidad final (FQC); pruebas fotográficas de cualquier no conformidad. |
| Falta una soldadura en la trayectoria de carga | Cualquier soldadura que falte en los nudos estructurales definidos (mapa de soldaduras). | Importante (o crítico para los elementos portantes) | Comprobación visual comparando con el plano de soldadura; ensayo de movimiento de la junta; ensayos destructivos periódicos de tracción y pelado para la validación. |
| Soldadura en frío / soldadura débil | Desplazamientos de la junta bajo una fuerza manual definida; indicadores visibles de socavado o fusión deficiente; núcleo de soldadura demasiado pequeño según la validación. | Mayor | Prueba de movimiento no destructiva; frecuencia de las pruebas destructivas según el plan de proceso; registrar la identificación de la plantilla y los parámetros de soldadura. |
| Quemar / salpicaduras afiladas | Agujeros de perforación, salpicaduras afiladas que no se han eliminado o salpicaduras que provocan un tacto áspero. | Mayor | Visual + táctil; rechazar si presenta bordes afilados o si el metal base queda al descubierto. |
| Ajuste dimensional (distancia entre puntos de montaje) | La distancia entre los orificios de montaje o la geometría del soporte se sale de las tolerancias; no es posible instalarlo sin ejercer fuerza. | Mayor | Registro de utillaje de aprobación/rechazo + calibrador; incluye la tolerancia y el número de identificación del calibre. |
| Geometría general / perpendicularidad | Torsión o deformación que provoca oscilaciones, una alineación irregular o un mal ajuste a la pared. | Mayor | Prueba de oscilación sobre superficie plana; medidor de perpendicularidad; foto si el resultado es dudoso. |
| Diámetro del alambre | El diámetro exterior del alambre no cumple con las especificaciones; esto afecta a la rigidez y a la capacidad de carga. | Mayor | Medición de control de calidad de entrada (IQC); verificación periódica de las certificaciones de los proveedores. |
| Cobertura del revestimiento en las esquinas | Bordes finos visibles, metal al descubierto o espesor de recubrimiento (DFT) inferior al mínimo en las esquinas e intersecciones (zonas de jaula de Faraday). | Mayor | Mapeo DFT sobre la geometría del peor caso; visualización bajo luz intensa; registro de lecturas. |
| Aspecto del revestimiento (caras visibles) | Arañazos, inclusiones y poros que superen el límite en las caras visibles; diferencia de color que supere el delta acordado. | Principal o Secundaria | Inspección visual bajo iluminación estándar; acordar ejemplos de aceptación por canal. |
| Adherencia (recubrimiento en polvo) | La adherencia de la cinta/el rayado cruzado está por debajo del nivel acordado. | Mayor | Certificación + auditoría periódica; método de documentación, calificación y ubicación. |
| Comportamiento frente al óxido y la corrosión | Óxido rojo o formación de ampollas o deslizamiento inaceptables en las pruebas de homologación. | Mayor | Certificación conforme a la norma y la duración acordadas; recertificación en el marco del control de cambios. |
| Grado de curación | El curado insuficiente se manifiesta mediante la aparición de manchas de disolvente al frotar, fragilidad o una tendencia a una mala adhesión. | Mayor | Perfilado del horno; verificación periódica del curado; registro del proceso de curado. |
| Protección contra la abrasión en los envases | Una bolsa, funda o separador inadecuado que provoque arañazos por roce o astillas en los ganchos. | Mayor | Auditoría de envases de OQC; simulación de fricción; detección de daños. |
| Resistencia a la compresión del cartón | El cartón es demasiado frágil para apilarlo; esto provoca deformaciones. | Mayor | Comprobación de las especificaciones de las cajas de cartón; auditoría de compresión; norma sobre la altura de apilamiento. |
| Integridad del etiquetado y los accesorios | Faltan el kit de montaje, las instrucciones o las almohadillas adhesivas, o bien el etiquetado es incorrecto. | Mayor | Comprobación del recuento; verificación de la lista de materiales del embalaje; muestreo AQL para comprobar que esté completo. |
Cómo utilizar esta tabla:Para cada SKU/acabado, marca qué CTQ son aplicables, define las tolerancias exactas y los métodos de ensayo, y, a continuación, asigna cada CTQ a una clase de defecto. Esto se convierte en la base de tu lista de comprobación de inspección AQL y de la redacción de tu contrato de pedido.
Establecer el plan AQL: un proceso práctico sin perderse entre tablas
Los planes AQL suelen basarse en la lógica de la norma ISO 2859-1 / ANSI-ASQ Z1.4. Se selecciona (1) el tamaño del lote, (2) un nivel de inspección (a menudo el Nivel General II), (3) un valor de AQL para cada clase de defecto; a continuación, (4) se obtiene una letra que indica el código del tamaño de la muestra y el tamaño de la muestra, y (5) se aplican los números de aceptación o rechazo para cada clase de defecto. Dado que las tablas de muestreo publicadas son de carácter privado y se presentan en numerosos formatos, esta guía se centra en el flujo de trabajo en lugar de reproducir las tablas.
Cláusulas predeterminadas favorables al compradorPara empezar (ajustar según el canal y el riesgo):
- Crítico:intenta acercarte a cero; muchos compradores establecen este valor, en la práctica, como “no se permiten defectos graves” (c = 0, conceptualmente).
- Especialidad:más estrictas para el comercio electrónico o el comercio minorista de gama alta; moderadas para los canales económicos.
- Menor:se ha velado por la coherencia de la marca; la selección se ha basado en la tolerancia cosmética y el nivel de precios.
Normas de cambio: hazlas explícitas
Define qué es lo que lo desencadena reforzadoinspección (por ejemplo, un nuevo proveedor, un nuevo acabado, un cambio en el proceso o cualquier lote rechazado), ¿qué justifica una devolución a normal(por ejemplo, lotes aceptados consecutivamente con indicios de que el proceso es estable), y cuando reducidoestá permitido (normalmente, solo tras un periodo prolongado de estabilidad). Las normas de cambio evitan que “un solo lote bueno” restablezca la confianza demasiado rápido.
Procedimiento operativo estándar de inspección: cómo inspeccionar, medir y documentar para evitar disputas
Un procedimiento operativo estándar (SOP) de inspección es más que una simple lista de comprobación; es un sistema de medición repetible. Para que los resultados de la inspección sean fiables tanto para el equipo del comprador como para el del proveedor, hay que definir: el entorno de inspección, las herramientas y las normas de calibración, el método de muestreo, las normas para las fotografías de defectos y la autoridad para tomar decisiones (aceptar/rechazar/retener/reelaborar).
Entorno de inspección y manipulación
Los accesorios de baño de alambre son propensos a sufrir marcas por el manejo y a que se malinterpreten visualmente. Estandarice el entorno de inspección:
- Iluminación: luz difusa, brillante y uniforme; evita depender únicamente del flash del móvil.
- Distancia: una distancia de visualización estándar (por ejemplo, entre 30 y 50 cm) para comprobaciones estéticas.
- Guantes limpios: evitan las huellas y las manchas, sobre todo en acabados de acero inoxidable y mates.
- Superficie limpia: revísalo sobre una alfombrilla blanda para evitar que se produzcan arañazos durante la inspección.
Método de muestreo y aleatorización
Define cómo se seleccionan las muestras. Si el proveedor “elige” la muestra, esta estará sesgada. Exige un método de muestreo aleatorio vinculado al número de cajas: por ejemplo, selecciona cajas de toda la pila del palé (superior, central, inferior) y, a continuación, selecciona unidades dentro de las cajas siguiendo una regla fija (primera, central, última). Anota los números de las cajas y los identificadores de las muestras.
Herramientas y disciplina de medición
Como mínimo, tu procedimiento operativo estándar (SOP) debe incluir una lista de las herramientas y normas necesarias:
- Calibres y accesorios (para las dimensiones CTQ), con el estado de calibración registrado.
- Medidor DFT para el espesor del recubrimiento en polvo, con registro diario de las comprobaciones.
- Comprobación de seguridad de los cantos (prueba del guante) y, si se utiliza, cualquier medidor de radio de cantos.
- Dispositivos de ensayo funcional (ajuste de montaje, montaje para ensayos de carga de estantes adhesivos).
Récord ID de la pruebay el estado de la verificación en cada hoja de inspección. En caso de controversia, la pregunta no suele ser “¿qué se midió?”, sino “¿era válido el sistema de medición?”.”
Fotografías de defectos: cómo hacer que sean útiles
Las fotos de los defectos son pruebas. Estandarízalas:
- Incluye una referencia de escala (una regla o una moneda) cuando el tamaño sea importante.
- Toma entre 2 y 3 planos: macro (primer plano), contexto (en qué parte de la pieza) y la unidad completa.
- Utiliza una iluminación uniforme; evita los reflejos que oculten la textura de la superficie.
- Etiqueta las fotos indicando el ID de la muestra + la clase de defecto + el nombre del CTQ (por ejemplo, “S07_Major_DFT_CornerBelowMin”).
Control del recubrimiento en polvo para cuartos de baño húmedos: pretratamiento, espesor de la capa seca (DFT) y jaula de Faraday
En el caso de los accesorios de baño de alambre, las reclamaciones por corrosión y defectos en el recubrimiento rara vez se deben únicamente a un “polvo de mala calidad”. Se trata de fallos del sistema: contaminación de la superficie + desviación en el pretratamiento + película delgada debida a la geometría + abrasión durante el transporte. Tu plan de control de calidad debe tratar el sistema de recubrimiento como un conjunto de CTQ con controles previos.
Si deseas obtener información técnica más detallada sobre el espesor, el pretratamiento y los mecanismos de los defectos, consulta La ciencia del recubrimiento en polvo: espesor, pretratamiento y defectosy ajustar sus principales riesgos a los elementos de inspección que se indican a continuación.
Marco de decisión sobre el pretratamiento para cuartos de baño húmedos
El pretratamiento debe adaptarse a la clase de exposición ambiental y a la geometría de la pieza. Las intersecciones densas de alambres y los ganchos dificultan el drenaje; los cuartos de baño húmedos y los mercados costeros aumentan la exposición al cloruro. Utilice este sencillo marco de decisión:
- Exposición H1 (baja humedad):El pretratamiento estándar puede ser aceptable si el espesor de la capa seca (DFT) y el curado son estables.
- Exposición a H₂ (vapor o salpicaduras frecuentes):Reforzar los controles de limpieza y de recubrimiento de conversión; hacer más estrictos los controles de calidad del aclarado y la verificación del secado.
- Exposición H3 (alta humedad/zona costera/productos de limpieza agresivos):Considerar la estabilidad del pretratamiento y la cobertura de los bordes como los principales CTQ relacionados con la corrosión; aumentar la frecuencia de las auditorías y las pruebas de cualificación.
Controles que hay que especificar(y que se comprueben durante las visitas a la fábrica): concentración del baño, pH, temperatura, tiempo de permanencia, conductividad del aclarado y temperatura/tiempo de secado. También se exige un control de cambios: cuando se repone o se sustituye un baño, la inspección se vuelve más estricta hasta que se demuestre su estabilidad.
Estrategia de DFT + plan de medición (con mapa de ubicación)
Las piezas de cable no son paneles planos; la distribución de la DFT es desigual por razones físicas. Por eso, un plan de DFT fiable define: (1) un rango objetivo por función, (2) un mapa de ubicación y (3) una disciplina de medición.
1) Rango objetivo por función.Especifica un rango objetivo para las caras visibles (aspecto + barrera), un valor mínimo para las caras ocultas y un valor mínimo explícito en las esquinas e intersecciones. Las esquinas e intersecciones suelen ser determinantes para el comportamiento frente a la corrosión, por lo que no deben darse por “supuestas”.”
2) Mapa de ubicación.Para cada unidad muestreada, mide al menos estas zonas: los cables de la cara frontal exterior, la parte inferior interior (riesgo de acumulación de agua), los bordes de los ganchos (riesgo de desgaste) y las intersecciones de los cables (riesgo de jaula de Faraday). Anota las lecturas y calcula la media por zona.
3) Disciplina en la medición.Antes de realizar las mediciones, comprueba el calibre con los patrones y anota el resultado de la verificación. Si se cuenta con varios inspectores o varios calibres, asegúrate de que todos sigan el mismo método para que las lecturas sean comparables.
Efecto de jaula de Faraday: causas, mitigación y verificación
Qué es.En el recubrimiento electrostático con polvo, el campo eléctrico se concentra en los bordes exteriores y reduce la deposición en las zonas rebajadas. En los accesorios de baño de alambre, las zonas rebajadas incluyen las intersecciones, las esquinas interiores y las curvas cerradas de los ganchos.
Por qué es importante para los compradores.Las zonas más finas de las jaulas de Faraday suelen parecer aceptables a primera vista, pero se convierten en puntos de inicio de la corrosión tras sufrir abrasión durante el transporte y estar expuestas a la humedad del cuarto de baño.
Opciones de mitigación (incorporarlas a los controles de proceso):
- Ajustes del generador: reducir los kV en las zonas problemáticas, controlar la corriente y realizar pasadas por etapas.
- Técnica: pases por el interior, control del ángulo, distancia constante al balón.
- Puesta a tierra: comprueba la puesta a tierra de los componentes y la limpieza del rack; una mala puesta a tierra reduce la envoltura.
- Disposición y espaciado en el bastidor: reduzca el apantallamiento entre las piezas; evite colocar las piezas muy juntas en el bastidor, ya que esto bloquea las líneas de campo.
- Verificación: mapeo DFT y seguimiento de la ubicación en el peor de los casos; si las esquinas se desvían, considéralo una alarma de proceso.
Verificación en el procedimiento operativo estándar (SOP) de inspección:Para cada unidad de muestra AQL, incluya un número mínimo de lecturas DFT realizadas específicamente en las ubicaciones de la jaula de Faraday. Si alguna unidad no alcanza el mínimo en dichas ubicaciones, clasifíquela como un defecto grave (a menos que sus especificaciones definan un procedimiento de corrección).
Biblioteca de modos de fallo: qué hay que tener en cuenta, cuáles son sus causas y cómo prevenirlos
Los compradores pagan por los resultados, no por las historias sobre los procesos. Un buen programa de control de calidad pone de manifiesto los modos de fallo y evita que se repitan. A continuación se indican los modos de fallo más habituales en los accesorios de baño de alambre y cómo relacionarlos con los CTQ.
Ampollas bajo el recubrimiento
Síntomas:Burbujas en relieve que aparecen tras la exposición a la humedad, el almacenamiento a temperatura elevada o la niebla salina. A menudo se localizan cerca de soldaduras o en zonas donde se acumulan sustancias químicas.
Causas fundamentales más comunes:Aceites residuales, un pretratamiento inestable, agua de enjuague contaminada, humedad retenida o desgasificación debida a la contaminación del sustrato.
Medidas de prevención:Reforzar los controles de limpieza y aclarado; validar el secado; aplicar medidas de control de la contaminación por polvo; incorporar auditorías de adhesión y analizar su evolución por número de baño.
Cómo lo detecta el plan AQL:Inspección visual para detectar ampollas en fase inicial; ensayos de adhesión; ensayos de corrosión de calificación tras cambios importantes en el proceso.
Aparición progresiva de óxido en los bordes y las uniones
Síntomas:Aparecen las primeras manchas de óxido rojo en las esquinas, los extremos cortados de los cables, las uniones y los ganchos; la corrosión se extiende a partir de arañazos o marcas de trazo.
Causas fundamentales más comunes:DFT delgada debida a la jaula de Faraday; arañazos mecánicos causados por el apilamiento o el embalaje; recubrimiento de conversión deficiente; curado incompleto.
Medidas de prevención:Establecer un DFT mínimo explícito en las esquinas; mitigar el efecto de jaula de Faraday; mejorar la protección contra la abrasión del encapsulado; verificar el perfil de curado; reforzar el acabado de los bordes.
Cómo lo detecta el plan AQL:Mapeo DFT en las ubicaciones más desfavorables; auditorías de embalaje; cualificación mediante ensayo de niebla salina y comprobaciones periódicas de correlación.
Deslaminación / desprendimiento
Síntomas:El recubrimiento se despega o se descascarilla, a menudo tras un impacto, una flexión o un almacenamiento en condiciones de humedad.
Causas fundamentales más comunes:Fallos en el pretratamiento, contaminación, curado insuficiente, capas incompatibles u oxidación de la superficie antes del recubrimiento.
Medidas de prevención:Controlar el pretratamiento y el secado; evitar la oxidación instantánea; comprobar el curado; añadir puntos de prueba de adhesión para los nuevos polvos y los cambios de línea.
Cómo lo detecta el plan AQL:Pruebas de adhesión (cinta adhesiva/rayado en cruz) en la geometría más desfavorable; auditorías de simulación de impactos y manipulación.
Poros y porosidad
Síntomas:Pequeños orificios visibles a la luz; pueden ser meros defectos estéticos o convertirse en puntos de inicio de la corrosión.
Causas fundamentales más comunes:Desgasificación, contaminación, humedad en el polvo o en el aire, porosidad del sustrato o perfil de curado deficiente.
Medidas de prevención:Controlar la limpieza del sustrato; controlar la humedad; estabilizar el curado; considerar la posibilidad de realizar un precocido si la desgasificación es crónica (evaluar con cuidado).
Cómo lo detecta el plan AQL:Inspecciones visuales con luz intensa; normas sobre fotografías de defectos; mayor atención a las superficies visibles y a las zonas en contacto con el agua.
Manchas y marcas en la superficie (especialmente en el acero inoxidable)
Síntomas:La decoloración, las manchas de agua o las marcas que dan una impresión de falta de higiene pueden deberse al manejo, a los productos de limpieza o a residuos del acabado.
Causas fundamentales más comunes:Contaminación superficial, productos de limpieza con cloruro, limpieza deficiente tras el acabado o un cepillado o pulido irregular.
Medidas de prevención:Establecer unas instrucciones de limpieza adecuadas; aplicar prácticas de manipulación limpias; garantizar la limpieza posterior al proceso y la estabilidad de la pasivación o el acabado, según sea necesario.
Cómo lo detecta el plan AQL:Prueba de limpieza durante la inspección; armonización de los criterios estéticos con el comprador; embalaje que evite roces y huellas dactilares.
Pruebas de corrosión y adhesión: que sean un requisito de homologación, no una solución de última hora
Las pruebas de corrosión y de adherencia resultan más eficaces cuando se utilizan como pruebas de clasificación(para nuevos acabados, nuevos polvos, nuevos productos químicos de pretratamiento, nuevos cambios en los sustratos) y como controles de gestión de cambios(cuando se producen cambios significativos en las variables del proceso). Son menos eficaces cuando se utilizan como herramienta de resolución de conflictos de última hora tras una reclamación, ya que el tiempo necesario para obtener resultados es largo y el lote defectuoso ya se ha fabricado.
Estructura recomendada:
- Titulación:Definir el método de ensayo de corrosión y su duración para cada familia de acabados; definir los criterios de aceptación (óxido rojo, ampollas, corrosión por arrastre).
- Control de cambios:Se deberá repetir la homologación cuando se produzcan cambios significativos en el polvo, los productos químicos de pretratamiento, el sustrato o el perfil de curado.
- Seguimiento rutinario:Utiliza indicadores más rápidos (mapa DFT, auditoría de adhesión, comprobación del curado) para detectar desviaciones antes de que se produzca la corrosión.
Además del sistema de recubrimiento, la abrasión del embalaje actúa como acelerador de la corrosión: si se raya una esquina durante el transporte, la humedad de los cuartos de baño dejará al descubierto el sustrato rápidamente. Por eso, el comportamiento frente a la corrosión y el diseño del embalaje deben integrarse en un único programa de control de calidad.
Ingeniería de embalaje en el plan de control de calidad: índice de apilamiento, diseño de cajas de cartón, estrategia de envases
Muchos proveedores consideran el embalaje como un simple detalle logístico. En el caso de los accesorios de baño de alambre, el embalaje forma parte del rendimiento del producto en cuanto a resistencia a la corrosión y aspecto estético. Los arañazos, las mellas y las deformaciones suelen producirse entre el control de calidad final (FQC) y la llegada al destino. Si tu plan de AQL no incluye la verificación del embalaje, acabarás pagando por “defectos ocultos” en el mercado de destino.
La palanca de la que más se habla es índice de anidación—la eficacia con la que las unidades se encajan o apilan para reducir el volumen cúbico por unidad. El encaje puede reducir drásticamente los costes de transporte, pero un encaje descontrolado aumenta el roce y el contacto entre los ganchos y las superficies, lo que daña el recubrimiento.
CTQ de embalaje que deben incluirse en el control de calidad de salida (OQC)
- Prevención de la abrasión:bolsas o fundas interiores; separadores para acabados brillantes; evitar el roce entre piezas metálicas.
- Protección de ganchos y bordes:protectores de esquinas, tapas o guías de orientación para que los ganchos no rayen las caras visibles.
- Resistencia a la compresión del cartón:adaptarse a la altura de apilamiento y al método de carga del contenedor; definir la altura máxima de apilamiento.
- Control de la humedad:Si el envío se realiza a destinos con clima húmedo o si el almacenamiento va a ser prolongado, evalúa la posibilidad de utilizar revestimientos o desecantes; evita las manchas provocadas por la condensación.
- Completitud de los accesorios:Los kits de montaje, las almohadillas adhesivas, las hojas de instrucciones y las etiquetas deben controlarse para evitar devoluciones por “piezas que faltan”.
Estrategia de cajas y contenedores: reducir el coste por metro cúbico sin aumentar los daños
El diseño de las cajas de cartón y la carga de los contenedores son ámbitos en los que el departamento de compras puede generar un retorno de la inversión cuantificable. Una estrategia sólida no persigue el mínimo de volumen a cualquier precio, sino que busca un equilibrio entre: (1) la utilización del volumen, (2) la tasa de daños, (3) la mano de obra dedicada al embalaje y (4) las repeticiones de trabajo y las devoluciones.
Requisitos prácticos para los compradores:Definir las dimensiones de las cajas y los límites de peso; definir las normas de orientación; definir si se opta por la paletización o la carga en el suelo; definir la estrategia de relleno; y definir el número de cajas por capa y por pila. Si el proveedor modifica el embalaje para reducir el volumen, considérese como un cambio controlado que requiere la validación del control de calidad de salida (OQC) y, posiblemente, una inspección más rigurosa.
Plantillas de actas de inspección: lo que debe proporcionarte tu proveedor
Para garantizar el cumplimiento de los requisitos de calidad, exige registros estructurados. Como mínimo, solicita los siguientes documentos por lote:
- Informe de inspección AQLcon los campos de definición del lote, el método de muestreo, el recuento de defectos por clase y la decisión de «aprobado/rechazado».
- Hoja de medición de CTQpara comprobaciones dimensionales y mapa de espesor de recubrimiento (incluir el número de referencia del calibre y el estado de verificación).
- Paquete de fotos de defectoscon los identificadores de las muestras y las etiquetas de clasificación.
- Lista de comprobación para la auditoría de envasespara el control de calidad de salida (protección interior, integridad de la caja, notas sobre la prueba de caída, si se ha realizado).
- Registro de cambios en los procesos(lotes de polvo, incidencias en los baños de pretratamiento, mantenimiento de las plantillas, revisiones del perfil de curado).
Cuando estos documentos existen y son coherentes, las disputas se resuelven rápidamente: los datos apuntan a un CTQ concreto y a una ventana de proceso específica, y las medidas correctivas se centran en el problema en sí, en lugar de tener un carácter político.
Medidas correctivas y escalado: qué ocurre tras el rechazo de un lote
Tu contrato debe definir qué ocurre cuando un lote no cumple los criterios de aceptación del AQL. Sin unas normas claras, el resultado habitual es que se produzcan retrasos, discusiones y trabajos de corrección no previstos. Un plan de escalado adaptado a las necesidades del comprador incluye medidas de contención, análisis de la causa raíz, verificación de las medidas correctivas y normas de sustitución.
Pasos recomendados para la escalación:
- Contención:detener el envío, poner el lote en cuarentena y separar las cajas sospechosas.
- Nueva evaluación inmediata:identificar los defectos que se pueden subsanar (por ejemplo, rebabas que se pueden eliminar) frente a los que no se pueden subsanar (falta de soldadura, delaminación del recubrimiento).
- Análisis de las causas fundamentales:relacionar los defectos con las variables del proceso (identificador del baño de pretratamiento, lote de polvo, desgaste de la plantilla, perfil de curado, cambio de embalaje).
- Medida correctiva:aplicar cambios en los procesos y aportar pruebas (mejora del mapa DFT, superación de la auditoría de adhesión, reducción de la abrasión en el embalaje).
- Verificación:Volver a inspeccionar según el plan más riguroso o la tabla 100%, en función de la gravedad del defecto.
- Prevención:Actualizar el plan de control y formar a los operadores e inspectores; añadir alarmas (por ejemplo, umbrales mínimos de DFT).
Cómo decidir entre reelaborar o rechazar
Solo se aceptará la reelaboración si: restablece el rendimiento de CTQsin introducir nuevos riesgos. Por ejemplo, eliminar una pequeña rebaba puede ser factible; volver a recubrir un borde fino puede resultar arriesgado si no se controla el pretratamiento o el curado. Las soldaduras que faltan en los nudos estructurales suelen ser imposibles de repasar en productos acabados destinados a su uso en cuartos de baño húmedos.
Cláusulas adaptadas a las órdenes de compra: texto para copiar y pegar que utilizan realmente los compradores
A continuación se incluyen algunos conceptos para las cláusulas que puedes adaptar. Procura que sean breves y cuantificables; evita expresiones vagas como “buena calidad”.”
- Definición de lote:El proveedor debe realizar el envío siguiendo las normas establecidas para los lotes; queda prohibido mezclar lotes sin autorización por escrito.
- Plan AQL:El proveedor llevará a cabo el control de calidad final (FQC) de acuerdo con el plan de AQL acordado por clase de defecto; no se admiten defectos críticos.
- Lista de CTQ:El proveedor inspeccionará y registrará los CTQ (dimensiones, mapa de soldaduras, seguridad de los bordes, mapa de espesor de recubrimiento y CTQ del embalaje).
- Mapa DFT:El proveedor debe registrar las lecturas de DFT en los puntos establecidos, incluidas las zonas de jaula de Faraday; cualquier lectura inferior al mínimo se considerará un defecto grave.
- Control del pretratamiento:El proveedor debe llevar a cabo controles de los baños de pretratamiento y mantener registros; los cambios en los baños dan lugar a una inspección más rigurosa.
- Controles de envasado:El proveedor debe ajustarse a la revisión de la lista de materiales (BOM) del embalaje; cualquier cambio requiere la aprobación del comprador y la validación del control de calidad de salida (OQC).
- Disposición:Si un lote no cumple con el AQL, el comprador podrá rechazarlo, exigir que se realice un control 100%, exigir que se realice una rectificación a cargo del proveedor o realizar un cargo de reembolso según las condiciones acordadas.
Cómo encaja esto en tu programa de fabricación
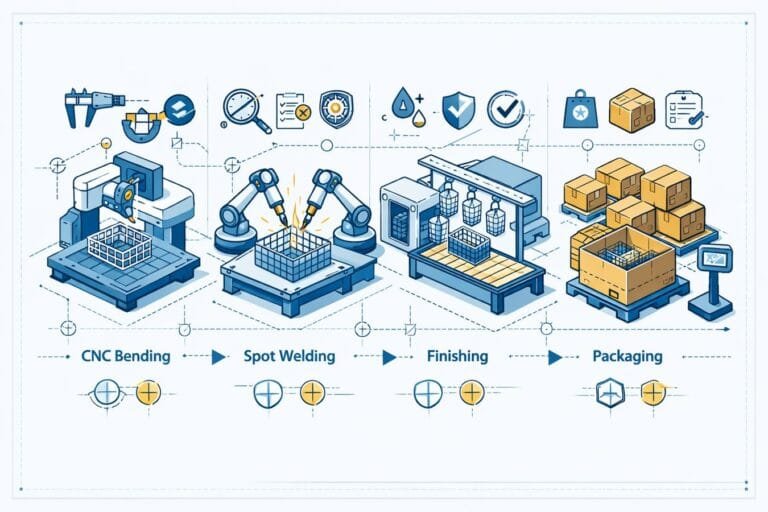
El muestreo AQL es el nivel de aceptación, pero funciona mejor cuando se combina con un plan de control de fabricación claro. Si estás desarrollando nuevas referencias de artículos de baño de alambre o nuevos acabados, coordina los departamentos de ingeniería, producción y control de calidad desde el principio. Una guía centrada en la fabricación para las cestas y organizadores de ducha de alambre es Del boceto a la estantería: guía completa para la fabricación de una cesta metálica para la ducha—Úsalo para alinear los pasos del proceso con tus CTQ y las fases de inspección.
Conclusión: un programa de control de calidad reproducible que los compradores pueden adaptar a sus necesidades.
La calidad de los accesorios de baño de alambre no se reduce a una sola cifra: es todo un sistema. La forma más rápida de reducir las devoluciones y las reclamaciones es combinar: (1) una biblioteca de CTQ, (2) un plan de aceptación de AQL, (3) mediciones rigurosas (especialmente del espesor de recubrimiento y la seguridad de los bordes), (4) medidas de mitigación y verificación mediante jaula de Faraday, y (5) una ingeniería de embalaje que proteja los acabados durante el transporte.
Cuando se estructura la calidad de esta manera, las decisiones de compras resultan más sencillas: se puede comparar a los proveedores basándose en datos contrastados, no en promesas; se pueden ajustar los pedidos de compra con menor riesgo; y se pueden reducir los costes ocultos que merman el margen: devoluciones, reelaboraciones y contracargos.
Simon, experto en abastecimiento
¿Estás listo para mejorar tu cadena de suministro?:
Deja de pagar por los defectos. El mercado se está orientando hacia el almacenamiento de alambre metálico de precisión. Asóciate con Koitor Hardware para obtener soluciones automatizadas de alambre metálico con altos márgenes de beneficio.
Solicitar el catálogo de 2025 Iniciar proyecto OEM
Correo electrónico: simon@koitorhardware.com | Fábrica: Jiangmen, China
Envía a Koitor tu plano, una foto de muestra, una referencia del acabado, la cantidad deseada y el mercado de destino.
OEM / MARCA BLANCA
Convierte esta guía de abastecimiento en un resumen del producto
Indícanos el producto que deseas, el tamaño, el acabado, la cantidad del pedido y los requisitos de embalaje. Tu equipo recibirá un análisis práctico de la viabilidad de fabricación antes de recibir el presupuesto.

 English
 Español
 Português
 Français
 Deutsch
 العربية