
¿Qué es un acabado para contenedores metálicos de almacenamiento? Cómo elegir entre recubrimiento en polvo, galvanizado y acero inoxidable (Guía de control de calidad y embalaje)
Si vendes o adquieres contenedores metálicos de almacenamiento, tu “acabado” no es una opción única como “recubrimiento en polvo negro”. Es un pila de finalización: sustrato + diseño de la soldadura/borde + pretratamiento + recubrimiento/galvanizado + curado + embalaje. Esta guía explica qué es una pila de acabadoy cómo elegirRecubrimiento en polvo frente a galvanizado frente a acero inoxidable; a continuación, garantiza el rendimiento con una solución práctica Plan DFT, Controles de cobertura de la zona de Faraday, un protocolo de ensayo de corrosión, y una ingeniería de embalaje que evita arañazos y astillas durante el transporte en apilamiento.
1) ¿Qué es una pila de acabado para contenedores metálicos de almacenamiento?:
A pila de finalización(también denominado “sistema de recubrimiento” o “sistema de protección de superficies”) es el conjunto completo de decisiones y controles de proceso que determinan el aspecto y el rendimiento de un contenedor metálico de almacenamiento a lo largo del tiempo. Los compradores suelen especificar únicamente la capa superior («negro mate» o «cromado») y luego se sorprenden ante los fallos que se producen en la práctica: óxido en las juntas de soldadura, astillas en las esquinas, arañazos en los embalajes anidados o un recubrimiento irregular en las esquinas interiores. Esos fallos casi siempre se deben a detalles que se han pasado por alto en el proceso de fabricación.
Para los equipos de aprovisionamiento, pensar en “pilas de acabado” permite convertir unos requisitos vagos en especificaciones verificables. En lugar de “recubrimiento en polvo de buena calidad”, se define: el grado del sustrato, la norma de limpieza de soldaduras, el método de pretratamiento para uso en condiciones de humedad, un Plan DFTcon puntos de medición de la zona de Faraday y un diseño de embalaje que evita la abrasión. Esto facilita la elaboración de presupuestos, simplifica el control de calidad y aumenta la seguridad de cara a las reseñas en el comercio electrónico.
Referencias internas a las que puedes enlazar desde este artículo: Koitor Hardware| Proveedor chino de hardware OEM| soluciones de almacenamiento a medida para el hogar
2) Empieza por el entorno de uso y el riesgo del canal (la forma más rápida de elegir un acabado)
El “mejor acabado” depende de dónde se exponga el contenedor y de cómo se venda. En las estanterías de las tiendas puede que se toleren pequeños defectos estéticos; sin embargo, en las reseñas de comercio electrónico, a menudo no se aceptan. Los baños y los mercados costeros penalizan un pretratamiento deficiente y una cobertura insuficiente en los bordes. Los talleres penalizan la resistencia a las astillas y a la abrasión. Si te saltas este paso, o bien pagarás de más (especificaciones excesivas) o bien tendrás que asumir las devoluciones (especificaciones insuficientes).
- Clase de exposición A (seco, baja corrosión):armarios/dormitorios; el principal riesgo son las marcas superficiales.
- Clase de exposición B (humedad intermitente):cocina/lavadero; de vez en cuando hay humedad y se utilizan productos de limpieza.
- Clase de exposición C (húmeda/costera):baños/zona costera; la condensación y los productos de limpieza favorecen la corrosión en las soldaduras y los bordes.
- Clase de exposición D (garaje/taller):impactos, abrasión, aceites; la resistencia a las astillas y al desgaste es importante.
Ahora añade el riesgo relacionado con los canales de distribución. Si vendes contenedores metálicos apilables por Internet, los principales motivos de devolución son: (1) arañazos por el contacto entre contenedores, (2) astillas en las esquinas por caídas, (3) óxido en las juntas de soldadura al cabo de unos meses y (4) acabados que dejan huellas y que parecen “sucios” rápidamente. Debes seleccionar y probar tu gama de acabados teniendo en cuenta estos modos de fallo reales, y no basándote en afirmaciones genéricas de un folleto.
3) Selección del sustrato: acero al carbono frente a acero inoxidable (SS304/SS201) para contenedores metálicos de almacenamiento
La elección del sustrato es la base de la cadena de acabado. Un recubrimiento de alta calidad no puede compensar por completo un sustrato inadecuado en entornos húmedos, y un buen sustrato puede reducir la dependencia de una cobertura perfecta del recubrimiento.
Acero al carbono (el más habitual): ofrece la mejor relación calidad-precio cuando se controlan el pretratamiento y la cobertura de los bordes
El acero al carbono es económico y rígido, por lo que se utiliza ampliamente en contenedores metálicos de almacenamiento y organizadores de alambre o metal. Ofrece un buen rendimiento en entornos de Clase A/B cuando el acabado se aplica correctamente. El principal riesgo es que cualquier viruta o zona de menor espesor se convierta en un punto de inicio de la corrosión, especialmente en las costuras de soldadura, las rebabas, los bordes afilados y las esquinas interiores, donde resulta difícil conseguir un espesor adecuado del recubrimiento.
Acero inoxidable (SS304/SS201): reduce el riesgo de corrosión, pero sigue siendo necesario definir las normas relativas a la superficie y las soldaduras
El acero inoxidable puede reducir las reclamaciones por corrosión en los programas de Clase C, ya que el propio sustrato es resistente al óxido. Sin embargo, el acero inoxidable no elimina la necesidad de controlar el proceso: la limpieza de las soldaduras, la uniformidad de la superficie (cepillada frente a pulida) y el guiado del limpiador siguen siendo importantes. Si un proveedor ofrece el SS201 como sustituto del SS304, se necesita una justificación clara en función del entorno y un plan de verificación, ya que el uso en zonas húmedas o costeras es menos tolerante.
Si el comprador espera que el producto sea “apto para el cuarto de baño” sin tener que tratarlo con especial cuidado, plantéate utilizar acero inoxidable SS304 para los artículos destinados a entornos húmedos o un sistema de recubrimiento en polvo de alta calidad con un pretratamiento riguroso y pruebas de corrosión. Si el comprador espera que el producto “quede bien en un armario”, el acero al carbono con recubrimiento en polvo suele ser la mejor opción en cuanto a relación calidad-precio.
4) Opciones de acabado: recubrimiento en polvo, galvanizado o acabado de acero inoxidable
Una vez definidas la clase de exposición y el sustrato, se elige el sistema de acabado. En el caso de los contenedores metálicos, la mayoría de las decisiones de aprovisionamiento se dividen en tres categorías: recubrimiento en polvo, galvanizado decorativo o acabado de superficie de acero inoxidable (a veces con una capa protectora transparente). La elección correcta no solo tiene que ver con la apariencia, sino también con el coste de los defectos, el riesgo de devoluciones y el grado de control del proceso que se puede ejercer.
Opción A — Recubrimiento en polvo: la opción más habitual para la mayoría de los contenedores metálicos de almacenamiento para interiores
El recubrimiento en polvo suele destacar por su relación calidad-precio: color uniforme, buen poder cubriente y una resistencia decente a los arañazos a un coste razonable. Permite acabados mates o texturizados que ocultan las huellas dactilares y las pequeñas marcas de uso, lo cual resulta útil para el comercio electrónico. Los fallos más habituales son la aparición de óxido en las juntas de soldadura y los bordes (debido a un pretratamiento inadecuado o a una cobertura insuficiente) y la formación de una capa delgada en las esquinas interiores debido a la Efecto de jaula de Faraday. Por eso, tus especificaciones deben incluir un plan de DFT y un mapa de zonas de riesgo, y no limitarse simplemente a “recubrimiento en polvo”.”
Opción B — Recubrimiento decorativo: acabado metálico de alta calidad con controles de embalaje más estrictos
El recubrimiento (por ejemplo, acabados decorativos a base de zinc, níquel o cromo) puede aportar un aspecto metálico de alta gama. Sin embargo, los acabados de recubrimiento tienden a mostrar arañazos y marcas de manipulación con mayor facilidad que el polvo texturizado. Si apilas cajas chapadas, el diseño del embalaje se convierte en un requisito imprescindible: separadores, fundas o divisores para evitar el contacto entre metales y la abrasión por vibración. Si vendes por Internet, plantéate si el aspecto de alta gama justifica el riesgo de devoluciones sin un embalaje más resistente y un control de calidad más riguroso en cuanto a la presentación.
Opción C — Acabado de superficie en acero inoxidable: ideal para entornos húmedos cuando las expectativas del comprador son muy exigentes
Los cubos de acero inoxidable (a menudo de tipo SS304 para uso en ambientes húmedos) pueden ser la opción más segura cuando los consumidores vayan a utilizarlos en los baños y esperen que “no se oxiden” sin necesidad de cuidados especiales. No obstante, hay que definir el acabado de la superficie y el limpieza de las soldaduras. Un acabado deficiente de las soldaduras puede atrapar residuos y provocar “manchas de té” estéticas o un aspecto irregular. Una superficie cepillada oculta los arañazos leves; una superficie pulida a espejo tiene un aspecto de alta calidad, pero muestra marcas con facilidad.
5) Diseño orientado al acabado: soldaduras, bordes, esquinas y desagües (donde suelen producirse los fallos)
Los problemas de acabado suelen parecer “problemas de recubrimiento”, pero a menudo tienen su origen en problemas de diseño y fabricación. Los contenedores metálicos de almacenamiento presentan numerosos elementos de riesgo: bordes cortados, extremos de alambre, soldaduras por puntos, soldaduras lineales, esquinas interiores y puntos de contacto anidados. Si no se controlan estos elementos, ningún acabado funcionará de forma fiable.
- Bordes y rebabas:Los bordes afilados y los recubrimientos finos provocan un desprendimiento concentrado de virutas durante las caídas. Requieren desbarbado y unos radios de borde uniformes para los bordes críticos.
- Limpieza de soldaduras:Las salpicaduras y las coronas de soldadura irregulares crean protuberancias que provocan la pérdida de recubrimiento durante la manipulación y el apilamiento anidado. Define los criterios de limpieza y los estándares visuales en tus CTQ.
- Esquinas interiores:El efecto de jaula de Faraday provoca la formación de una película delgada. Añade puntos de medición DFT específicamente en estas zonas.
- Drenaje/ventilación:Los diseños con cavidades retienen las sustancias químicas y el agua de enjuague. Los sistemas de drenaje y ventilación reducen los residuos del pretratamiento y mejoran los resultados en materia de corrosión.
Las especificaciones de acabado de una pila de productos listas para la venta siempre deben señalar estos riesgos geométricos y relacionarlos con los puntos de inspección. Sin ello, recibirás muestras que “parecen en buen estado” pero que fallarán en condiciones reales tras meses de exposición a la humedad y a los productos de limpieza.
6) Pretratamiento para uso en entornos húmedos (Clase B/C): el factor oculto que influye en el comportamiento frente a la corrosión
Si tus contenedores metálicos se van a utilizar en baños, lavaderos o mercados costeros, el pretratamiento es la capa más importante del proceso de acabado. El pretratamiento prepara la superficie para que los recubrimientos se adhieran y resistan la corrosión subpelicular. Sin él, puede aparecer “óxido prematuro” incluso cuando el recubrimiento parezca intacto.
Como comprador, no es necesario que especifiques cada detalle de la fábrica, pero sí debes definir los resultados y los controles: control del proceso de pretratamiento, calidad del aclarado, comprobaciones del mantenimiento del baño y trazabilidad de los lotes. Si el proveedor no puede demostrar que los controles del pretratamiento son estables, debes dar por hecho que el comportamiento frente a la corrosión variará de un lote a otro.
Requisitos de pretratamiento adaptados a las necesidades del comprador (programas en húmedo):
- Flujo de proceso documentado (limpieza → enjuague → transformación → enjuague → secado), que incluye la supervisión de los baños y el control de cambios.
- Criterios de aceptación “sin residuos”: sin manchas visibles, sin residuos en polvo, sin líquido retenido en los pliegues.
- Trazabilidad: número de lote en las cajas + registros de control de calidad vinculados al lote para los resultados de DFT y corrosión.
Para consultas sobre fabricantes de equipos originales (OEM), también puedes acceder a: Poner en marcha un programa OEM.
7) Plan DFT + zonas de jaula de Faraday: cómo evitar las esquinas delgadas y la aparición precoz de óxido
El DFT (espesor de la película seca) es uno de los controles más sencillos y eficaces para los contenedores metálicos recubiertos con pintura en polvo. No es necesario medir en todas partes, sino solo en los puntos donde se producen los fallos: bordes, esquinas interiores y zonas adyacentes a las soldaduras. Las esquinas interiores son especialmente propensas a fallos debido a la Efecto de jaula de Faraday: la deposición electrostática de polvo es menor en las zonas rebajadas, por lo que el espesor de la capa puede ser reducido incluso cuando las superficies planas parecen perfectas.
Plan DFT (plantilla para copiar y pegar):
- Rango de DFT objetivo:Establecer un rango de programas en función de la clase de exposición y las necesidades estéticas; mantenerlo estable entre los distintos proveedores.
- Método de medición:definir el tipo de instrumento de medición y la rutina de verificación; incluir comprobaciones de calibración del instrumento.
- Frecuencia de muestreo:por lote o por turno; vincular los resultados a los identificadores de lote para garantizar la trazabilidad.
- Puntos de medición:Como mínimo: (1) superficie plana, (2) borde, (3) esquina interior (zona de Faraday), (4) punto adyacente a la soldadura.
- Plan de actuación:¿Qué ocurre cuando los resultados se salen de los límites establecidos (retener el lote, volver a procesarlo, investigar la causa, tomar medidas preventivas)?.
Consejo: En los contenedores metálicos anidados, comprueba también el espesor de la capa de recubrimiento (DFT) en las zonas que están en contacto con los separadores o los manguitos, ya que la abrasión suele dejar al descubierto más rápidamente los puntos débiles del recubrimiento.
8) Protocolo de ensayo de corrosión (módulo Hero): validar la pila de acabados en piezas reales
Si quieres reducir el número de devoluciones y las reclamaciones por “óxido inexplicable”, exige que se instale una compuerta de validación de corrosión en piezas de producción reales, no solo cupones planos. Los cupones pueden superar la prueba, mientras que los cordones de soldadura y las esquinas interiores fallan. Incluye también un escriba(corte intencionado) para simular desconchones y comprobar la distancia de fuga bajo la película. Esta es la forma más rápida de detectar un pretratamiento deficiente, una cobertura insuficiente de la zona de Faraday y una protección deficiente de los bordes antes de la producción en serie.
| Clase de exposición | Pila de acabado típica | Puerta de validación (punto de partida) | Revisa estas zonas de riesgo |
|---|---|---|---|
| A (Seco) | Acero al carbono + recubrimiento en polvo | Control de corrosión + vibración del embalaje + inspección estética | Puntos de contacto anidados, esquinas, aristas |
| B (Moderado) | Pretratamiento resistente + recubrimiento en polvo (espesor de película seca cartografiado) | Ensayo de corrosión con rayado + informe de tendencia del espesor de la capa depositada (DFT) | Bordes, puntos adyacentes a las soldaduras, esquinas interiores (zonas de Faraday) |
| C (Húmedo) | SS304 o sistema de pintura en polvo de alta calidad con un riguroso tratamiento previo | Validación de corrosión más prolongada + límites de recorrido de rayado + comprobación del aspecto estético | Costuras de soldadura, esquinas, elementos de drenaje y ventilación, zonas de rebaje |
| D (Taller) | Polvo en el que prima la resistencia a las astillas y a la abrasión | Ensayos de corrosión, impacto, abrasión y embalaje adaptados al canal de distribución | Zonas de mayor desgaste por contacto, esquinas, bordes |
Un paquete de aceptación práctico para la validación de la corrosión debería incluir: (1) fotografías de la configuración de la prueba, (2) registros de medición del espesor de la capa seca (DFT) en puntos definidos, (3) comprobaciones estéticas antes y después de la prueba, y (4) una definición clara de “aprobado” o «suspendido» en cuanto a óxido, ampollas y deslizamiento desde la incisión. Si su proveedor no puede presentar esta documentación, es posible que su afirmación sobre las «horas de corrosión» no sea reproducible.
9) Ingeniería de embalaje para contenedores metálicos de almacenamiento anidados: evitar la abrasión y las astillas en las esquinas
En los programas de comercio electrónico, una gran parte de los “defectos de acabado” son, en realidad, defectos de embalaje. Las cajas metálicas anidadas actúan como papel de lija cuando se someten a vibraciones: los puntos más altos rozan, las esquinas se astillan y los acabados chapados muestran cada marca. La ingeniería de embalaje forma parte del proceso de acabado, ya que protege el acabado una vez que la fábrica ha realizado su trabajo.
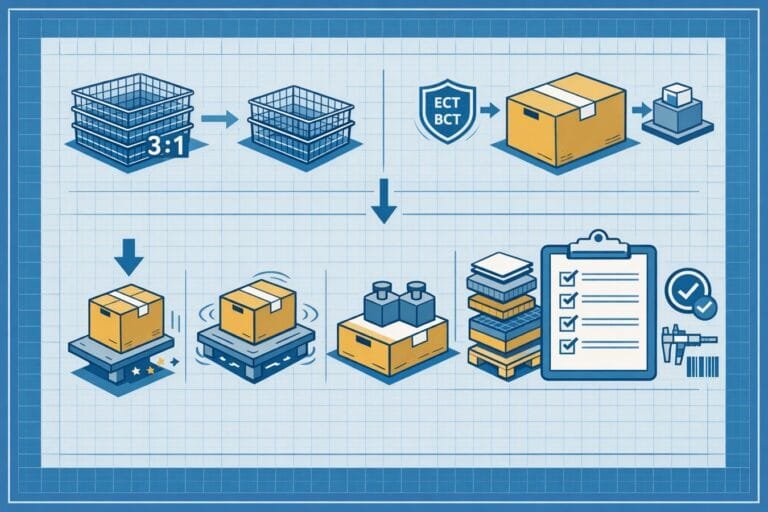
- Estrategia de separación:fundas, envoltorios de papel, separadores de cartón ondulado o almohadillas de espuma en los puntos de contacto, especialmente en el caso de las cajas con revestimiento.
- Protección de las esquinas:Las esquinas son las que reciben mayor impacto; coloca protectores en las esquinas, donde suelen producirse las astillas.
- Mapeo de contactos anidados:Identifica los puntos en los que las cajas se tocan entre sí dentro de la pila; protege esos puntos en lugar de apilarlas en exceso.
- Resistencia de la caja principal:Ajustar el ECT/burst y la disposición de los palés al modo de envío; las cajas de cartón endebles se hunden y provocan el contacto entre piezas metálicas.
- Normas de manejo:Establecer normas sencillas de embalaje (por ejemplo, “no deslizar unidades encajadas sin separadores”) y comprobar su cumplimiento.
Si te preocupan los costes logísticos, calcula tu índice de anidamiento y el volumen de embalaje. Una pequeña mejora en los separadores y en el diseño de las cajas de cartón puede reducir tanto los costes de devolución como las reclamaciones por daños durante el transporte. Pero no busques la eficiencia en el volumen a costa del control de la abrasión: las piezas metálicas anidadas siempre encontrarán la manera de rozarse si se les deja.
10) Control de calidad de productos cosméticos: definir zonas y CTQ para que el criterio “tiene buen aspecto” sea verificable
En el caso de los contenedores metálicos, los defectos estéticos provocan la insatisfacción de los clientes, incluso cuando el producto no presenta problemas estructurales. La clave está en definir los criterios estéticos de forma que sean fáciles de inspeccionar y de aplicar de manera uniforme entre los distintos proveedores.
- Definir zonas estéticas:Zona A (superficies frontales), Zona B (superficies laterales y traseras), Zona C (parte inferior y oculta). Las distintas zonas pueden tener distintos límites de aceptación.
- Establecer los CTQ:astillas en las esquinas, arañazos en los puntos de contacto superpuestos, decoloración de las soldaduras, velos en el chapado, efecto «piel de naranja» en el recubrimiento y motas de contaminación.
- Utiliza un conjunto de referencia:“Las fotos de la ”muestra de referencia» y los ejemplos de defectos reducen las discusiones y agilizan las inspecciones.
- Trazabilidad:Si envías varias variantes, etiqueta las cajas con claridad para que las devoluciones puedan vincularse a un lote concreto y se pueda determinar la causa raíz.
Al combinar la clasificación estética con los controles de DFT y la validación de la resistencia a la corrosión, se reduce drásticamente el riesgo de enviar contenedores “bonitos pero frágiles” que fallan cuando los clientes empiezan a utilizar productos de limpieza o a guardar artículos húmedos.
11) Lista de comprobación para la decisión del comprador (finalizar la selección de la pila de contenedores metálicos de almacenamiento)
- Clase de exposición:Se han definido y acordado los criterios A/B/C/D (seco frente a húmedo frente a taller).
- Riesgo del canal:Comercio electrónico frente a comercio minorista: decide cuánto riesgo estás dispuesto a asumir en el sector de la cosmética.
- Sustrato:Acero al carbono frente a acero inoxidable; los productos expuestos a la humedad deben cumplir requisitos más estrictos.
- Elección del acabado:Acabado con recubrimiento en polvo frente a galvanizado frente a acabado de acero inoxidable, de acuerdo con lo anterior.
- Pretratamiento:Los programas en condiciones de humedad requieren un control documentado y trazabilidad.
- Plan DFT:puntos de medición de la zona de riesgo (borde + esquina interior + zona adyacente a la soldadura).
- Validación de la corrosión:Probar piezas reales; incluir los límites de la distancia de fuga.
- Ingeniería de envases:separadores + protección de esquinas + ensayos de caída y vibración.
- Control de calidad de productos cosméticos:zonificación + CTQ + referencias de muestras de referencia.
12) Plan de verificación de proveedores (4 fases): auditoría → muestras → prueba piloto → producción en serie
La calidad de una pila de productos terminados depende en gran medida de la capacidad del proveedor para reproducirla. Utiliza un plan de verificación por fases para no descubrir problemas una vez que ya hayas enviado los contenedores.
Fase 1 — Auditoría documental
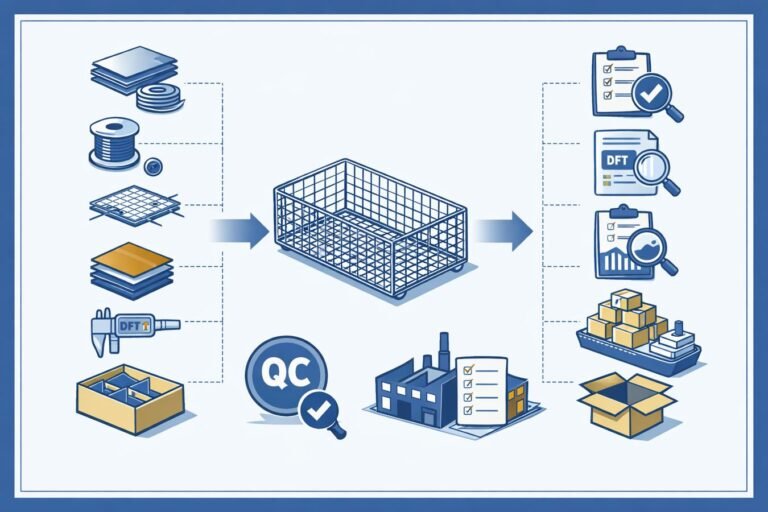
- Solicita el flujo completo de la línea de acabado: fabricación → limpieza/pretratamiento → recubrimiento/galvanizado → curado → inspección → embalaje.
- Solicita los registros de control del pretratamiento y modifica las prácticas de control.
- Confirma que el proveedor pueda medir y comunicar el espesor de la capa seca (DFT) y garantizar la trazabilidad por lote.
Fase 2 — Muestras de ingeniería (la fase de “prueba”)
- Realiza un mapeo DFT en los puntos de riesgo (superficies planas, bordes, esquinas interiores y zonas adyacentes a las soldaduras).
- Realizar pruebas de validación de la corrosión en piezas reales que cumplan los requisitos de rayado.
- Realiza pruebas de vibración y caída de los envases y, a continuación, inspecciona los productos cosméticos en las superficies de la Zona A.
Fase 3 — Prueba piloto
- Comprueba la trazabilidad de los lotes, la estabilidad de la tendencia del DFT y los índices de defectos estéticos.
- Comprueba que se respete el procedimiento de embalaje (separadores correctamente instalados, protección de esquinas uniforme).
Fase 4 — Controles de la producción en serie
- Establece los factores desencadenantes del control de cambios para la composición química, el tipo de polvo, los parámetros de curado y los materiales de envasado.
- Programar revisiones periódicas sobre corrosión y embalaje para las referencias con mayor rotación.
13) Retorno de la inversión (ROI): por qué la inversión en la verificación de la pila de acabado suele amortizarse rápidamente
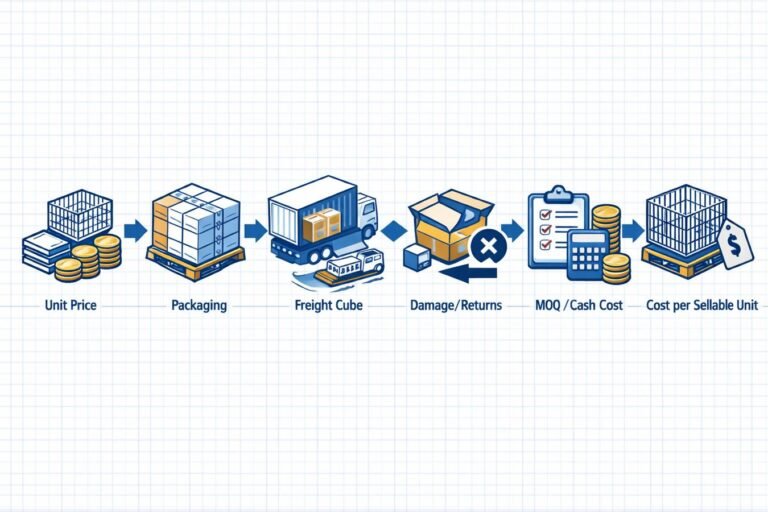
Los fallos en los acabados resultan caros porque te afectan por partida doble: pagas por las devoluciones y los abonos, y además sufres el perjuicio a largo plazo que supone en la reputación de la marca. Si la fabricación de un contenedor te cuesta unos pocos dólares, pero provoca el descontento de los clientes, el coste total puede ser varias veces superior al coste unitario.
Modelo sencillo de ROI (introduce tus cifras):
- Coste de devolución por unidad:reembolso/abono + transporte + gastos de gestión + reempaquetado + eliminación (a menudo muy por encima del coste unitario).
- Diferencia en la tasa de devoluciones:Comparar los resultados de referencia con los de la pila de acabado mejorada (DFT + corrosión + controles de embalaje).
- Coste del programa:análisis de muestras, separadores de embalajes y tiempo dedicado al control de calidad.
Si la verificación reduce aunque sea ligeramente el número de devoluciones de una referencia con un gran volumen de ventas, la amortización puede ser inmediata. La mayor “ventaja oculta” es la reducción de las valoraciones negativas relacionadas con arañazos, desconchones y manchas de óxido.
14) Preguntas frecuentes: dudas habituales de los compradores sobre los acabados de los contenedores metálicos de almacenamiento
¿Qué es la DFT y por qué es importante?:
El DFT es el espesor de la película seca, es decir, el espesor de un recubrimiento curado. Si es demasiado fino (especialmente en las zonas de Faraday), aumenta el riesgo de corrosión y reduce la durabilidad. Si es demasiado grueso, puede provocar problemas estéticos y de ajuste. Un plan de DFT permite medir el rendimiento del recubrimiento, en lugar de basarse en criterios subjetivos.
¿Por qué se oxidan primero las esquinas interiores?:
Las esquinas interiores y los huecos son los lugares donde los recubrimientos suelen ser más finos debido a la geometría y a los efectos electrostáticos (jaula de Faraday). Además, en ellos se acumula humedad y residuos de limpieza. Por eso es tan importante comprobar el espesor del recubrimiento (DFT) en las zonas de riesgo y contar con sistemas de drenaje y ventilación.
¿Es el acero inoxidable siempre mejor que el recubrimiento en polvo?
No siempre. El acero inoxidable puede ser más adecuado para entornos húmedos, pero suele ser más caro y puede quedar marcado con huellas dactilares o arañazos, dependiendo del acabado de la superficie. Para los armarios secos, el acero al carbono con recubrimiento en polvo suele ofrecer la mejor relación calidad-precio, siempre que se controlen el pretratamiento y el espesor del recubrimiento (DFT).
Simon, experto en abastecimiento
¿Estás listo para mejorar tu cadena de suministro?:
Deja de pagar por defectos. Crea un programa OEM repetible para cestas de ducha de alambre, toalleros y cestas de almacenamiento: controles de calidad, embalaje para exportación y plazos de entrega estables.
Solicitar el catálogo de 2025 Iniciar proyecto OEM
Correo electrónico: simon@koitorhardware.com | Fábrica: Jiangmen, China
Envía a Koitor tu plano, una foto de muestra, una referencia del acabado, la cantidad deseada y el mercado de destino.
OEM / MARCA BLANCA
Convierte esta guía de abastecimiento en un resumen del producto
Indícanos el producto que deseas, el tamaño, el acabado, la cantidad del pedido y los requisitos de embalaje. Tu equipo recibirá un análisis práctico de la viabilidad de fabricación antes de recibir el presupuesto.
 English
 Español
 Português
 Français
 Deutsch
 العربية