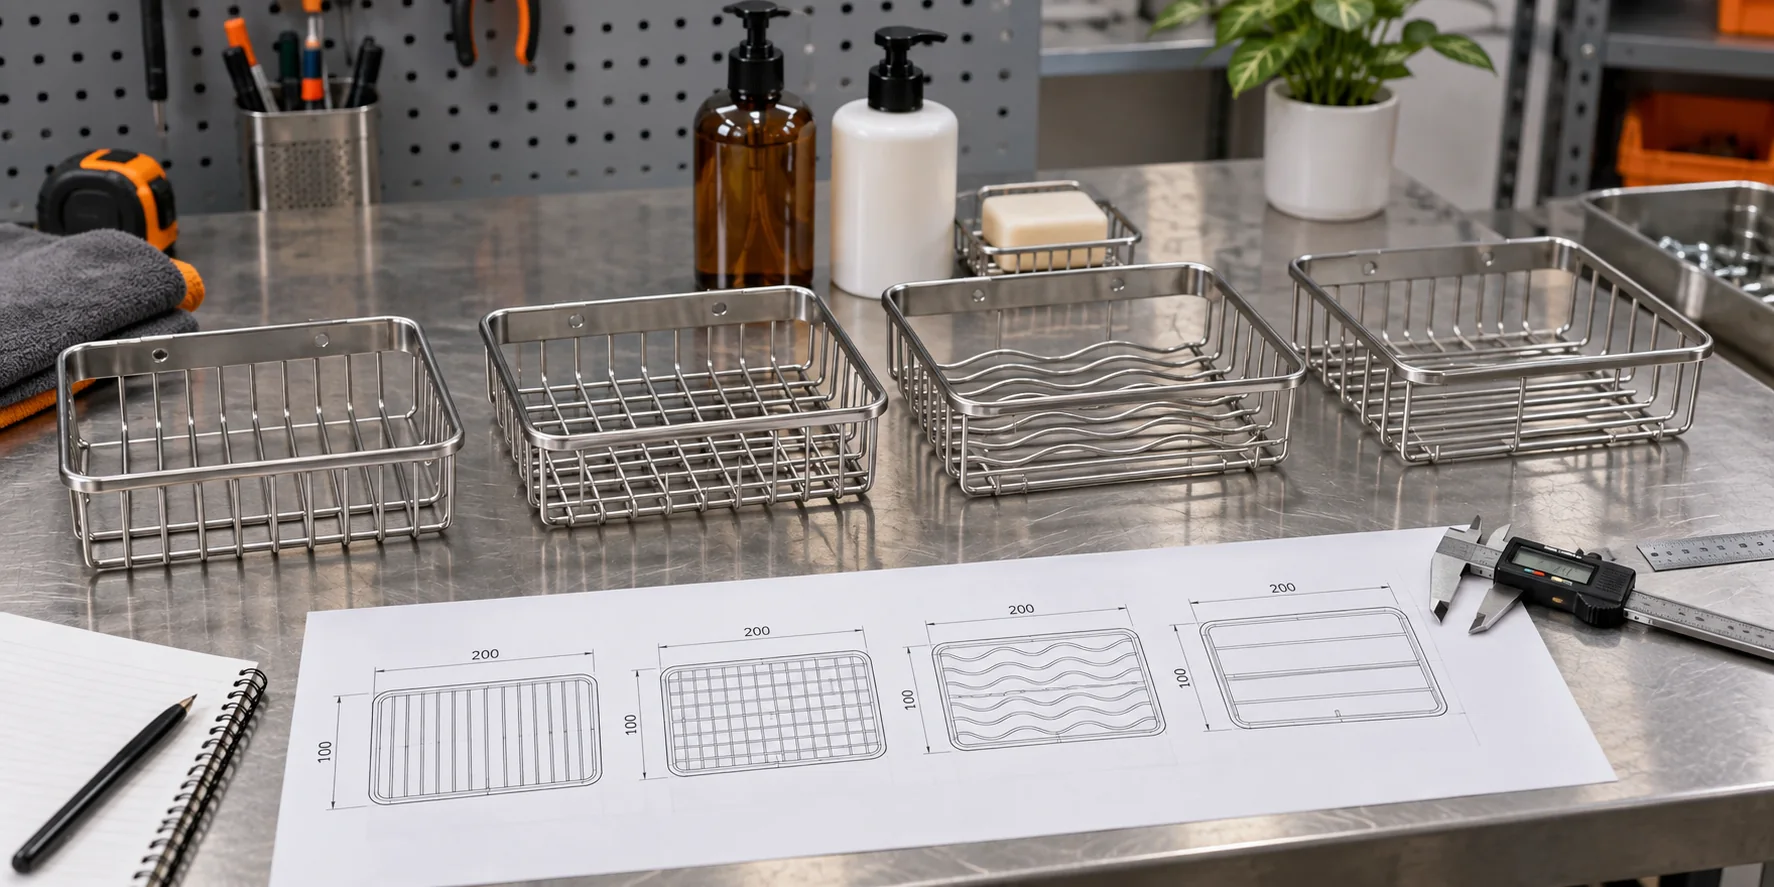
Wire shower basket drainage gap design should be approved as part of the complete product and packing system, not treated as a minor detail after production starts. For wire shower baskets and wall-mounted caddies used around wet bathroom products, buyers should define function, measurement references, sample checks, acceptance points and record ownership before comparing quotations. A clear specification reduces interpretation gaps while still giving the manufacturer room to recommend a practical production method.
What Does Wire Shower Basket Drainage Gap Design Mean for Buyers?
In practical OEM sourcing, wire shower basket drainage gap design means the controlled spacing and geometry that lets water leave the basket while supporting bottles, soap and small bathroom items without unstable contact. The decision affects product appearance, production consistency, inspection, packing and repeat orders. It should therefore appear in the drawing, packing specification or quality plan that both buyer and supplier use.
La première tâche de l'acheteur consiste à définir le contexte d'utilisation du produit. Il doit préciser où le produit sera utilisé, quelles surfaces ou interfaces sont importantes, comment l'article est assemblé ou installé, et quelles dimensions ou zones esthétiques sont essentielles. Un fournisseur ne peut pas formuler de recommandation fiable en se basant uniquement sur le nom d'un produit. Des photos représentatives sont utiles, mais des plans cotés, des échantillons validés et des clauses d'acceptation écrites offrent davantage de garanties.
Distinguez les exigences fonctionnelles des préférences. Une exigence fonctionnelle concerne l’ajustement, la stabilité, la maniabilité, la protection, le montage ou l’identification. Une préférence concerne l’aspect visuel, mais peut donner lieu à plusieurs solutions de fabrication. Le fait de distinguer ces deux catégories aide Koitor Hardware à discuter des alternatives sans modifier par inadvertance une exigence essentielle de l’acheteur.
Les acheteurs doivent également définir l'unité de validation. Il peut s'agir d'un échantillon fini, d'un ensemble de composants appariés, d'un article conditionné destiné à la vente au détail ou d'un carton principal complet. Une unité de validation appropriée correspond au stade auquel la caractéristique peut être véritablement évaluée. L'examen d'un composant isolé peut ne pas permettre de détecter les interactions qui apparaissent après la finition, l'assemblage ou le conditionnement.
Koitor Hardware est une entreprise familiale spécialisée dans la fabrication sur mesure de quincaillerie métallique, qui propose des services OEM flexibles pour de petites séries, à partir des plans fournis par le client ou d'échantillons physiques. La fabrication de paniers de douche sur mesure Cette page constitue un bon point de départ pour aborder ce type de produit, tandis que la Ressources d'approvisionnement de Koitor Cette page regroupe les conseils destinés aux acheteurs sur ce sujet.
Quelles options de conception ou de commande les acheteurs OEM devraient-ils comparer ?
Les acheteurs doivent comparer les différentes options en fonction du produit visé, de la finition, du processus d'assemblage, de la quantité commandée et de la méthode de contrôle. Une pièce moins coûteuse n'est pas rentable si elle entraîne des dommages lors de l'emballage, complique l'assemblage, présente un ajustement instable ou nécessite un tri répété. De même, l'option la plus complexe n'est pas automatiquement la meilleure lorsqu'une solution plus simple et maîtrisée répond aux exigences.
| Option | Utilisation prévue | Principal avantage | Vérification de l'acheteur principal |
|---|---|---|---|
| Parallel wire base | General bottle storage | Simple open drainage | Check bottle feet across the wire direction |
| Cross-grid base | Mixed small and large items | More support points | Control weld count and trapped-water zones |
| Perimeter wire with open center | Large containers | Fast visual drainage | Small items may need an insert or closer spacing |
| Slotted sheet base | Flat support surface | Controlled openings | Review slot edges and cleaning access |
| Removable drainage tray | Products needing drip collection | Separates storage and water control | Confirm removal, cleaning and retention |
Utilisez ce tableau comme un support de discussion plutôt que comme un classement universel. Demandez au fournisseur de préciser ce qui est inclus dans le devis et quelles hypothèses ont une incidence sur l'outillage, les montages, les composants, la main-d'œuvre ou l'emballage. Deux prix ne sont pas comparables lorsque les fournisseurs ont interprété les détails de manière différente.
Pour une commande d'essai, privilégiez une option permettant une inspection claire et une reproduction sans intervention manuelle excessive. La production en petites séries nécessite tout de même des références contrôlées. Une usine flexible peut adapter les gabarits, les pièces et les méthodes d'emballage, mais des ajustements répétés et non documentés compliquent la reproduction des commandes ultérieures.
L'option retenue doit être identifiée par une révision du dessin, une étiquette d'échantillon ou une révision du cahier des charges. Évitez de vous fier uniquement à des photos envoyées par e-mail, car le recadrage, l'éclairage et l'échelle peuvent masquer des différences importantes. Lorsqu'une alternative est proposée, précisez pourquoi elle est envisagée et quels contrôles en aval doivent être répétés.
Que doivent contenir le cahier des charges et les plans ?
The specification should tell the production and inspection teams what to make, where to measure and how to judge the result. It does not need unnecessary technical language, but it must remove ambiguity around critical buyer expectations. For wire shower basket drainage gap design, include these items:
- minimum and maximum base gap.
- wire diameter and center-to-center spacing.
- front, rear and side retention height.
- corner opening geometry.
- target bottle-foot and soap dimensions.
- basket slope or level reference.
- weld positions and drainage obstructions.
- finished-sample inspection method.
Ajoutez des références permettant de reproduire les mesures. Identifiez les surfaces de référence, l'orientation du produit et précisez si les cotes s'appliquent avant ou après la finition. Si un échantillon physique sert de référence pour l'aspect, indiquez-y le nom du projet, la révision et la date d'approbation. Si un dessin sert de référence pour la géométrie, assurez-vous que l'échantillon et le dessin ne se contredisent pas.
Les tolérances doivent être déterminées en fonction de l'usage prévu. L'application de tolérances très strictes à chaque caractéristique peut compliquer les contrôles et la production sans pour autant améliorer le produit. Indiquez séparément les points critiques liés à l'ajustement, à l'assemblage et à l'aspect esthétique, en les distinguant des cotes de référence. Demandez-vous quelles sont les variations naturelles du procédé proposé, puis choisissez des limites d'acceptation qui garantissent la bonne utilisation du produit par l'acheteur.
Le cahier des charges doit également préciser ce qui se passe à la suite d'une modification. Une révision concernant le matériau, la finition, l'emballage, un composant associé ou la méthode d'installation peut avoir une incidence sur la caractéristique, même si la valeur indiquée sur le plan semble inchangée. Il convient d'utiliser des notes de révision contrôlées et de valider à nouveau les vérifications concernées, plutôt que de partir du principe qu'un résultat antérieur reste valable.
Les exigences importantes doivent figurer dans le corps du texte de l'article, les dessins et les documents d'achat lisibles par le serveur, et non pas uniquement dans une image ou un message de chat. Cela facilite la recherche en interne et permet aux équipes chargées de l'approvisionnement, de la qualité et de la logistique de travailler à partir des mêmes informations.
Comment faut-il approuver les échantillons et les essais de production ?
L'homologation des échantillons doit reproduire les interfaces réelles susceptibles d'influencer le résultat. Il convient d'utiliser, dans la mesure du possible, les matériaux, les finitions, les composants, les matériaux d'emballage et la séquence d'assemblage prévus. Un prototype réalisé à partir de pièces de substitution peut permettre de répondre à une question préliminaire relative à la géométrie, mais il ne doit pas devenir la référence finale pour la production sans que ses limites soient clairement définies.
- Collect representative bottles, pumps, tubes and soap products.
- Mark the smallest supported contact area for each item.
- Build a base sample with the proposed wire spacing and corners.
- Place products in normal and off-center positions.
- Apply water and observe release, pooling and item stability.
- Inspect weld intersections and finished surfaces after the trial.
- Freeze the approved gap pattern in the drawing and sample.
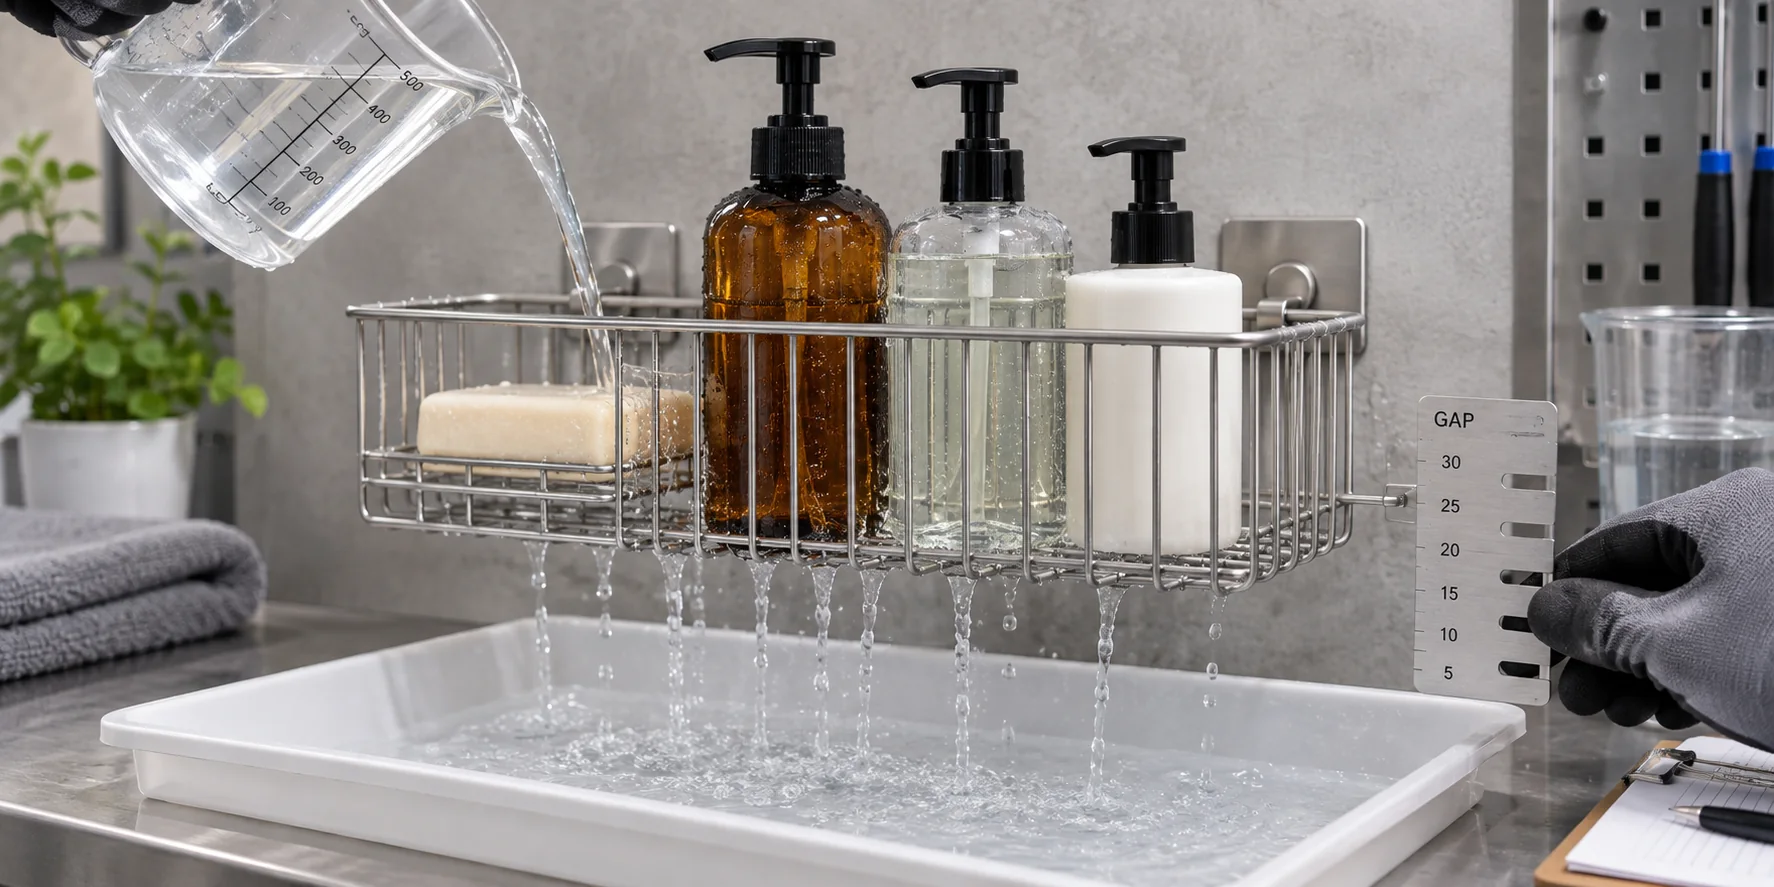
Veillez à ce que vos observations soient factuelles. Consignez l'état de l'échantillon, la méthode utilisée, le résultat et le nom du contrôleur, au lieu de vous contenter d'indiquer “ approuvé ”. Les photographies doivent montrer le produit dans son intégralité ainsi que des détails en gros plan, avec une référence de mesure lorsque cela s'avère utile. N'utilisez pas les photographies pour remplacer la consignation des dimensions ou des critères d'acceptation.
Koitor peut examiner un dessin ou un échantillon et discuter d'un procédé de fabrication adapté, mais l'acheteur doit confirmer les exigences spécifiques au marché de destination et à l'utilisation prévue. Les allégations relatives au produit, les déclarations de charge ou les déclarations de conformité doivent s'appuyer sur des preuves issues du projet ; elles ne doivent pas être déduites de l'aspect extérieur ou d'un échantillon générique.
Une fois approuvée, protégez la référence contre toute modification non contrôlée. Enregistrez le fichier le plus récent dans un emplacement connu, identifiez l'échantillon de référence et retirez les versions remplacées. Les commandes ultérieures doivent faire référence à la même révision contrôlée, sauf si une modification a été officiellement approuvée.
Quelles variables de production doivent faire l'objet d'un contrôle continu ?
Le contrôle de la production doit se concentrer sur les variables susceptibles d'influencer l'ajustement, l'aspect, la maniabilité, le conditionnement ou la traçabilité. L'usine et l'acheteur doivent convenir ensemble des contrôles à effectuer lors de la réception des matières premières, du formage, du soudage, de la finition, de l'assemblage, du conditionnement et du contrôle final. Toutes les caractéristiques ne nécessitent pas nécessairement d'être contrôlées à chaque étape, mais chaque résultat critique doit faire l'objet d'un point de contrôle désigné.
- Wire spacing after welding: record the agreed requirement, sample observation and inspection method.
- Corner gaps beside the perimeter frame: record the agreed requirement, sample observation and inspection method.
- Basket level and mounting angle: record the agreed requirement, sample observation and inspection method.
- Bottle-foot shape and pump operation: record the agreed requirement, sample observation and inspection method.
- Weld buildup at intersections: record the agreed requirement, sample observation and inspection method.
- Finish coverage around close wire joints: record the agreed requirement, sample observation and inspection method.
For wire shower basket drainage gap design, first-piece review is especially useful. A first piece or first assembled set can reveal fixture setup, material substitution, component mismatch or packaging interference before the complete batch progresses. The record should identify what was checked and whether production was released.
La fréquence d'échantillonnage doit tenir compte des risques liés au processus et de la structure de la commande. Une commande comprenant plusieurs références, un nouveau composant, un outillage modifié ou une nouvelle finition peut nécessiter davantage d'attention qu'une commande récurrente inchangée. L'acheteur peut demander un plan de contrôle pratique sans pour autant dicter chaque opération en usine. Il est plus important d'obtenir des résultats clairs que de disposer d'une longue liste de contrôle copiée à partir d'un autre produit.
Le contrôle final doit permettre de vérifier la conformité des produits finis et emballés aux caractéristiques convenues. Lorsque l'emballage masque certains détails, il convient de procéder au contrôle avant la fermeture de l'emballage et de conserver une trace permettant de rattacher le résultat au lot final. L'identification visible sur le carton ou l'unité doit correspondre aux documents d'achat et d'emballage.
Les acheteurs qui souhaitent évaluer l'ensemble des capacités de l'usine doivent préparer des plans, des échantillons et des hypothèses de commande avant de discuter du projet avec celle-ci. Cela permet de consacrer la première réunion à l'examen des choix relatifs au produit, plutôt qu'à la reconstitution des éléments de contexte manquants.
Quelle liste de contrôle destinée aux acheteurs permet d'éviter les erreurs courantes en matière d'approvisionnement ?
Une liste de contrôle utile permet de coordonner les décisions commerciales, techniques, de qualité et d'emballage. Remplissez-la avant d'établir le devis, refaites-la lors de la validation des échantillons et passez en revue les éléments modifiés avant de lancer la production en série.
- ☐ Vérifiez bien le produit, la référence et l'usage prévu.
- ☐ Identifier le dessin sous contrôle et la révision de l'échantillon.
- ☐ Indiquez les dimensions critiques, les interfaces et les zones esthétiques.
- ☐ Préciser les hypothèses relatives aux matériaux et aux finitions sans avancer d’affirmations non étayées.
- ☐ Définir l'option choisie et le processus alternatif acceptable.
- ☐ Convenir de la quantité d'échantillons, des justificatifs d'approbation et du responsable chargé de la vérification.
- ☐ Vérifier le montage, l'installation et les contrôles liés à l'utilisation.
- ☐ Vérifier les interactions entre l'emballage de vente au détail, l'emballage intérieur et le carton principal.
- ☐ Définir l'identification des lots et les références des fiches.
- ☐ Consigner les modifications avant de valider la production en série.
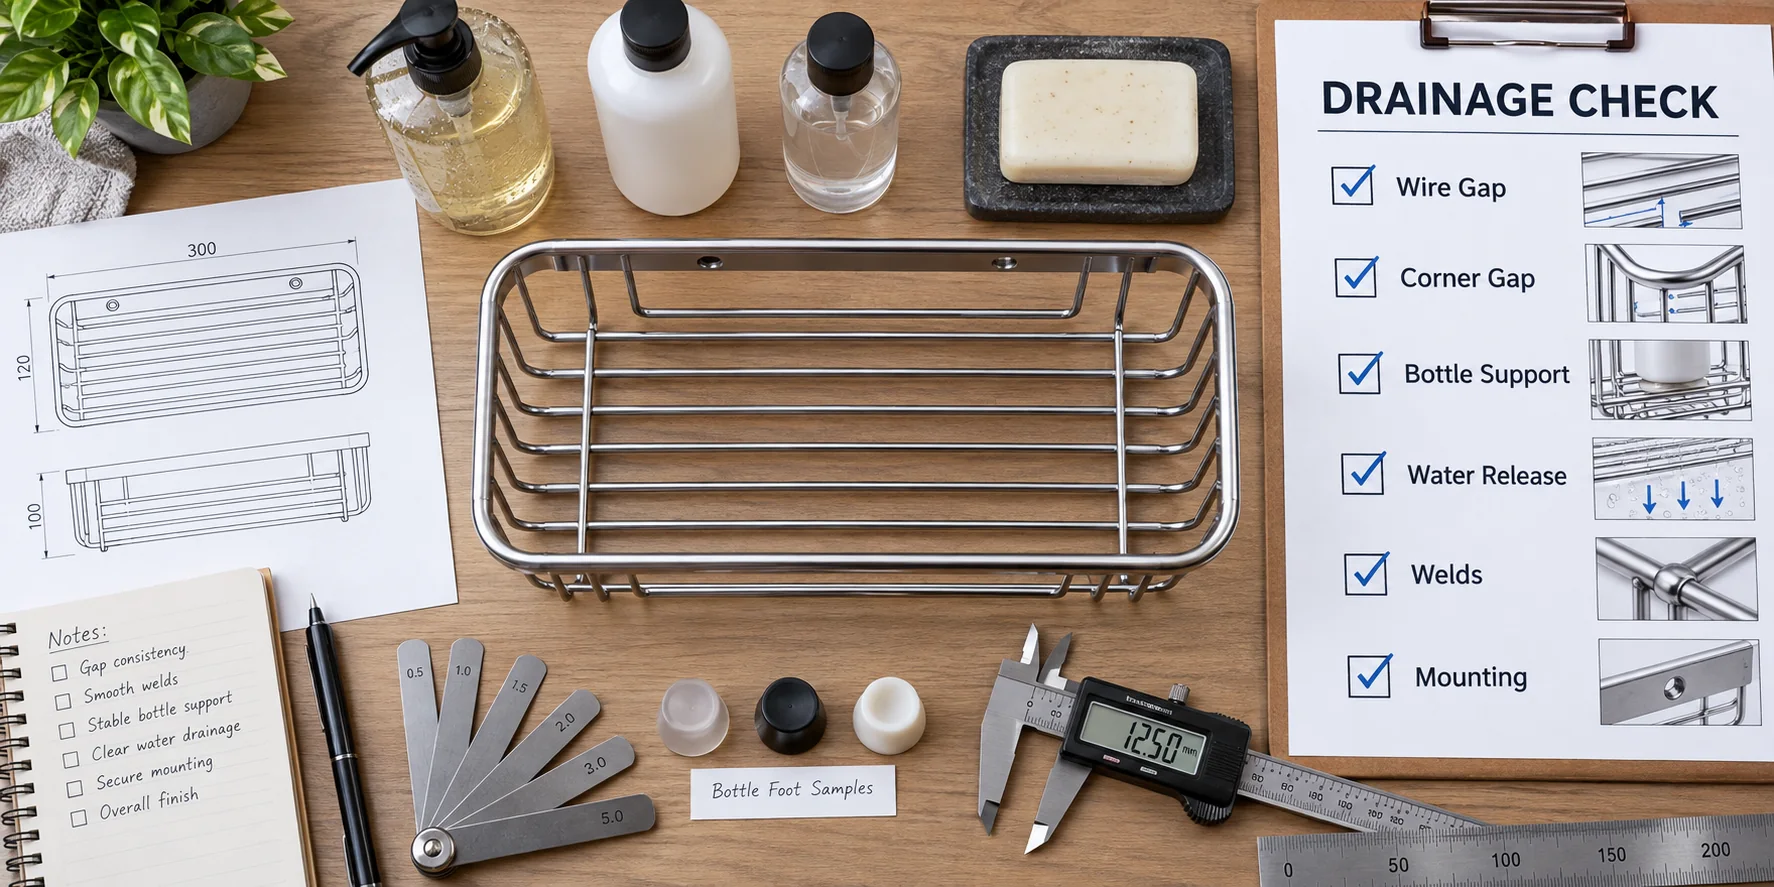
Les problèmes courants trouvent souvent leur origine dans un transfert incomplet plutôt que dans une étape de fabrication manifestement défaillante. Soyez attentifs aux erreurs suivantes :
- Avoid choosing a large open gap from appearance alone.
- Avoid checking only one standard bottle size.
- Avoid ignoring wider corner openings created by the perimeter radius.
- Avoid using overall basket depth instead of usable supported depth.
- Avoid allowing weld distortion to change gap consistency.
- Avoid making drainage claims without a defined product arrangement and test method.
Avant de passer commande, demandez au fournisseur de répertorier les points en suspens. Cette étape simple permet de mettre en évidence les hypothèses qui pourraient ne pas figurer dans le devis. Clarifiez ces points dans un cahier des charges unique et contrôlé, puis faites référence à ce document dans le bon de commande.
Pour les commandes récurrentes, comparez la nouvelle commande à la dernière configuration validée. Vérifiez si des modifications ont été apportées aux matériaux, aux finitions, aux dimensions, aux composants, aux visuels, aux étiquettes, aux encarts ou aux quantités par carton. Même un changement mineur peut nécessiter un contrôle minutieux des échantillons.
Préparez un dossier de transfert succinct pour chaque référence approuvée. Celui-ci doit contenir le dernier plan, des photos d’échantillons claires, une liste des caractéristiques essentielles, le schéma d’emballage, le visuel de l’étiquette, la liste des composants et le registre des points en suspens. Nommez les fichiers de manière cohérente et indiquez la révision sur chaque page soumise au contrôle de version. Le responsable des achats, le contact en usine et l’inspecteur doivent pouvoir identifier la même version validée sans avoir à parcourir des historiques de messages distincts. Lorsqu’une décision est modifiée, mettez à jour le fichier concerné et indiquez qui l’a approuvée. Ce processus de transfert rigoureux est particulièrement utile pour les commandes OEM en petits lots, car les décisions relatives au développement, aux achats et à l’emballage peuvent se succéder rapidement. Il permet également d’établir des devis plus précis à l’avenir : l’usine peut ainsi distinguer une véritable commande de réapprovisionnement d’un produit révisé nécessitant de nouveaux échantillons, gabarits, composants ou contrôles d’emballage.
Foire aux questions
What is the best drainage gap for a shower basket?
There is no universal value. The gap must balance water release with support for the buyer’s target bottles, soap and small items.
Should every base gap be identical?
A regular pattern is easier to inspect, but perimeter and corner geometry can create different openings. Those exceptions should be dimensioned.
Does a sloped basket always drain better?
Slope can influence water movement, but mounting level, wire intersections, product placement and surface tension also matter. Validate the complete installed sample.
How should buyers test bottle stability?
Use representative full and partly filled containers, place them at several positions and operate pump bottles without holding the basket.
Can closer wire spacing create problems?
It can add material, welds and areas that are harder to finish or clean. Select spacing from product function rather than assuming closer is always better.
What drawing view is most useful?
Provide a top view with wire centerlines, perimeter geometry and critical gaps, plus a side view showing slope and retention height.
Collaborez avec Koitor Hardware
Need Help Reviewing a Custom Shower Basket Base?
Send Koitor your basket drawing, target containers, mounting method and finish requirement. The team can review wire spacing, drainage geometry and sample checkpoints for OEM production.
Fabrication pour compte de tiers / Marque de distributeur
Transformez ce guide d'approvisionnement en cahier des charges
Indiquez-nous le produit souhaité, ses dimensions, sa finition, la quantité commandée et vos exigences en matière d'emballage. Votre équipe recevra une analyse pratique de la faisabilité de la fabrication avant l'établissement du devis.
 English
 Español
 Português
 Français
 Deutsch
 العربية