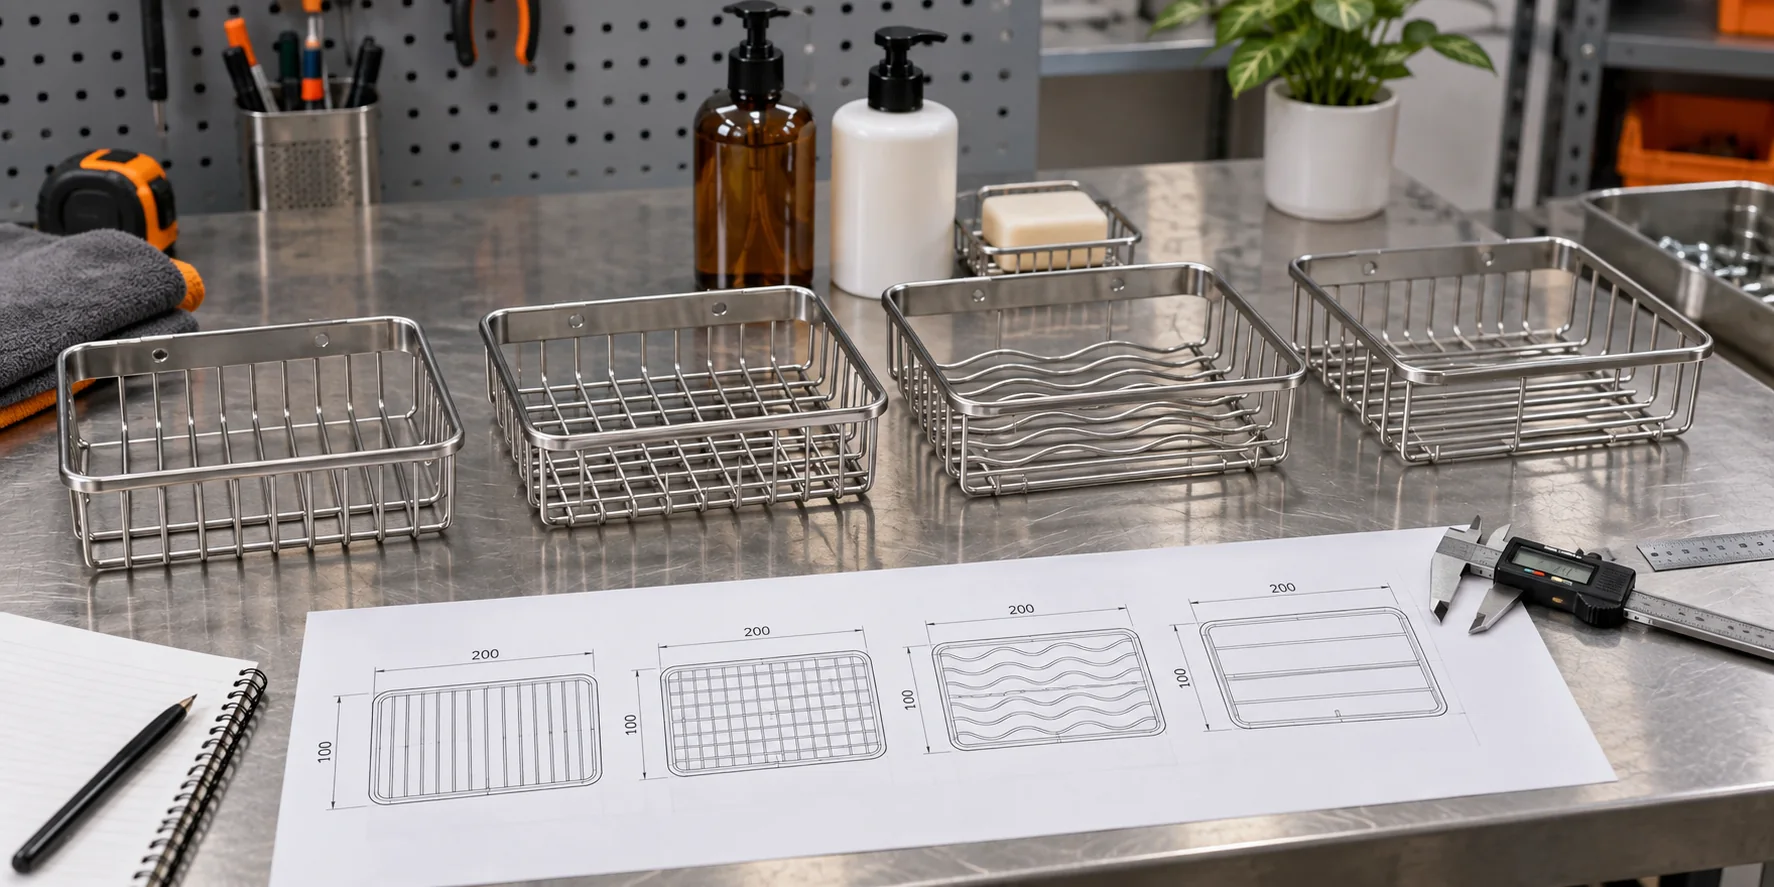
Wire shower basket drainage gap design should be approved as part of the complete product and packing system, not treated as a minor detail after production starts. For wire shower baskets and wall-mounted caddies used around wet bathroom products, buyers should define function, measurement references, sample checks, acceptance points and record ownership before comparing quotations. A clear specification reduces interpretation gaps while still giving the manufacturer room to recommend a practical production method.
What Does Wire Shower Basket Drainage Gap Design Mean for Buyers?
In practical OEM sourcing, wire shower basket drainage gap design means the controlled spacing and geometry that lets water leave the basket while supporting bottles, soap and small bathroom items without unstable contact. The decision affects product appearance, production consistency, inspection, packing and repeat orders. It should therefore appear in the drawing, packing specification or quality plan that both buyer and supplier use.
A primeira tarefa do comprador é definir o contexto do produto. Indique onde o produto será utilizado, quais as superfícies ou interfaces que são relevantes, como o artigo é montado ou instalado e quais as dimensões ou zonas estéticas que são críticas. Um fornecedor não pode fazer uma recomendação fiável apenas com base no nome do produto. As fotografias representativas são úteis, mas os desenhos com dimensões, as amostras aprovadas e os termos de aceitação por escrito proporcionam um maior controlo.
Distinga os requisitos funcionais das preferências. Um requisito funcional afeta o ajuste, a estabilidade, a manobrabilidade, a proteção, a montagem ou a identificação. Uma preferência afeta o aspeto visual, mas pode permitir mais do que uma solução de fabrico. Distinguir estes dois grupos ajuda a Koitor Hardware a discutir alternativas sem alterar acidentalmente um requisito essencial do comprador.
Os compradores devem também definir a unidade de aprovação. Pode tratar-se de uma amostra acabada, de um conjunto de componentes emparelhados, de uma unidade de retalho embalada ou de uma caixa principal completa. A unidade de aprovação correta reflete o ponto em que a característica pode ser efetivamente avaliada. A análise de um componente isolado pode não permitir identificar interações que surgem após o acabamento, a montagem ou a embalagem.
A Koitor Hardware é uma fábrica familiar de ferragens metálicas personalizadas que realiza trabalhos OEM flexíveis em pequenos lotes, com base em desenhos do comprador ou amostras físicas. A custom shower caddy manufacturing Esta página constitui um ponto de partida útil para debater este tipo de produto, enquanto a Recursos de abastecimento da Koitor Esta página reúne orientações relevantes para os compradores.
Que opções de conceção ou controlo devem os compradores OEM comparar?
Os compradores devem comparar as opções tendo em conta o produto pretendido, o acabamento, o processo de montagem, a quantidade encomendada e o método de inspeção. Uma peça de custo mais baixo não é económica quando provoca danos na embalagem, confusão na montagem, encaixe instável ou necessidade de triagem repetida. Da mesma forma, a opção mais complexa não é automaticamente a melhor quando uma solução mais simples e controlada satisfaz os requisitos.
| Opção | Utilização adequada | Principal vantagem | Verificação do comprador principal |
|---|---|---|---|
| Parallel wire base | General bottle storage | Simple open drainage | Check bottle feet across the wire direction |
| Cross-grid base | Mixed small and large items | More support points | Control weld count and trapped-water zones |
| Perimeter wire with open center | Large containers | Fast visual drainage | Small items may need an insert or closer spacing |
| Slotted sheet base | Flat support surface | Controlled openings | Review slot edges and cleaning access |
| Removable drainage tray | Products needing drip collection | Separates storage and water control | Confirm removal, cleaning and retention |
Utilize a tabela como um guia de discussão e não como uma classificação universal. Peça ao fornecedor que especifique o que está incluído na cotação e quais os pressupostos que afetam as ferramentas, os dispositivos de fixação, os componentes, a mão-de-obra ou a embalagem. Dois preços não são comparáveis quando os fornecedores interpretam os detalhes de forma diferente.
No caso de uma encomenda experimental, opte por uma solução que possa ser inspecionada com clareza e repetida sem uma intervenção manual excessiva. A produção em pequenos lotes continua a necessitar de referências controladas. Uma fábrica flexível consegue ajustar os dispositivos de fixação, as peças e os métodos de embalagem, mas os ajustes repetidos e não documentados tornam mais difícil cumprir as encomendas posteriores.
A opção aprovada deve ser identificada através de uma revisão do desenho, de uma etiqueta de amostra ou de uma revisão das especificações. Evite basear-se apenas em fotografias enviadas por e-mail, uma vez que o recorte, a iluminação e a escala podem ocultar diferenças importantes. Quando for proposta uma alternativa, registe a razão pela qual está a ser considerada e quais as verificações posteriores que devem ser repetidas.
O que devem incluir as especificações e os desenhos?
The specification should tell the production and inspection teams what to make, where to measure and how to judge the result. It does not need unnecessary technical language, but it must remove ambiguity around critical buyer expectations. For wire shower basket drainage gap design, include these items:
- minimum and maximum base gap.
- wire diameter and center-to-center spacing.
- front, rear and side retention height.
- corner opening geometry.
- target bottle-foot and soap dimensions.
- basket slope or level reference.
- weld positions and drainage obstructions.
- finished-sample inspection method.
Adicione referências que tornem as medições reprodutíveis. Identifique as superfícies de referência, a orientação do produto e se as dimensões se aplicam antes ou depois do acabamento. Se uma amostra física determinar a aparência, identifique-a com o projeto, a revisão e a data de aprovação. Se um desenho determinar a geometria, certifique-se de que a amostra e o desenho não se contradizem.
A tolerância deve estar em função da finalidade. Tolerâncias muito apertadas em todas as características podem aumentar a complexidade da verificação e da produção, sem melhorar o produto. Indique separadamente os pontos críticos de ajuste, montagem e aspeto estético, em relação às dimensões de referência. Analise como o processo proposto varia naturalmente e, em seguida, escolha limites de aceitação que garantam a aplicação pretendida pelo comprador.
A especificação deve também explicar o que acontece após uma alteração. Uma revisão do material, do acabamento, da embalagem, do componente de acoplamento ou do método de instalação pode afetar a característica, mesmo que o valor indicado no próprio desenho pareça inalterado. Utilize notas de revisão controladas e volte a aprovar as verificações relevantes, em vez de partir do princípio de que um resultado anterior continua a ser válido.
Os requisitos importantes devem constar no texto do artigo, nos desenhos e nos documentos de compra, de forma legível pelo servidor, e não apenas numa imagem ou numa mensagem de chat. Isto melhora a pesquisa interna e ajuda as equipas de aprovisionamento, qualidade e logística a trabalharem com base nas mesmas informações.
Como devem ser aprovadas as amostras e os ensaios de produção?
A aprovação da amostra deve recriar as interfaces reais que podem alterar o resultado. Sempre que possível, utilize o material, o acabamento, os componentes, os materiais de embalagem e a sequência de montagem previstos. Um protótipo fabricado com peças substitutas pode responder a uma questão inicial relativa à geometria, mas não deve tornar-se a referência final de produção sem que sejam estabelecidas limitações claras.
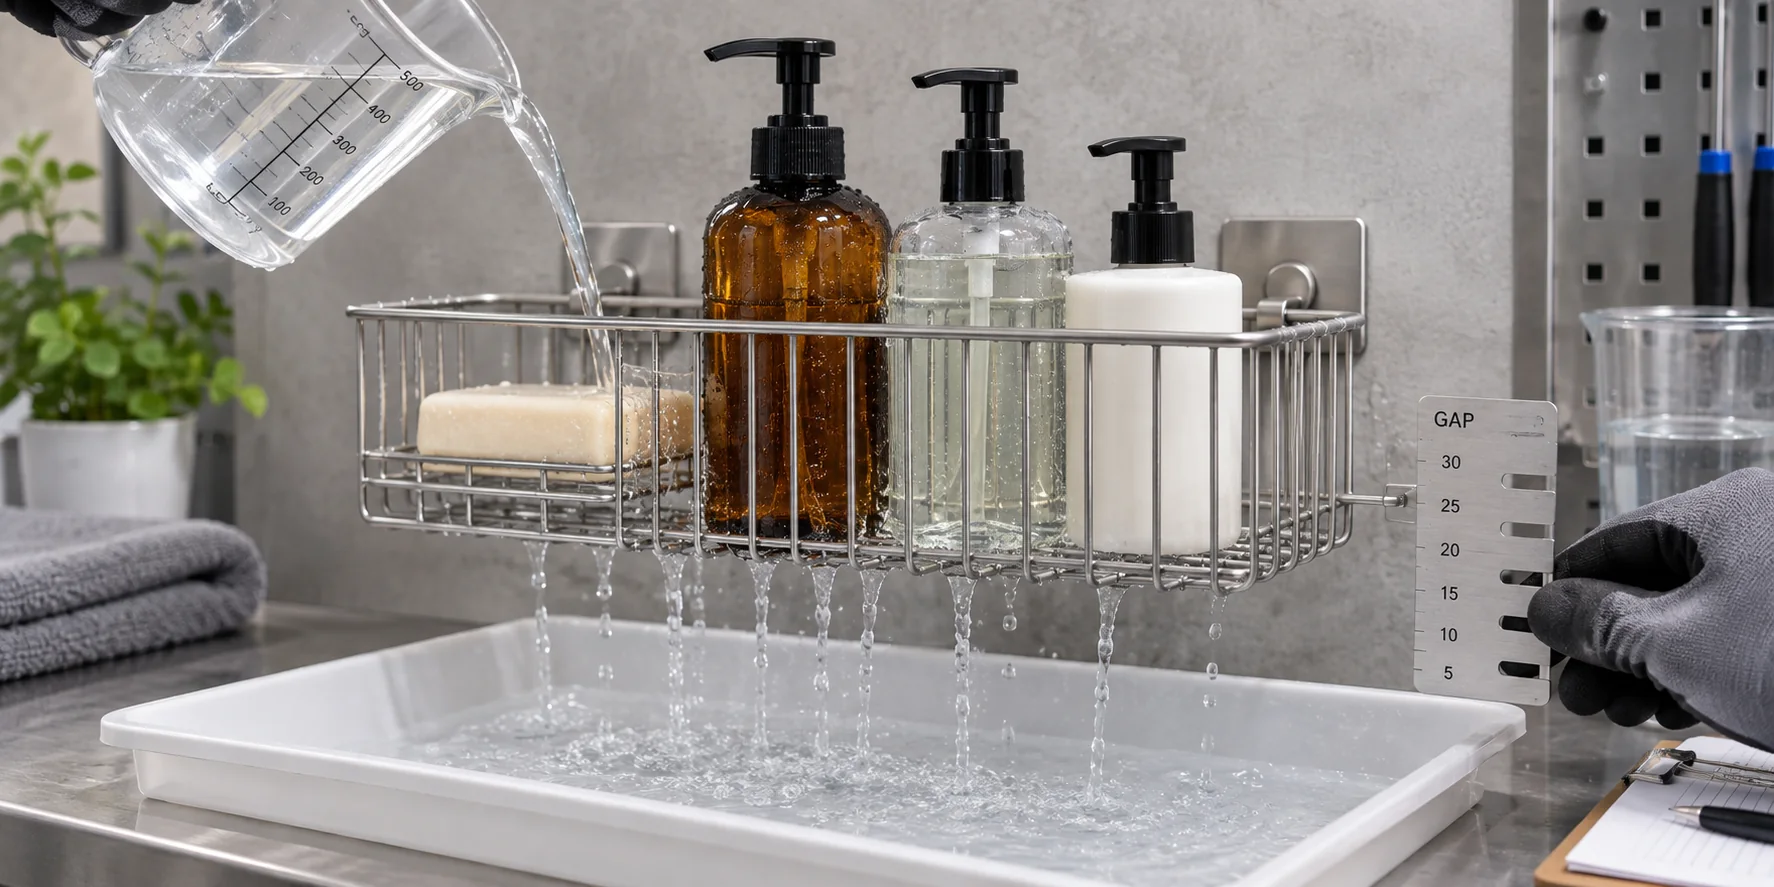
- Collect representative bottles, pumps, tubes and soap products.
- Mark the smallest supported contact area for each item.
- Build a base sample with the proposed wire spacing and corners.
- Place products in normal and off-center positions.
- Apply water and observe release, pooling and item stability.
- Inspect weld intersections and finished surfaces after the trial.
- Freeze the approved gap pattern in the drawing and sample.
As observações devem ser objetivas. Registe o estado da amostra, o método, o resultado e o nome do revisor, em vez de se limitar a escrever apenas “aprovado”. As fotografias devem mostrar o produto na totalidade e detalhes em grande plano, com uma referência de medida, sempre que tal for útil. Não utilize fotografias como substituto do registo de dimensões ou critérios de aceitação.
A Koitor pode analisar um desenho ou uma amostra e discutir uma estratégia de fabrico prática, mas o comprador deve confirmar os requisitos específicos do mercado de destino e da utilização prevista. As alegações relativas ao produto, as declarações de carga ou as declarações de conformidade requerem comprovativos do projeto; não devem ser inferidas a partir da aparência ou de uma amostra genérica.
Após a aprovação, proteja a referência contra alterações não controladas. Guarde o ficheiro mais recente num local conhecido, identifique a amostra-mestre e retire as versões substituídas. As encomendas repetidas devem referir a mesma revisão controlada, a menos que uma alteração tenha sido formalmente aprovada.
Que variáveis de produção requerem um controlo contínuo?
O controlo da produção deve centrar-se nas variáveis que podem alterar o ajuste, o aspeto, o manuseamento, a embalagem ou a rastreabilidade. A fábrica e o comprador devem chegar a acordo sobre quais as verificações a realizar nas fases de receção de material, conformação, soldadura, acabamento, montagem, embalagem e inspeção final. Nem todas as características necessitam de inspeção em todas as fases, mas cada resultado crítico requer um ponto de controlo responsável.
- Wire spacing after welding: record the agreed requirement, sample observation and inspection method.
- Corner gaps beside the perimeter frame: record the agreed requirement, sample observation and inspection method.
- Basket level and mounting angle: record the agreed requirement, sample observation and inspection method.
- Bottle-foot shape and pump operation: record the agreed requirement, sample observation and inspection method.
- Weld buildup at intersections: record the agreed requirement, sample observation and inspection method.
- Finish coverage around close wire joints: record the agreed requirement, sample observation and inspection method.
For wire shower basket drainage gap design, first-piece review is especially useful. A first piece or first assembled set can reveal fixture setup, material substitution, component mismatch or packaging interference before the complete batch progresses. The record should identify what was checked and whether production was released.
A frequência de amostragem deve refletir o risco do processo e a estrutura da encomenda. Uma encomenda com SKUs mistos, um novo componente, uma ferramenta revista ou um novo acabamento podem exigir mais atenção do que uma encomenda repetida sem alterações. O comprador pode solicitar um plano de controlo prático sem ditar cada operação da fábrica. Resultados claros são mais importantes do que uma longa lista de verificação copiada de outro produto.
A inspeção final deve confirmar a característica acordada nos produtos acabados e embalados. Caso a embalagem oculte os detalhes, deve proceder-se à inspeção antes do fecho da embalagem e manter-se um registo que relacione o resultado com o lote final. A identificação visível na caixa ou na unidade deve corresponder aos documentos de compra e de embalagem.
Os compradores que pretendam avaliar capacidades mais abrangentes devem preparar desenhos, amostras e cenários de encomenda antes de discutirem o projeto com a fábrica. Isto permite que a primeira análise se concentre nas decisões relativas ao produto, em vez de ter de reconstituir informações contextuais em falta.
Que lista de verificação do comprador evita erros comuns na aquisição?
Uma lista de verificação útil estabelece a ligação entre as decisões comerciais, técnicas, de qualidade e de embalagem. Preencha-a antes da elaboração do orçamento, repita-a na aprovação da amostra e reveja os itens alterados antes da produção em série.
- ☐ Confirme o produto exato, o SKU e a finalidade de utilização.
- ☐ Identificar o desenho controlado e a revisão da amostra.
- ☐ Assinalar as dimensões críticas, as interfaces e as zonas estéticas.
- ☐ Indique os pressupostos relativos aos materiais e acabamentos, sem fazer afirmações sem fundamento.
- ☐ Defina a opção selecionada e o processo alternativo aceitável.
- ☐ Acordar a quantidade de amostras, os comprovativos de aprovação e o revisor responsável.
- ☐ Confirmar as verificações relativas à montagem, à instalação e ao contacto com o utilizador.
- ☐ Analisar as interações entre a embalagem de retalho, a embalagem interior e a caixa principal.
- ☐ Definir a identificação do lote e as referências do registo.
- ☐ Registar as alterações antes de aprovar a produção em série.
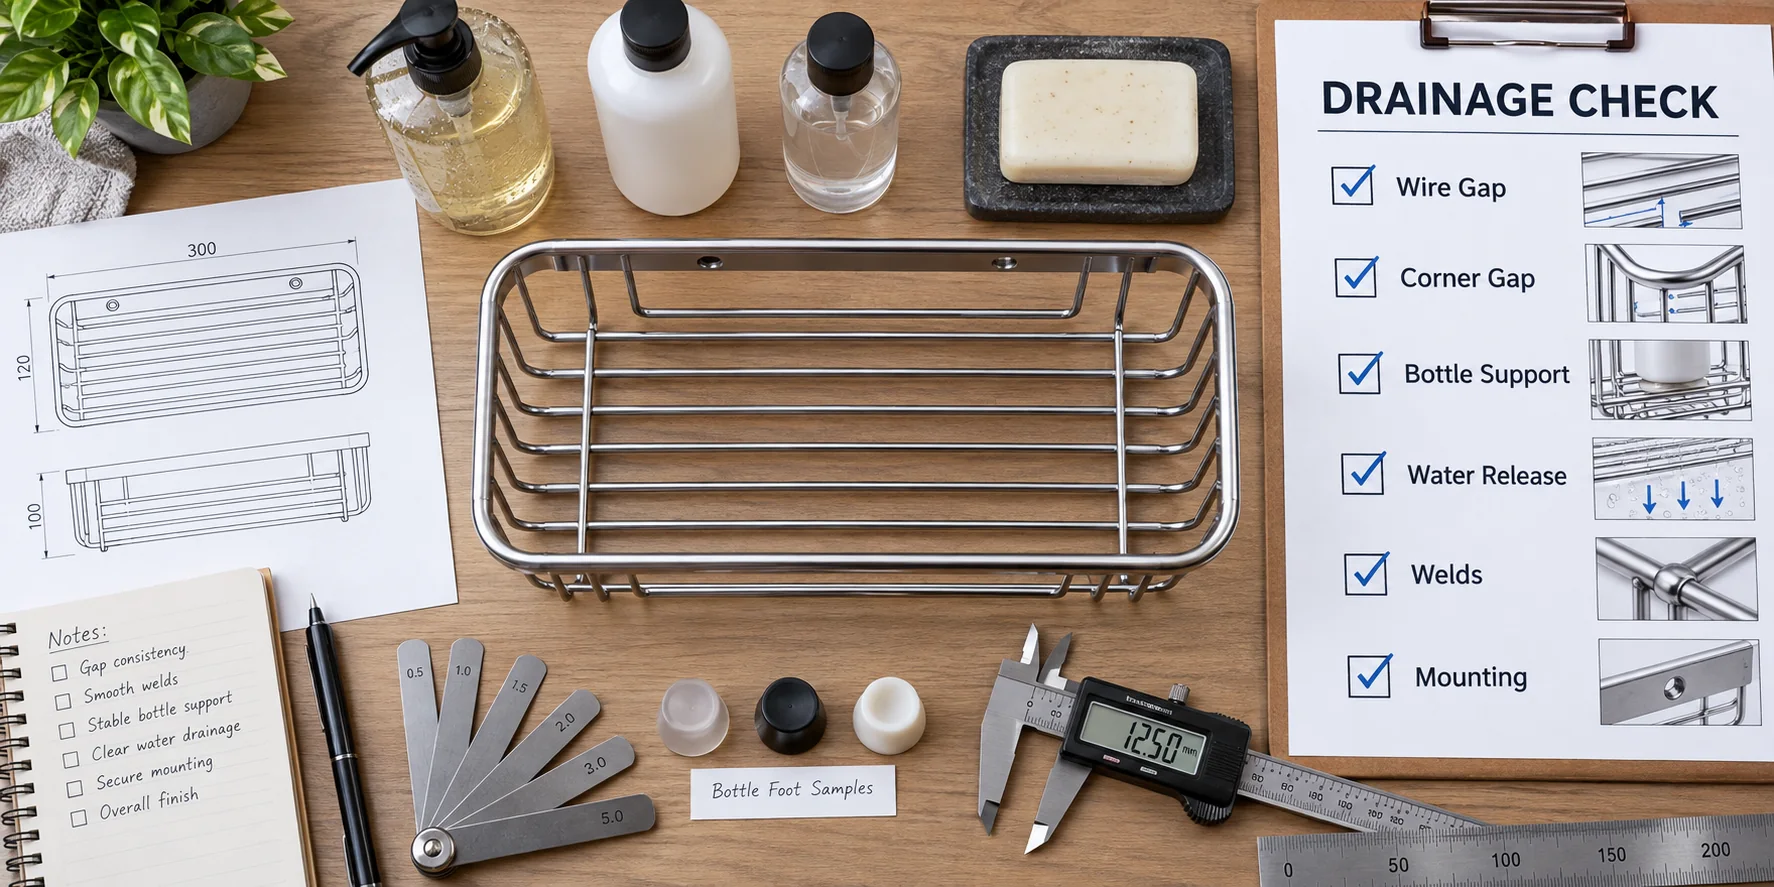
Os problemas mais comuns começam frequentemente com uma transferência incompleta, e não com uma etapa de fabrico manifestamente deficiente. Esteja atento a estes erros:
- Avoid choosing a large open gap from appearance alone.
- Avoid checking only one standard bottle size.
- Avoid ignoring wider corner openings created by the perimeter radius.
- Avoid using overall basket depth instead of usable supported depth.
- Avoid allowing weld distortion to change gap consistency.
- Avoid making drainage claims without a defined product arrangement and test method.
Antes de efetuar uma encomenda, peça ao fornecedor para resumir as questões em aberto. Este passo simples permite identificar pressupostos que podem não constar na cotação. Resolva essas questões numa especificação única e controlada e, em seguida, faça referência a esse documento na ordem de compra.
No caso de encomendas repetidas, compare a nova encomenda com a última configuração aprovada. Verifique se houve alterações no material, acabamento, dimensões, componentes, arte final, etiquetas, folhetos ou quantidades de caixas. Mesmo uma pequena alteração pode exigir uma verificação minuciosa da amostra.
Prepare um pequeno dossier de transferência para cada SKU aprovado. Deve conter o desenho mais recente, fotografias nítidas de amostras, uma lista de características essenciais, o esquema de embalagem, o design das etiquetas, a lista de componentes e o registo de questões pendentes. Nomeie os ficheiros de forma consistente e indique a revisão em todas as páginas controladas. O gestor de aprovisionamento, o contacto na fábrica e o inspetor devem ser capazes de identificar a mesma versão aprovada sem terem de pesquisar em históricos de mensagens separados. Quando uma decisão for alterada, atualize o ficheiro relevante e registe quem a aprovou. Esta transferência de responsabilidades disciplinada é particularmente valiosa para encomendas OEM de pequenos lotes, uma vez que as decisões relativas ao desenvolvimento, aquisição e embalagem podem ocorrer em intervalos curtos. Também torna as futuras cotações mais precisas: a fábrica pode distinguir uma verdadeira encomenda repetida de um produto revisto que requeira novas amostras, acessórios, componentes ou verificações de embalagem.
Perguntas frequentes
What is the best drainage gap for a shower basket?
There is no universal value. The gap must balance water release with support for the buyer’s target bottles, soap and small items.
Should every base gap be identical?
A regular pattern is easier to inspect, but perimeter and corner geometry can create different openings. Those exceptions should be dimensioned.
Does a sloped basket always drain better?
Slope can influence water movement, but mounting level, wire intersections, product placement and surface tension also matter. Validate the complete installed sample.
How should buyers test bottle stability?
Use representative full and partly filled containers, place them at several positions and operate pump bottles without holding the basket.
Can closer wire spacing create problems?
It can add material, welds and areas that are harder to finish or clean. Select spacing from product function rather than assuming closer is always better.
What drawing view is most useful?
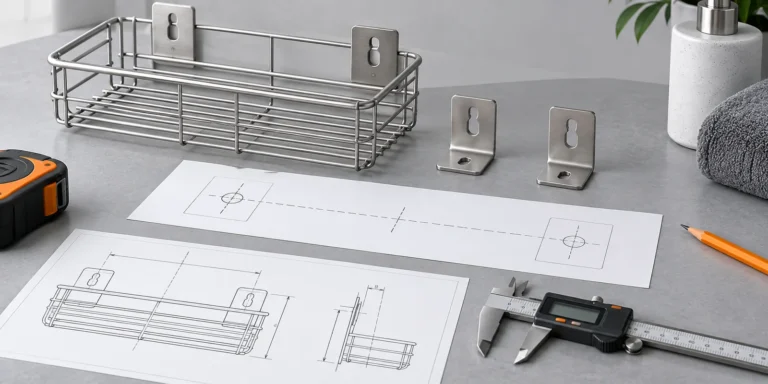
Provide a top view with wire centerlines, perimeter geometry and critical gaps, plus a side view showing slope and retention height.
Trabalhe com a Koitor Hardware
Need Help Reviewing a Custom Shower Basket Base?
Send Koitor your basket drawing, target containers, mounting method and finish requirement. The team can review wire spacing, drainage geometry and sample checkpoints for OEM production.
OEM / MARCA PRÓPRIA
Transforme este guia de fornecimento num resumo do produto
Indique o produto pretendido, as dimensões, o acabamento, a quantidade a encomendar e os requisitos de embalagem. A sua equipa receberá uma análise prática da viabilidade de fabrico antes da apresentação do orçamento.
 English
 Español
 Português
 Français
 Deutsch
 العربية