
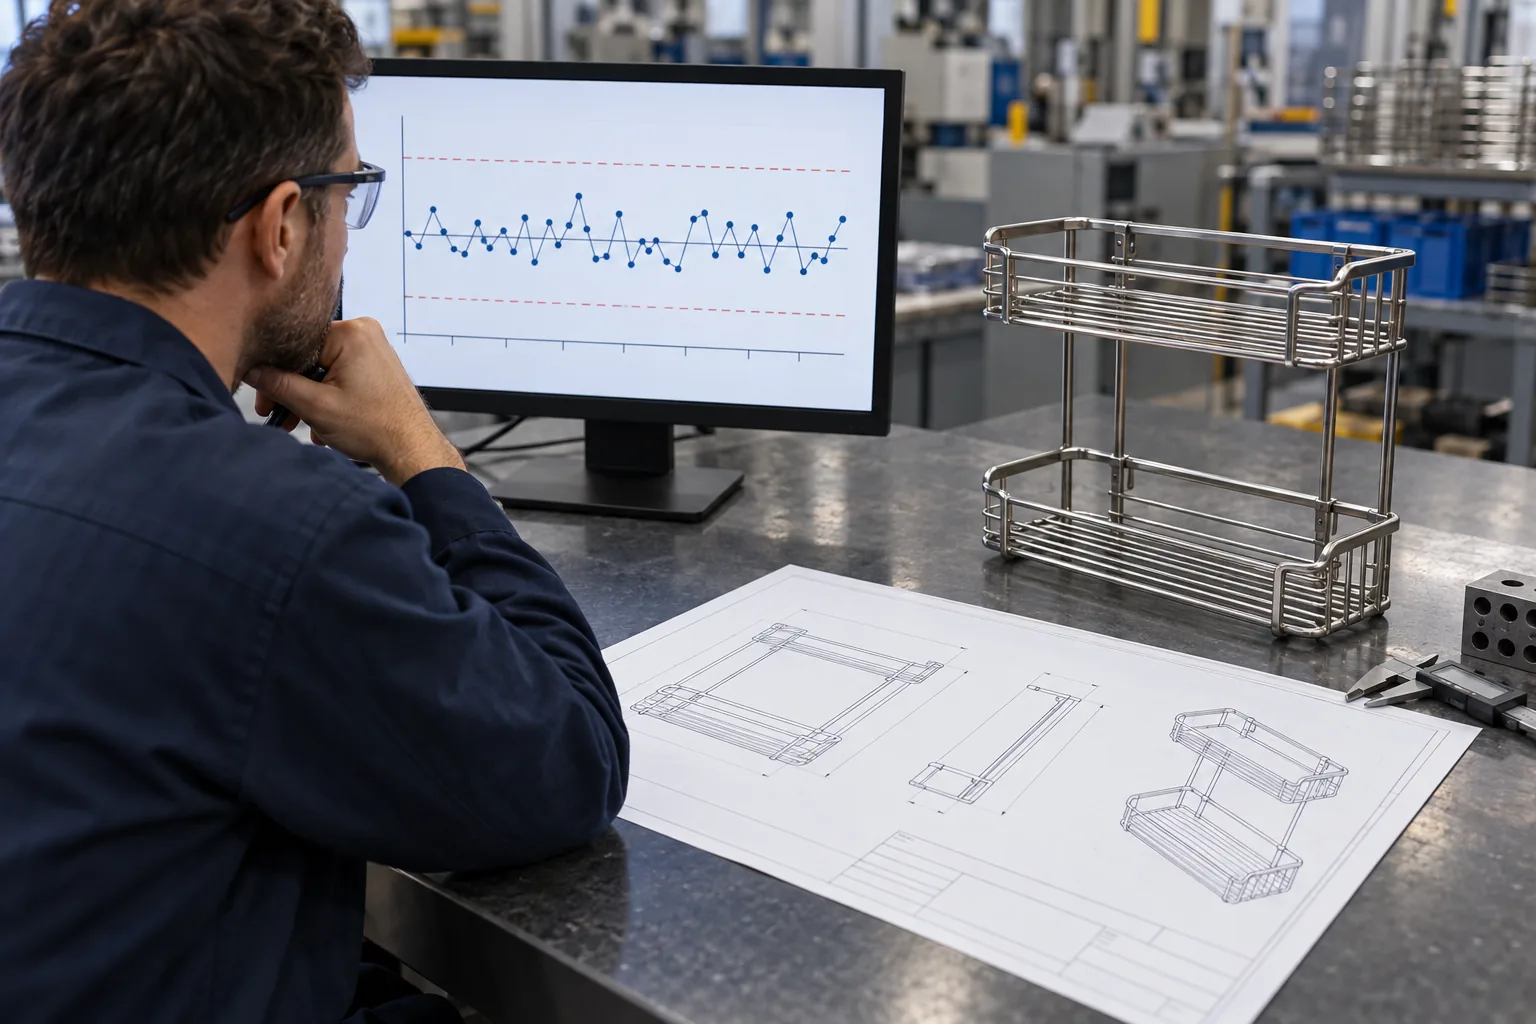
No que diz respeito ao relatório de dimensões das prateleiras de um fornecedor, limites de controlo estatístico, limites de especificação, diferença é a distinção entre o que um processo está a fazer atualmente e o que o comprador exige que o produto cumpra. Os limites de controlo são calculados a partir dos dados do processo e ajudam a identificar variações invulgares ou instáveis; os limites de especificação provêm dos requisitos do cliente ou do desenho aprovado e definem os limites aceitáveis do produto. Um processo pode estar estável, mas ainda assim produzir peças fora das especificações, ou estar instável, embora um conjunto amostrado possa, por acaso, situar-se dentro da tolerância. Os compradores precisam de ambas as perspetivas, mas nunca devem considerar uma como substituto da outra.
Esta distinção é útil na aquisição de cestos de arame, suportes moldados, prateleiras e outros acessórios cujas dimensões sejam críticas para o encaixe. Não se trata de uma afirmação sobre o desempenho estatístico da Koitor. A experiência da Koitor na área da produção inclui a fabricação de metais e o desenvolvimento de amostras; a estabilidade, a capacidade ou a conformidade do processo de um determinado fornecedor devem ser comprovadas pelos seus dados reais e pelo método de medição acordado. O comprador deve manter separadas a aceitação de desenhos, a monitorização do processo e a análise de capacidade nas suas decisões de compra.
O que são limites de controlo e limites de especificação?
Os limites de controlo são limites estatísticos num gráfico de controlo. São calculados ou definidos com base no comportamento do processo e ajudam a determinar se os dados observados revelam indícios de variação por causa especial ou de uma condição instável. Um ponto fora de um limite de controlo ou um padrão não aleatório pode exigir uma investigação, dependendo do gráfico e das regras em vigor. Os limites de controlo não são normalmente selecionados para corresponder a uma tolerância de desenho; descrevem os dados e o processo em estudo.
Os limites de especificação são requisitos definidos pelo cliente, normalmente associados a um desenho, contrato, norma do produto ou especificação aprovada. Indicam os limites dentro dos quais uma característica medida é aceitável para a função ou encaixe pretendidos pelo comprador. No caso de um suporte de estante, a posição de um orifício, a largura total, a distância à parede ou o nivelamento da prateleira podem ter uma tolerância estabelecida pela conceção do produto. Um fornecedor não deve recalcular a especificação de um cliente com base nos seus próprios dados de produção recentes.
Orientações de qualidade da Minitab descreve a diferença de forma clara: os limites de controlo representam a variação do processo, enquanto os limites de especificação representam os requisitos do cliente. Ambos respondem a questões diferentes. Um gráfico de controlo questiona: “O processo está a comportar-se de forma suficientemente consistente para que se possa interpretar o seu padrão atual?” Uma verificação de especificação pergunta: “Este item medido cumpre o requisito acordado?” A análise de capacidade compara então a variação de um processo estável com os limites de especificação, de acordo com os seus pressupostos. Esta sequência é importante porque os cálculos de capacidade não têm sentido se o processo for instável ou se o sistema de medição não for fiável.
Por que razão é que um processo de fornecimento estável pode, mesmo assim, não corresponder às especificações do seu desenho?
Um processo estável pode funcionar de forma consistente em torno de uma média que se encontre demasiado próxima de um dos limites de tolerância ou mesmo fora do intervalo aceitável. Se o processo se mantiver previsível, mas o seu centro ou dispersão não corresponderem à especificação, os sinais de rotina do gráfico de controlo podem parecer tranquilos, embora o risco para o produto persista. Os limites de controlo podem situar-se inteiramente fora dos limites das especificações do comprador, ou a distribuição do processo pode estender-se para além de uma especificação, apesar de não haver qualquer sinal de causa especial. A estabilidade é uma condição para a compreensão do processo; não é prova da conformidade do produto.
A situação oposta também pode ocorrer. Um fornecedor pode apresentar um lote de amostras em que todas as dimensões observadas se encontram dentro da tolerância do desenho, mas o processo é instável porque a média ou a dispersão sofrem variações ao longo do tempo. Esse lote pode passar na sua inspeção de aceitação específica, mas os dados não indicam que a produção futura se comportará de forma consistente. Um comprador deve evitar considerar uma amostra que cumpra os requisitos apenas uma vez como prova de um controlo contínuo do processo.
No caso dos acessórios para casas de banho, a variação pode resultar da espessura do material, da recuperação elástica após a conformação, da posição do dispositivo de fixação, da sequência de soldadura, da espessura do revestimento, do alinhamento da montagem ou da configuração da medição. Estes exemplos ilustram por que razão um gráfico deve estar associado a um processo e a uma característica definidos. Um gráfico de controlo para a largura total de uma prateleira não monitoriza necessariamente a posição dos orifícios de fixação nem o ângulo da prateleira. Da mesma forma, os limites de controlo derivados de uma máquina, de um dispositivo de fixação ou de uma unidade de um fornecedor não se aplicam automaticamente a um percurso alterado.
| Declaração do relatório do fornecedor | O que isso pode significar | O que isso não prova | Acompanhamento do comprador |
|---|---|---|---|
| “Todos os valores estão dentro dos limites de controlo” | Nenhuma regra gráfica identificou um sinal nos dados apresentados | Todas as peças cumprem as especificações do desenho ou o processo é adequado | Comparar os dados com as especificações aprovadas e analisar os pressupostos do gráfico |
| “O processo está estável” | A variação observada parece ser previsível de acordo com o gráfico e o período escolhidos | A média e a dispersão do processo cumprem a tolerância do cliente | Analisar o centro, a dispersão, os limites das especificações e o método de capacidade, conforme apropriado |
| “A amostra foi aprovada na inspeção” | As unidades da amostra analisadas cumpriram a regra de aceitação aplicável | A produção futura é estável ou a amostra representa todos os lotes futuros | Confirmar separadamente o plano de amostragem e a monitorização dos processos dos fornecedores |
| “Os limites de controlo são iguais aos limites de desenho” | É possível que o fornecedor tenha copiado os limites do cliente para um gráfico | Que os limites foram calculados estatisticamente a partir dos dados do processo | Solicite a configuração do gráfico e distinga as linhas de referência dos limites calculados |
| “A capacidade é elevada” | Foi calculada uma estatística de capacidade com base nos pressupostos indicados | Previsão fiável caso o processo seja instável ou a medição seja fraca | Solicitar provas de estabilidade, método, período, pressupostos de distribuição e âmbito dos dados |
Como devem os compradores interpretar um gráfico de controlo que acompanha um desenho?
Comece pela característica, unidades, revisão do desenho e método de medição. Confirme se o gráfico está a monitorizar a mesma característica que a especificação de compra. Um gráfico pode apresentar subgrupos ou leituras individuais; o tipo de gráfico selecionado e o plano de amostragem influenciam a forma como os limites são calculados e os padrões que podem ser revelados. Se o relatório omitir a ordem temporal, a definição dos subgrupos ou as unidades, o comprador poderá não conseguir interpretá-lo.
Em seguida, verifique se os limites de especificação correspondem aos valores atuais aprovados pelo cliente. Um fornecedor pode utilizar um desenho mais antigo, uma meta de processo interna ou uma tolerância de uma revisão diferente do produto. Pergunte se o gráfico apresenta as linhas de especificação apenas a título de referência e se os limites de controlo são calculados a partir de dados reais do processo ou fixados por um método aprovado. Os dois conjuntos de linhas devem ser claramente identificados e não devem ser apresentados como intercambiáveis.
Analise o período de dados e o âmbito do processo. As observações abrangem um ciclo de produção representativo ou apenas um curto intervalo de preparação? O fornecedor alterou a origem do material, as ferramentas, o operador, o dispositivo de fixação, o processo de revestimento ou o método de inspeção durante esse período? O gráfico excluiu pontos e, em caso afirmativo, qual foi o motivo documentado? As exclusões ou os limites recalculados podem ser legítimos quando tratados de acordo com um procedimento definido, mas as alterações não explicadas podem fazer com que um gráfico pareça melhor sem que o processo seja melhorado.
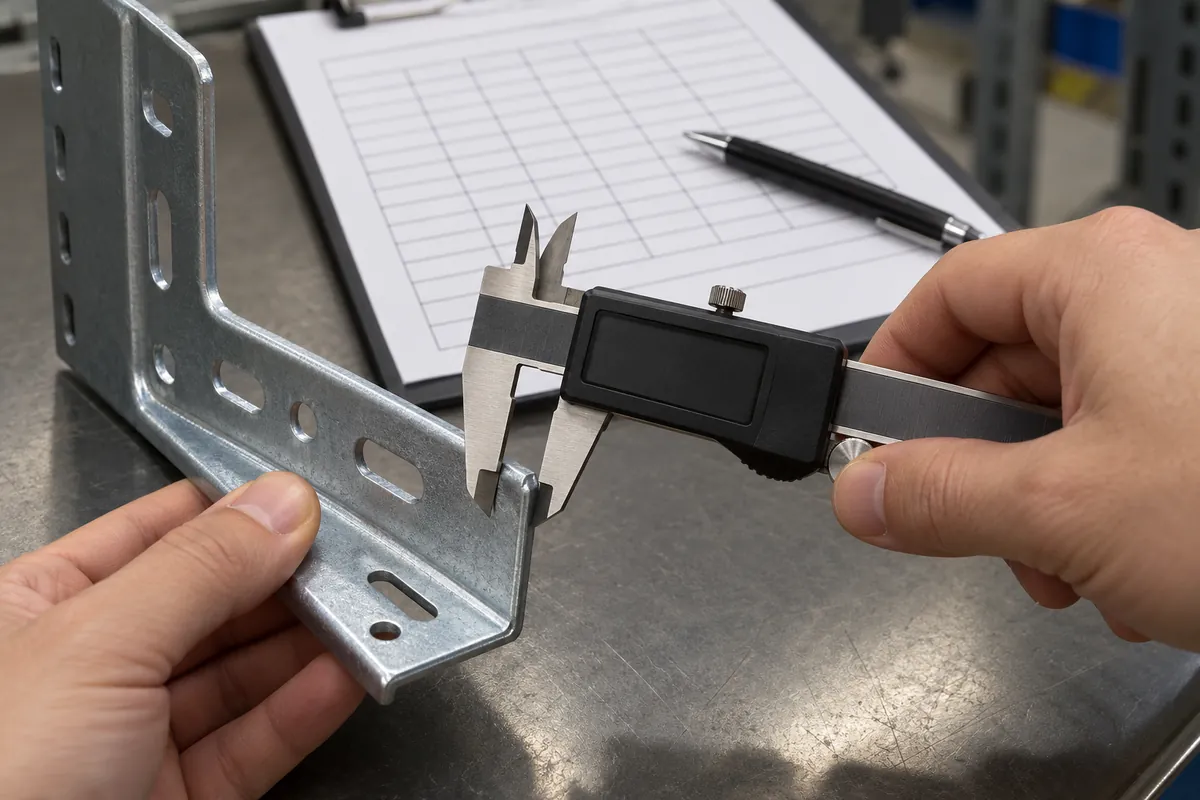
No caso de um conjunto de rack, pergunte se a característica controlada é medida antes ou depois do acabamento e da montagem. A espessura do revestimento pode afetar o encaixe numa ranhura ou numa interface de montagem; a montagem pode alterar a largura final ou a perpendicularidade. Se o limite indicado no desenho se aplicar ao produto acabado, a monitorização de um componente não acabado pode ser útil para o controlo do processo, mas não pode, por si só, determinar a conformidade final. O fornecedor deve explicar de que forma a característica monitorizada se relaciona com o produto entregue.
Este é o significado prático de limites de controlo estatístico, limites de especificação, diferença: as linhas do gráfico de controlo ajudam o fornecedor a reagir ao comportamento do processo, enquanto as dimensões aprovadas pelo cliente continuam a ser o limite de aceitação para o hardware enviado.
De que forma os limites de controlo se relacionam com a capacidade e a aceitação?
Os índices de capacidade comparam a variação do processo com os limites de especificação, mas a sua interpretação requer dados e pressupostos adequados. Um processo estável é, geralmente, um pré-requisito para um estudo de capacidade significativo. Mesmo assim, a estatística depende da seleção da amostra, da qualidade da medição, dos pressupostos de distribuição, da precisão das especificações e do facto de o período escolhido representar o processo. Os compradores devem solicitar o âmbito e o método subjacentes, em vez de aceitarem um único número isoladamente.
A inspeção de aceitação é uma decisão separada. Um lote pode ser aceite ou rejeitado ao abrigo de um plano de amostragem ou requisito de inspeção acordado, independentemente de um gráfico de controlo indicar uma alteração no processo. Por outro lado, um gráfico pode indicar uma alteração no processo mesmo quando a amostra em questão se mantém dentro da tolerância do desenho. O fornecedor necessita de um plano de reação ao processo; o comprador necessita de uma regra clara de aceitação do produto. Ambos podem funcionar em conjunto sem serem reduzidos a um único critério.
Se um processo estiver estável, mas a capacidade for inadequada, discuta o ajuste, a reformulação, o esclarecimento das tolerâncias ou a melhoria do processo com o fornecedor e o engenheiro de produto. Não alargue discretamente a tolerância de aceitação só porque um gráfico de processo está estável. Se um processo estiver instável, investigue as causas especiais prováveis antes de fazer uma declaração de capacidade ou redefinir os limites de controlo. Se um lote estiver fora de conformidade, aplique o processo de disposição da ordem de compra, em vez de se basear na linha central de um gráfico.
O que deve constar numa solicitação de cotação (RFQ) ou num acordo de qualidade?
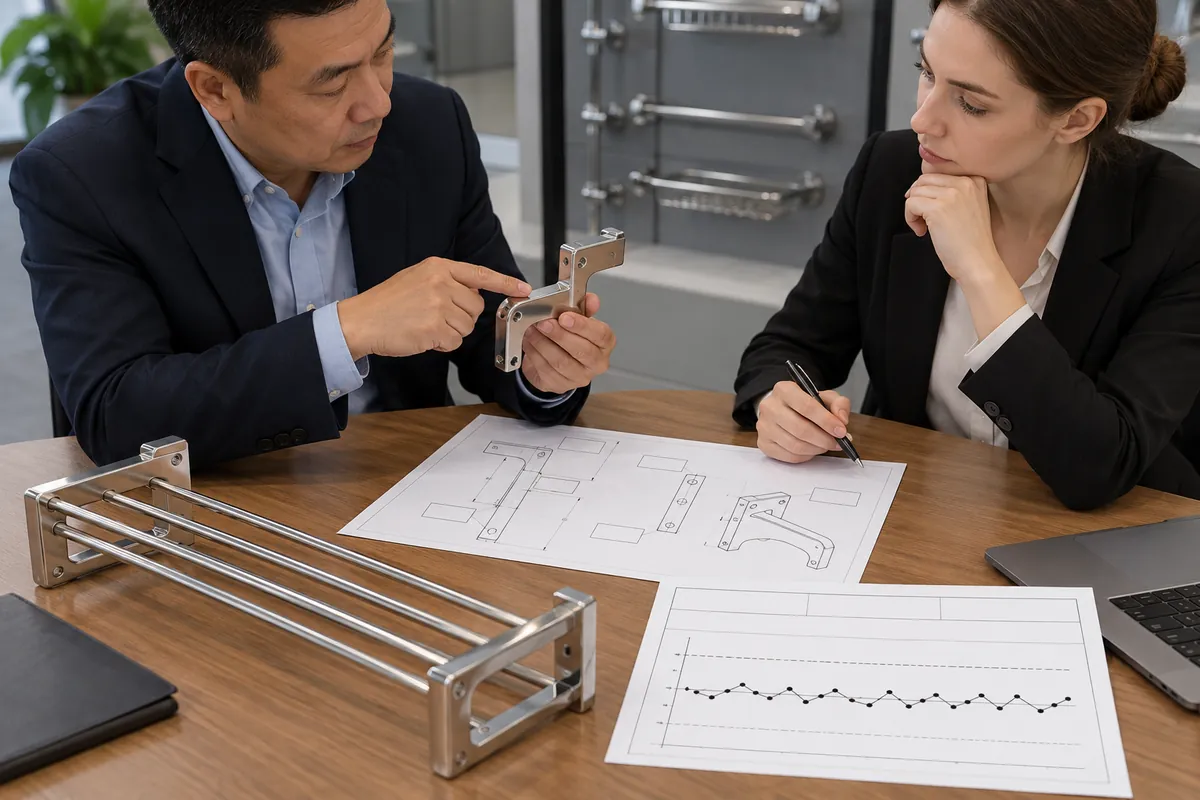
No que diz respeito às dimensões críticas do rack, o comprador deve identificar quais as dimensões relevantes para a montagem, o encaixe, a embalagem ou a montagem e fornecer a revisão aprovada do desenho. Indique as unidades de medida, os locais de medição, o sistema de referência (quando aplicável), o estado após o acabamento e os limites de aceitação. Solicite ao fornecedor que identifique a característica do processo que monitoriza, o tipo de gráfico, a abordagem por subgrupos ou amostras, a frequência dos dados e o plano de reação a um sinal. Se for necessário apresentar relatórios de capacidade, especifique o período de dados e a base de relatório, sem prescrever uma estatística inadequada para o processo real.
O acordo de qualidade deve esclarecer que os limites de controlo são limites de monitorização do processo por parte do fornecedor e que as especificações continuam a ser requisitos do cliente. Deve também indicar quem aprova alterações aos desenhos, medições alternativas, concessões de tolerância e retrabalho. Um fornecedor não deve alterar os limites das especificações apenas porque o seu gráfico de controlo apresenta uma variação mais ampla. Um desvio autorizado pelo cliente deve ser documentado separadamente da atualização do gráfico do processo.
Solicite ao fornecedor que assegure a rastreabilidade entre a identificação do produto, a revisão, o lote, o método de medição e os dados do gráfico. Defina como devem ser tratados os sinais de causa especial, as leituras fora das especificações e as questões relacionadas com o sistema de medição. A resposta do fornecedor pode incluir contenção, análise da causa raiz, ação corretiva, nova medição ou um pedido de disposição por parte do comprador, dependendo do contrato e do risco efetivo. Estas etapas não são intercambiáveis: a resposta do processo aborda a estabilidade, enquanto a disposição do produto aborda as unidades afetadas.
Erros comuns na comparação de relatórios de fornecedores
Não compare os limites de controlo de um fornecedor com os de outro como se fossem tolerâncias do cliente. Os limites de cada fornecedor refletem os seus próprios dados e processos. Uma banda de controlo mais ampla pode indicar uma maior variação observada, mas a interpretação depende também do tipo de gráfico, da amostragem, do período de tempo e da escala. Compare o desempenho real com as mesmas especificações aprovadas e utilize uma análise qualificada para comparações de capacidade entre fornecedores.
Não se deve concluir que um fornecedor está em não conformidade apenas porque um limite de controlo ultrapassa uma linha de especificação. Essa sobreposição constitui um aviso sobre um potencial risco ou capacidade do processo, não sendo, por si só, uma peça medida em não conformidade. Por outro lado, não se deve aceitar todo o produto como estando em conformidade apenas porque o gráfico permanece dentro dos limites de controlo. Deve-se inspecionar ou avaliar o produto efetivo de acordo com a regra de aceitação.
Não altere os limites de controlo sempre que um ponto for inconveniente. Os limites podem ter de ser recalculados após uma alteração documentada do processo ou uma atualização justificada da linha de referência, mas a decisão deve seguir um procedimento definido para o gráfico de controlo. Se o processo sofrer alterações significativas, preserve o contexto “antes/depois” para que um relatório não oculte uma tendência. Nunca utilize «novos limites» para redefinir retroativamente os requisitos do cliente.
Não se deve confundir um gráfico de controlo com uma análise de acumulação de tolerâncias ou com uma avaliação de ajuste. Um suporte que cumpra as tolerâncias dimensionais individuais pode, ainda assim, apresentar um problema de ajuste na montagem se a acumulação de tolerâncias prevista no projeto não for compreendida. O engenheiro de produto deve definir os requisitos funcionais e a estratégia de referência; o fornecedor, por sua vez, deve monitorizar as características do processo e os pontos de inspeção relevantes.
Lista de verificação para a avaliação de um comprador
Quando um fornecedor apresentar um gráfico ou provas de capacidade, verifique se o relatório indica a característica e a unidade; utiliza a revisão correta do desenho e os limites da especificação; identifica o tipo de gráfico, o plano de amostragem e o período de dados; apresenta os limites de controlo e de especificação de forma distinta; explica quaisquer dados excluídos ou limites recalculados; e indica se ocorreram alterações no processo. Se for relatada a capacidade, confirme se a estabilidade e a qualidade da medição foram analisadas e se os pressupostos foram divulgados. Para a aceitação de entrada, mantenha as regras de amostragem e disposição dos lotes separadas da lógica de monitorização do processo.
O limite de controlo pode ser utilizado como tolerância do produto? Não. Os limites de controlo descrevem o comportamento do processo; os limites de especificação definem os requisitos do cliente. Podem ser apresentados em conjunto, mas os seus significados continuam a ser diferentes.
Um processo estável pode produzir racks fora das especificações? Sim. Um processo pode ser estável, mas estar mal centrado ou apresentar variações excessivas em relação às especificações. A estabilidade, por si só, não garante a capacidade nem a conformidade.
Uma amostra pode ser aprovada enquanto o processo estiver instável? Sim. O resultado de uma amostra constitui uma prova relativa às unidades medidas no âmbito do plano de amostragem; por si só, não comprova a estabilidade futura do processo.
O comprador deve optar pelos limites de controlo do fornecedor? Normalmente, os limites do fornecedor são calculados de acordo com o seu método de controlo de processos. O comprador define as especificações do produto e pode exigir um plano de monitorização e reação.
E se um fornecedor afirmar que um gráfico está “dentro dos limites”, mas não indicar a tolerância do desenho? Solicite ambos os conjuntos de limites e a definição das características. Sem as especificações do cliente, um gráfico não permite determinar se o produto cumpre os requisitos do comprador.
Uma transferência prática de fornecedores
Uma análise útil começa com um desenho atualizado, um método de medição acordado e uma breve explicação da decisão pretendida. Peça ao fornecedor para apresentar os limites das especificações do cliente separadamente dos limites de controlo do processo e para explicar o que o gráfico indica sobre estabilidade, capacidade e aceitação de lotes — três questões distintas. Registe qualquer desvio autorizado separadamente da monitorização de rotina. Isto facilita a comparação dos relatórios dos fornecedores e evita que um gráfico de processo estável seja confundido com a aprovação do produto.
Ao rever um relatório, repita o limites de controlo estatístico, limites de especificação, diferença nas notas da reunião e identificar quais as linhas que são calculadas a partir dos dados do processo e quais as que são copiadas do desenho. Essa simples identificação evita uma fonte recorrente de desacordo entre a equipa de qualidade do fornecedor e a equipa de receção do comprador.
A Koitor pode apoiar o desenvolvimento de ferragens personalizadas a partir de desenhos ou amostras físicas e ajudar a esclarecer dimensões críticas, características de conformação, interfaces de montagem e requisitos de embalagem. As declarações estatísticas específicas dos fornecedores devem basear-se em dados reais e ser revistas por um responsável pela qualidade qualificado. Para discutir um projeto de ferragens para racks ou casas de banho para OEM, contacte a Koitor ou revisão desenvolvimento personalizado de ferragens para arrumação doméstica por OEM.
Esclarecer as provas relativas ao processo antes da aprovação do fornecedor
Partilhe o desenho do produto, as dimensões críticas, a abordagem de inspeção e as questões relativas ao relatório do fornecedor. A Koitor pode analisar o contexto dos componentes metálicos; as conclusões relativas ao controlo do processo devem ser fundamentadas com base nos dados do fornecedor.
OEM / MARCA PRÓPRIA
Transforme este guia de fornecimento num resumo do produto
Indique o produto pretendido, as dimensões, o acabamento, a quantidade a encomendar e os requisitos de embalagem. A sua equipa receberá uma análise prática da viabilidade de fabrico antes da apresentação do orçamento.


 English
 Español
 Português
 Français
 Deutsch
 العربية