
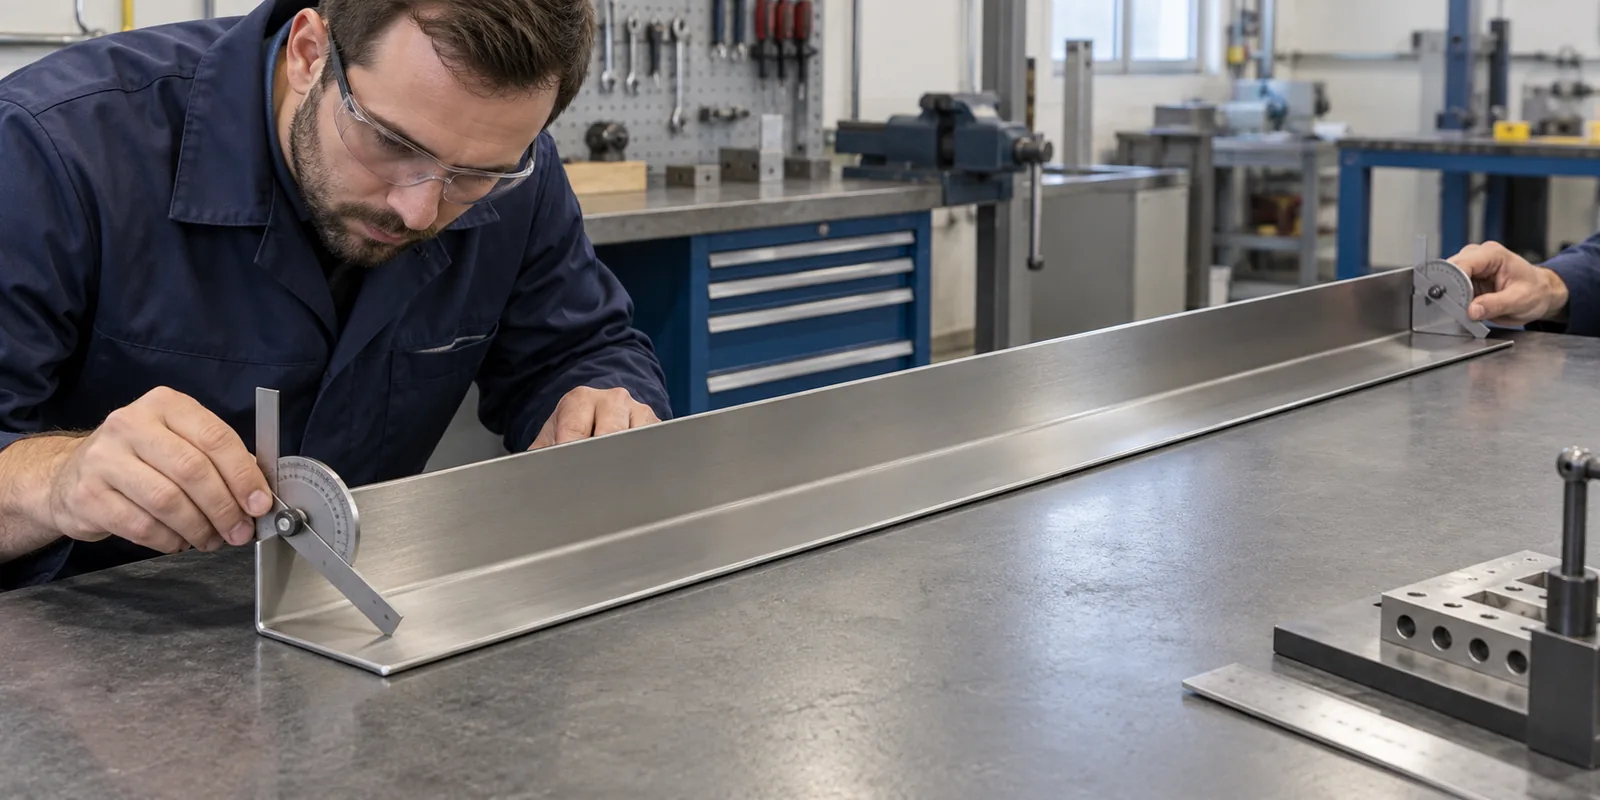
A variação do ângulo na prensa-dobra em peças longas de chapa metálica deve ser especificada com um ponto de referência, pontos de medição ao longo do comprimento, o contexto do material e da espessura, e um critério de ajuste ou perfil associado à montagem efetiva. Uma única verificação do ângulo numa das extremidades pode não detetar uma variação no perfil. Não existe uma tolerância universal que se aplique a todas as peças, configurações, materiais e comprimentos de conformação. A consulta do comprador: “tolerância à variação do ângulo na prensa-dobra de peças longas de chapa metálica” é uma forma abreviada de referir esta decisão específica do projeto, não um limite pré-definido.
Contexto relacionado: fabricante de acessórios personalizados para casas de banho e contacte a Koitor.
Por que razão uma flange longa pode apresentar variações de uma extremidade à outra?
Uma dobra longa é influenciada pelo comprimento da peça, pelo comportamento do material, pela espessura, pela geometria, pelo contacto com as ferramentas e pela configuração. O ângulo resultante ou a posição da aba podem não ser idênticos em todos os pontos. Uma verificação visual a partir de uma extremidade pode ocultar uma alteração local no meio, enquanto uma medição isolada pode não revelar a forma como a peça assenta contra uma superfície de encaixe. Os compradores necessitam de um plano de inspeção que reflita o perfil completo. A expressão “variação do ângulo da prensa-dobra — tolerância para peças longas de chapa metálica” é um termo de pesquisa para esta questão específica do comprador, não um valor de aceitação universal.
O termo «variação angular» é por vezes utilizado para descrever diferentes resultados: uma diferença de ângulo ao longo do comprimento, um desvio consistente em relação a um valor de referência, torção, curvatura ou desajuste em relação a um componente adjacente. Estes conceitos não são intercambiáveis. O desenho e as especificações do comprador devem indicar a característica que é relevante. Se a prateleira tiver de ficar nivelada, por exemplo, o contacto funcional e a retidão geral podem ser importantes, para além da leitura do ângulo.
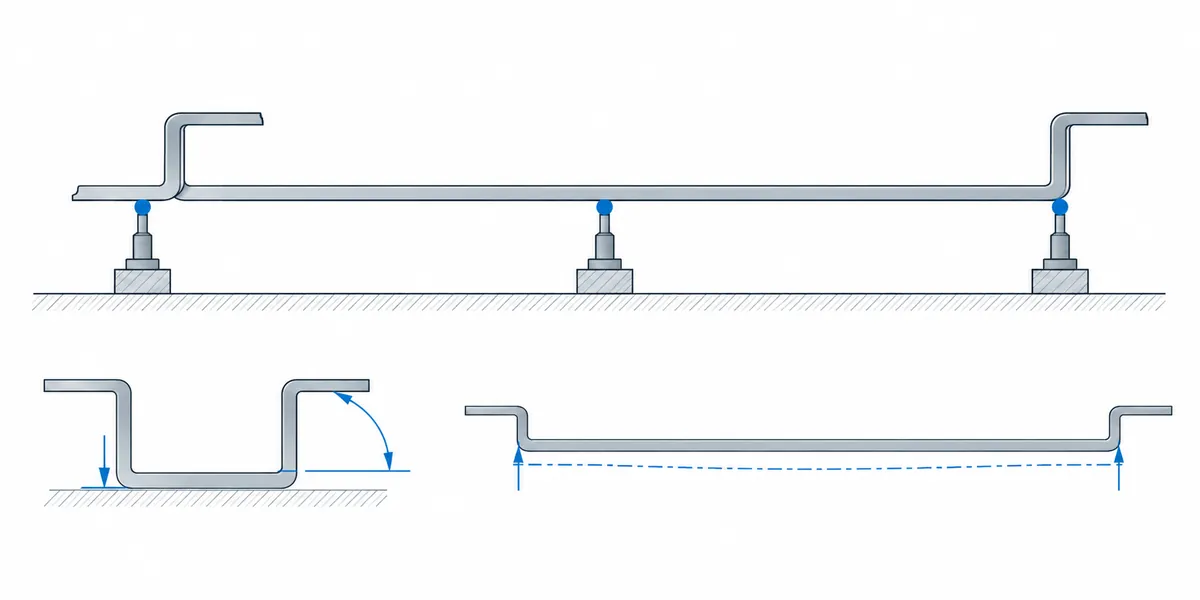
As peças longas podem ser sensíveis à forma como são apoiadas durante a medição. Uma amostra colocada livremente, uma peça fixada nos seus pontos de montagem e uma peça verificada em relação a um dispositivo de referência podem apresentar formas aparentes diferentes. É importante acordar as condições de inspeção e a orientação, para que o fornecedor e o comprador não comparem resultados obtidos com pressupostos de apoio diferentes. Uma medição sem a respetiva descrição da configuração é difícil de reproduzir.
Distinguir a inspeção do ângulo de conformação da repetibilidade do dispositivo de soldadura ou da formação de fissuras no raio de curvatura. A repetibilidade do dispositivo diz respeito ao posicionamento das peças durante uma operação de montagem; a formação de fissuras diz respeito à integridade do material; este artigo centra-se no perfil conformado e na aceitação pelo comprador ao longo do comprimento. Um produto pode necessitar de todas estas três verificações, mas um resultado positivo numa delas não responde às outras questões.
Que sistemas de referência e localizações deve o desenho definir?
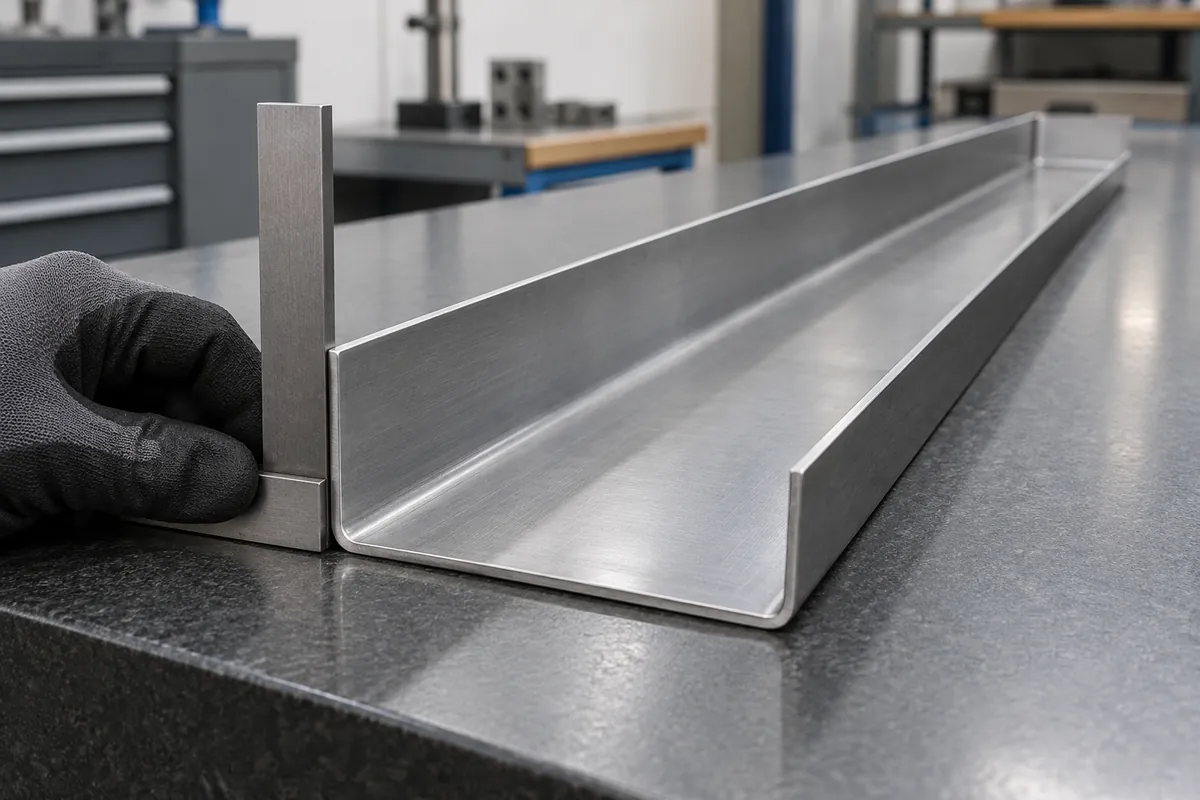
Escolha as superfícies de referência que determinam o encaixe do produto. O ponto de referência pode ser um plano de montagem, uma nervura moldada ou uma aresta de encaixe, dependendo do projeto. Identifique a direção de medição pretendida e se o ângulo é medido no interior ou no exterior do canto moldado. Utilize uma vista em corte ou um detalhe para que o inspetor compreenda quais as faces que determinam a leitura e qual a característica que está a ser comparada.
No caso de um perfil longo, indique onde se realizam as verificações: nas extremidades, num ponto intermédio ou noutras posições relevantes para o projeto. O número e o espaçamento devem seguir o risco e a geometria, em vez de uma norma adotada de forma genérica. Se a torção ou a curvatura forem relevantes, defina um perfil geral adequado ou uma verificação de contacto como uma característica separada. Evite tentar representar várias condições de forma com um único limite angular.
Determine a altura e a posição da flange a partir de um ponto de referência estável, nos casos em que estas afetem a montagem. É possível que um ângulo seja aceitável, mesmo que a ponta da flange fique na posição errada, especialmente em vãos longos. Por outro lado, uma ligeira diferença de ângulo pode ser funcionalmente aceitável se a interface de encaixe e o aspeto geral se mantiverem dentro das condições acordadas com o comprador. Identifique claramente as dimensões críticas e de referência.
Registe o estado livre ou fixo da amostra e o dispositivo de fixação ou superfície utilizada. Se a peça for verificada em relação a um conjunto correspondente, identifique a revisão desse conjunto e os seus pontos de apoio. Isto é importante quando uma prateleira, um trilho ou um suporte tem orifícios de montagem nas extremidades: a fixação pode deformar a peça. A aceitação deve refletir as condições de instalação, caso o ajuste na instalação seja a verdadeira preocupação do comprador.
De que forma é que os pressupostos relativos aos materiais e aos processos são incluídos na especificação?
A classe, a forma e a espessura do material podem afetar a resposta à conformação, mas o comprador não deve inferir um ângulo garantido apenas com base nessas designações. O resultado preciso depende também da geometria, da direção da curvatura, das ferramentas e da configuração do processo. Identifique os requisitos aprovados relativos ao material e peça ao fornecedor que assinale qualquer substituição ou alteração do processo proposta que possa alterar o perfil conformado.
Um fornecedor pode recorrer a ajustes de configuração, conformação por etapas ou outros métodos adequados à peça. O papel do comprador consiste, geralmente, em definir os requisitos do produto acabado e solicitar o processo proposto, sempre que este tenha impacto no custo, na repetibilidade ou em marcas visíveis. Não se deve afirmar que uma determinada prensa, método de coroamento ou método de compensação está disponível, a menos que tal tenha sido confirmado para o projeto. A capacidade do processo deve ser comprovada na peça real quando uma tolerância for crítica.
O acabamento e qualquer junção posterior também podem alterar o que o comprador vê ou a forma como a peça se encaixa. Uma superfície polida ou revestida pode realçar uma linha ou uma variação local; uma segunda operação pode introduzir uma nova relação de referência. Analise a configuração final nos casos em que a aparência ou o encaixe sejam afetados e mantenha as medições pré-acabamento separadas da aceitação final.
As comparações de orçamentos devem basear-se na mesma revisão do desenho, material, comprimento, acabamento, estado da amostra e âmbito da inspeção. Um fornecedor pode apresentar um orçamento apenas para uma curvatura nominal, enquanto outro inclui a medição e a correção. Pergunte o que está incluído e como os desvios são comunicados. Não compare o nome de um processo ou um ângulo indicado sem compreender se este satisfaz os requisitos do comprador relativamente ao perfil em todo o comprimento. No caso de um perfil personalizado, inclua a orientação de montagem pretendida da peça e quaisquer componentes adjacentes no pacote de revisão. Isto permite ao fornecedor distinguir uma preocupação estética relativa à retidão de uma interface que impeça a montagem e ajuda o comprador a evitar pagar para controlar uma característica que não tenha um papel de aceitação definido.
| Verificação do comprador | O que controla | Por que é importante |
|---|---|---|
| Definição de referência e ângulo | Planos de referência e direção de medição | Evita leituras inconsistentes |
| Ponto de referência ao longo do comprimento | Estações terminais, centrais e baseadas no risco | Deteta uma alteração no perfil para além de uma das extremidades |
| Condição de apoio | Estado livre, fixado ou instalado | Torna as comparações repetíveis |
| Ajuste funcional | Superfície de encaixe, orifícios, folga e montagem | Relaciona a geometria com a utilização do produto |
| Revisão e material | Registo de configuração e alterações aprovado | Mantém as provas associadas à amostra |
Como se deve medir e comparar uma amostra?
Identifique a amostra, o material, a espessura, a revisão do desenho e o processo de conformação antes da inspeção. Coloque-a na orientação e nas condições de apoio acordadas. Meça o ângulo definido em cada local indicado, utilizando um método consistente; em seguida, registe a posição da flange e qualquer verificação geral de contacto ou retidão necessária para o encaixe. O registo deve indicar como a peça foi fixada e onde a medição foi efetuada.
Compare os mesmos pontos em diferentes amostras ou fornecedores. Uma tabela pode indicar as leituras da extremidade esquerda, do centro e da extremidade direita, caso essas posições sejam adequadas, mas os limites de aceitação devem basear-se nos requisitos do projeto do comprador e na capacidade acordada, e não num artigo genérico. Acompanhe as medições numéricas com uma fotografia ou sobreposição quando o perfil visual e a relação de montagem forem relevantes.
Se uma amostra encaixar nas duas extremidades, mas oscilar sobre uma superfície plana de referência, registe isso como uma observação de forma separada. Se a peça só se encaixar num dispositivo de fixação quando for aplicada força, indique se esse comportamento é aceitável. Os compradores devem evitar incentivar um fornecedor a forçar manualmente uma peça longa a assumir a forma pretendida, a menos que o método e o estado resultante da peça sejam aprovados para o processo de produção previsto.
Quando houver desacordo, compare primeiro a configuração da medição, o ponto de referência e o estado da amostra. Uma orientação diferente da ferramenta ou um ponto de apoio diferente podem explicar leituras inconsistentes, sem que isso signifique que a própria peça tenha sofrido alterações. Se a configuração estiver alinhada e o resultado continuar fora dos requisitos do comprador, registe a localização e a situação observadas e solicite uma proposta de correção associada à mesma revisão.
De que forma é que os compradores associam os resultados relativos ao ângulo à adequação funcional?
O ângulo é uma característica de fabrico, enquanto o encaixe é um resultado do produto. Analise ambos quando a peça se encaixar em paredes, suportes, prateleiras ou outro componente moldado. Uma peça pode cumprir a dimensão angular local, mas mesmo assim apresentar um desalinhamento num orifício ou numa ranhura; uma peça também pode desviar-se ligeiramente de um ângulo nominal, mas encaixar-se corretamente nas condições de montagem definidas. O comprador deve decidir qual dos resultados determina a aprovação. Na solicitação de cotação (RFQ), a “tolerância à variação do ângulo em peças longas de chapa metálica produzidas em prensa-dobra” deve ser especificada num detalhe do desenho e num critério de amostra.
Utilize a peça de acoplamento ou um dispositivo de fixação controlado quando o alinhamento dos orifícios, o contacto nivelado, a folga ou o acesso para a instalação forem importantes. Registe a posição dos elementos de fixação, as superfícies de apoio e qualquer intervalo de ajuste. Uma peça estática sobre uma mesa não permite comprovar que um conjunto instalado se comporte conforme pretendido. Da mesma forma, um encaixe bem-sucedido num dispositivo de fixação improvisado não garante uma compatibilidade generalizada.
A avaliação da aparência deve ter em conta as linhas de visão ao longo de todo o comprimento. Uma aresta longa pode revelar uma variação gradual mais facilmente do que uma amostra curta. Acorde a orientação de visualização e a iluminação, caso a retidão visual ou uma revelação contínua sejam importantes. Não descreva o resultado como perfeitamente reto sem um requisito objetivo; em vez disso, documente a condição de referência aceite pelo comprador.
No desenvolvimento OEM de pequenos lotes, a amostra constitui uma oportunidade para alinhar a intenção do desenho, a realidade do processo e a montagem a jusante. Um fabricante de ferragens metálicas personalizadas pode analisar o desenho e a questão da amostra com o comprador, mas a capacidade exata e a tolerância numérica requerem uma confirmação específica para cada projeto. A Koitor não deve ser apresentada como garantindo uma tolerância universal de prensa-dobra para todas as peças longas.
Que alterações devem dar origem a uma nova verificação específica?
Uma alteração no comprimento, na altura da flange, na espessura, no material, na direção da curvatura ou na geometria pode alterar o perfil e deve ser analisada à luz das características aceites. A resposta não tem de consistir numa repetição completa de todas as inspeções, caso a alteração seja limitada. O comprador e o fornecedor devem identificar quais as estações, pontos de referência e verificações de ajuste que possam ser afetados e, em seguida, registar as provas necessárias antes da libertação do produto.
Alterações nas ferramentas ou na configuração podem afetar a relação ao longo da curvatura. Um fornecedor pode explicar se uma alteração diz respeito apenas ao processo ou se altera a condição real do produto; o comprador não deve partir do princípio de que uma geometria nominal idêntica garante o mesmo resultado. Solicite as leituras relevantes da amostra ou uma verificação específica do ajuste, caso a alteração afete uma característica crítica.
Alterações no acabamento, na montagem ou nos acessórios de instalação também podem afetar a aceitação funcional. Se os elementos de fixação puxarem o componente longo para a posição correta, verifique o estado da instalação; se a superfície final for de caráter estético, verifique o perfil acabado sob a iluminação aprovada. Mantenha a amostra aprovada associada à linha de produção e à configuração que esta representa.
Um registo claro das alterações evita que um valor angular se desvincule do seu contexto. Guarde em conjunto a revisão do desenho, a definição do ponto de referência, os pontos de inspeção, as condições de apoio, o material e a disposição. Isto torna as futuras discussões sobre o aprovisionamento mais eficientes e ajuda o comprador a distinguir uma verdadeira alteração do perfil de uma diferença na configuração da medição.
Lista de verificação para aprovação do comprador
Guarde a ficha de medição junto ao registo da amostra aprovada. Esta deve indicar os pontos de verificação, o ponto de referência, as condições de apoio, os valores observados e a decisão relativa ao ajuste, para que as encomendas repetidas sejam avaliadas de acordo com os mesmos critérios.
- Indique a referência do ângulo formado e o ponto de referência estável no desenho da peça acabada.
- Selecione pontos de verificação relevantes para o projeto ao longo de toda a peça, e não apenas numa das extremidades.
- Registe o material, a espessura, a revisão da amostra e se esta se encontra livre, fixada ou instalada.
- Distinguir as leituras de ângulo da retidão, torção, posição da flange e aceitação do ajuste.
- Acorde com o fornecedor os limites específicos do projeto e verifique novamente os critérios de acionamento; não copie as tolerâncias universais.
Perguntas frequentes
Existe uma tolerância angular padrão para a prensa-dobra em todas as peças longas?
Não. Os limites exigidos dependem do desenho, do comprimento, do material, da geometria, da configuração e da função de ajuste. Os compradores devem definir o método de medição e os critérios de aceitação do projeto em conjunto com o fornecedor.
Basta verificar ambas as extremidades?
Nem sempre. Uma peça comprida pode apresentar variações entre as extremidades. Recorra a pontos de referência baseados no risco, como o ponto médio, quando o perfil completo afetar o ajuste ou a aparência.
Uma peça deve ser medida solta ou fixada?
O comprador deve definir a condição que reflete a decisão. Um cheque em estado livre e um cheque instalado ou fixado podem responder a questões diferentes.
A verificação do ângulo garante que a peça vai encaixar?
Não. Verifique as superfícies de encaixe, os orifícios, as folgas e o estado de instalação, sempre que estes fatores determinem o funcionamento.
Este guia especifica a capacidade de tolerância da Koitor?
Não. Qualquer tolerância numérica e compromisso de produção devem ser confirmados para o projeto e a amostra específicos.
Discuta as especificações do seu produto
Partilhe o seu desenho, a amostra e os requisitos do comprador para que a equipa do projeto possa analisar as questões relevantes relacionadas com o fabrico.
OEM / MARCA PRÓPRIA
Transforme este guia de fornecimento num resumo do produto
Indique o produto pretendido, as dimensões, o acabamento, a quantidade a encomendar e os requisitos de embalagem. A sua equipa receberá uma análise prática da viabilidade de fabrico antes da apresentação do orçamento.
 English
 Español
 Português
 Français
 Deutsch
 العربية