
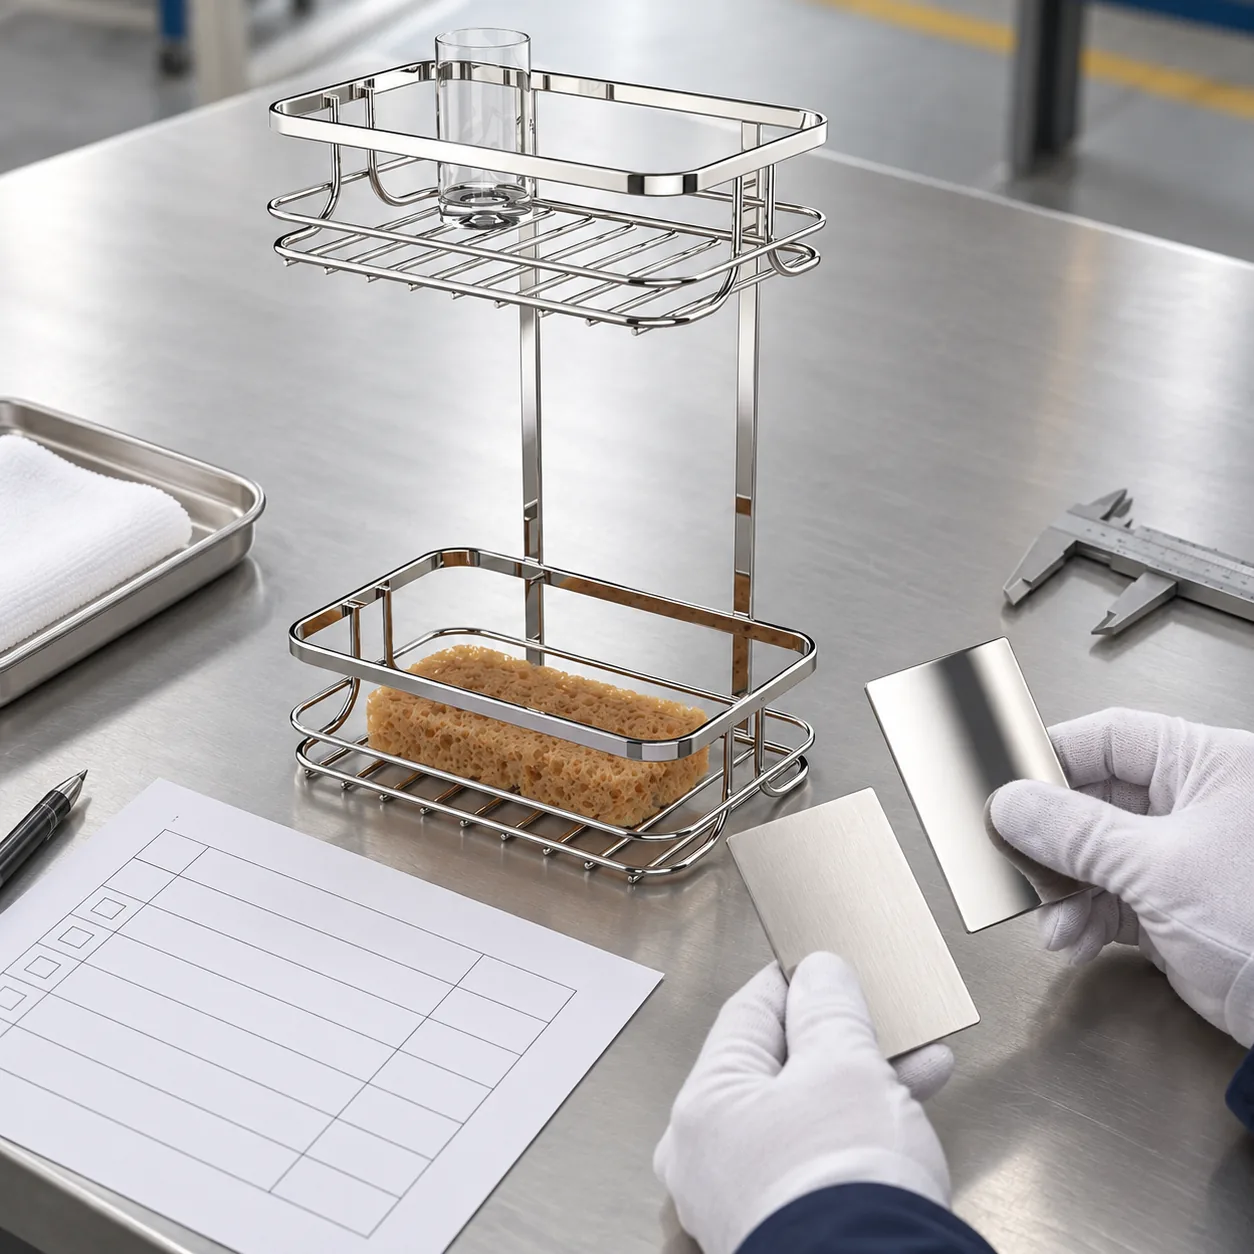
Beim Vergleich von Glasurbildung durch Abrieb des Schleifbandes mit abgenutzten Schleifkörnern auf Edelstahl kann ein Einkäufer, der ein Muster eines Badezimmerregals begutachtet, matte Streifen, unregelmäßige Kratzer, verschmiert wirkende Bereiche oder eine Oberfläche feststellen, die von der genehmigten Referenz abweicht. Diese Beobachtungen allein lassen noch keine Rückschlüsse auf die Ursache zu. Das Beladen mit Schleifbändern, Glättung, abgenutzte Schleifkörner, Kontaktbedingungen, Verunreinigungen und eine geänderte Bearbeitungsreihenfolge können sich in ähnlichen optischen Symptomen äußern. Bei der Beschaffungsentscheidung geht es nicht darum, anhand eines Fotos eine Diagnose für eine Maschine zu stellen, sondern darum, festzulegen, was der Lieferant am tatsächlichen Bauteil vergleichen, dokumentieren und reproduzieren soll.
Dieser Leitfaden erläutert den Vergleich zwischen Glasur mit Schleifbandbelag und abgenutztem Edelstahl mit Schleifkorn als käuferorientierte Untersuchung. Er trennt den Zustand des Schleifbands vom gesamten Bearbeitungsprozess, zeigt, wie ein kontrollierter Vergleich von Proben strukturiert werden kann, und nennt Nachweise, die angefordert werden können, ohne unbegründete Maschineneinstellungen vorzuschreiben. Er gilt für Metallbeschläge für Badezimmer und Aufbewahrungsmöbel, bei denen sichtbare Edelstahloberflächen vor der Montage oder Auslieferung mechanisch bearbeitet werden. Er erhebt keinen Anspruch darauf, dass ein bestimmter Bandtyp oder eine bestimmte Körnungsfolge allgemein als richtig gilt.
Bei einem kundenspezifischen Programm bezieht sich die genehmigte Oberflächenausführung auf eine repräsentative Produktkonfiguration – nicht nur auf eine mündliche Beschreibung wie “gebürsteter Edelstahl”. Ein Einkäufer sollte die Zeichnungsrevision, das Material und die Oberflächenbezeichnung mit dem Muster abgleichen und anschließend vereinbaren, wie Änderungen gehandhabt werden sollen. Der von Koitor bestätigte Leistungsumfang umfasst Metallumformung, Schweißen, Schleifen, Polieren, Montage sowie die Anpassung auf Basis von Zeichnungen und Mustern; die genauen Maschinen, Schleifmittelmarken, Parameter und die produktspezifische Oberflächenqualität müssen für jedes Projekt bestätigt werden.

Was bedeuten „Riemenbelastung“, „Verglasung“ und „abgenutzte Schleifkörner“ für einen Käufer?
Ein Schleifband entfernt oder verfeinert Material mithilfe von Schleifkörnern, die auf einem Trägermaterial aufgebracht sind. Im Betrieb kann sich die Oberfläche verändern: Zwischen den Körnern können sich Rückstände ansammeln, die Schneidkanten können an Wirksamkeit verlieren oder das Band kann sich anderweitig anders verhalten als ein neues oder ordnungsgemäß konditioniertes Band. “Verfrachtung” und “Verglasung” sind werkstattübliche Bezeichnungen, die mit einem beobachteten Zustand und der Terminologie des Lieferanten in Verbindung gebracht werden sollten. Eine visuelle Kennzeichnung allein ist keine zuverlässige Grundlage für die Ermittlung der Ursache.
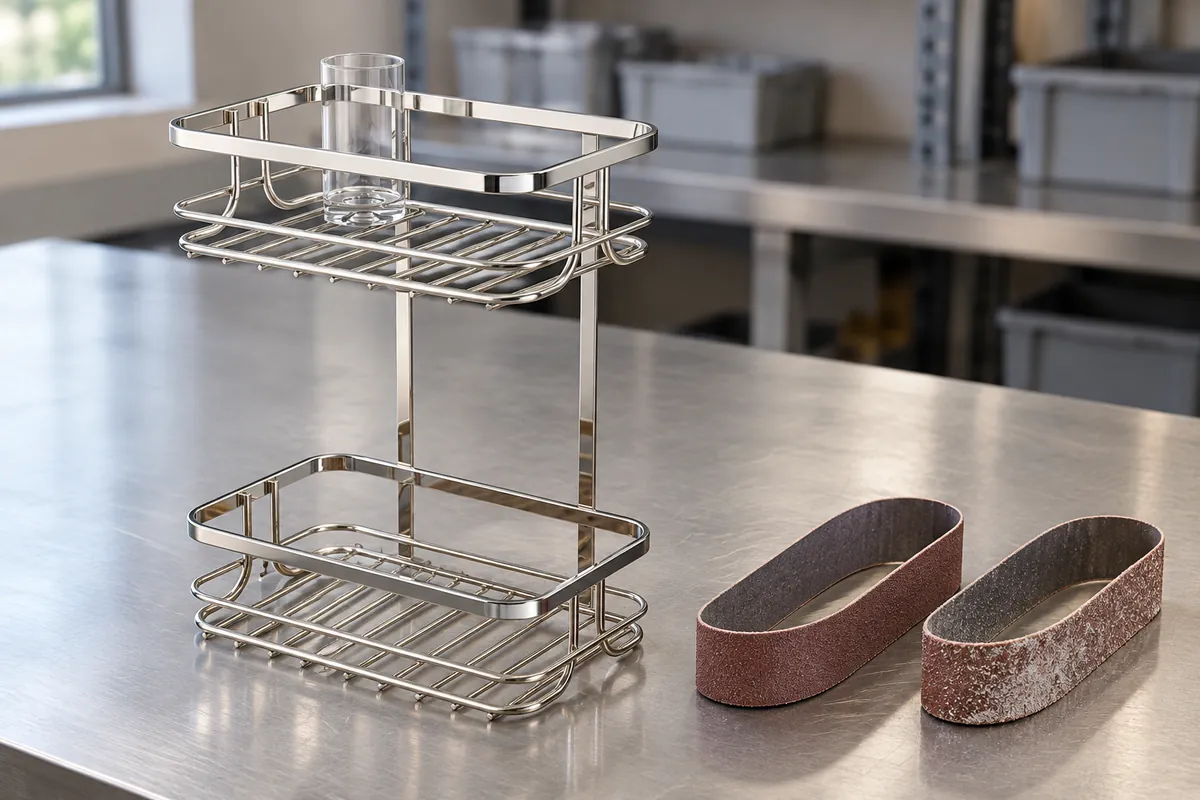
Abgenutzte Schleifkörner sind eine weitere Möglichkeit: Die Schleifleistung kann sich durch den Gebrauch verändert haben. Die auf einem Edelstahlbauteil hinterlassene Spur hängt jedoch auch von der Bandkonstruktion, der Kontaktrolle oder der Auflageplatte, dem Anpressdruck, der Geschwindigkeit, der Werkstückgeometrie, der Bewegungsbahn des Bedieners, bereits vorhandenen Kratzern und den nachfolgenden Nachbearbeitungsschritten ab. Das gleiche stumpfe Erscheinungsbild kann mehrere Ursachen haben. Umgekehrt ist ein Band, das abgenutzt aussieht, nicht automatisch unzulässig, wenn das fertige Teil weiterhin den vereinbarten Muster- und Prozesskontrollen entspricht.
Aus diesem Grund sollte der Vergleich zwischen dem Beschichten mit Schleifbändern und dem Einsatz von abgenutztem Edelstahl-Schleifkorn als Vergleichsaufgabe behandelt werden und nicht als Vokabelquiz. Bitten Sie den Lieferanten, die Belege für seine Diagnose vorzulegen: die Art und den Zustand des Schleifbands, die Position und Ausrichtung des Werkstücks, den Prozessablauf sowie einen Vergleich unter kontrollierten Bedingungen. Falls der Lieferant andere interne Begriffe verwendet, lassen Sie ihn diese Begriffe im Protokoll über die Korrekturmaßnahmen definieren.
Das öffentlich zugängliche technische Material von 3M verdeutlicht, warum die Anwendung und der Aufbau des Schleifmittels von Bedeutung sind: Auf den Produktseiten werden verschiedene Bandausführungen für die Oberflächenbearbeitung von Edelstahl beschrieben und erläutert, dass manche Produkte für bestimmte Druck- oder Schleifbedingungen vorgesehen sind. Diese produktspezifischen Angaben sollten nicht verallgemeinert und als allgemeine Garantie für die Lebensdauer des Bandes oder das Schleifergebnis ausgelegt werden. Die Aufgabe des Käufers besteht darin, das gewünschte Produktergebnis zu spezifizieren und einen wiederholbaren, offen gelegten Prozess zu verlangen, der der tatsächlichen Geometrie angemessen ist.
Warum kann dieses Symptom mit einem Problem bei der Grit-Sequenz verwechselt werden?
Die Auswahl der Schleifbandbeladung bei Glasbearbeitung im Vergleich zu abgenutztem Edelstahl-Schleifkorn ist enger gefasst als die Auswahl der Schleifkornsequenz. Bei einer Sequenzfrage geht es darum, wie aufeinanderfolgende Schleifmittel oder Endbearbeitungsstufen das gewünschte Erscheinungsbild erzeugen. Eine Frage zum Zustand des Schleifbands befasst sich damit, ob sich ein bestimmtes Schleifmittel während des Gebrauchs verändert hat und ob diese Veränderung mit den beobachteten Abweichungen zusammenhängt. Die Themen können miteinander in Wechselwirkung stehen: Wenn eine frühere Stufe tiefere Kratzer hinterlässt, können diese in späteren Stufen möglicherweise nicht mehr gleichmäßig entfernt werden; wenn sich der Zustand eines Schleifmittels verändert, kann sich auch das sichtbare Ergebnis einer bestimmten Körnung verschieben.
| Frage | Mögliche Beweise | Auslegung durch den Käufer | Grenzwert |
|---|---|---|---|
| Bandbeladung oder Verglasung? | Vom Lieferanten festgelegter Riemenzustand, identifizierter Riemen, kontrollierte Vergleichsproben | Prüfen Sie, ob der veränderte Zustand mit dem Abschlusssymptom übereinstimmt | Eine visuelle Kennzeichnung allein ist kein Beweis für die eigentliche Ursache. |
| Ist das Schleifmittel abgenutzt? | Verwendungs-/Änderungsprotokoll und Vergleich mit einem bekannten Referenzzustand | Stellen Sie fest, ob sich die Leistung während des betreffenden Durchlaufs verändert hat | Das Erscheinungsbild hängt auch von der Geometrie und den Prozessparametern ab |
| Problem mit der Grit-Sequenz? | Arbeitsschritte und repräsentative Muster vor und nach der Endbearbeitung | Prüfen Sie, ob frühere Kratzer noch vorhanden sind oder sich spätere Stadien unterscheiden | Nicht austauschbar mit der Diagnose des Riemenzustands |
| Andere Prozessursache? | Einweisung, Unterstützung, Kontaminationsprüfung und Überprüfung in der nachgelagerten Phase | Lassen Sie die Untersuchung offen, falls der Riemenvergleich das Ergebnis nicht erklären kann. | Erfordert eine fundierte Beurteilung durch den Prozessverantwortlichen |
Andere Ursachen können beide Phänomene nachahmen. Ein unterschiedliches Material, unterschiedliche Wärme- oder Oberflächenbedingungen, eine veränderte Materialabtragung in der Nähe einer Schweißnaht, die Bandführung, Druckschwankungen, der Zustand der Kontaktrolle, Verunreinigungen aus einem vorherigen Arbeitsgang oder eine uneinheitliche Ausrichtung des Werkstücks können die Oberflächenbeschaffenheit verändern. Ist ein sichtbarer Kratzer tiefer, als er im nächsten Arbeitsschritt entfernt werden kann, reicht ein einfacher Bandwechsel möglicherweise nicht aus, um das Problem zu beheben. Verläuft der sichtbare Kratzstreifen entlang einer Kontaktbahn der Spannvorrichtung, liegt das Problem möglicherweise eher in der Handhabung oder der Aufspannung als in der Abriebbelastung.
Der Käufer sollte daher einer voreiligen Feststellung einer einzigen Ursache widerstehen. Erfassen Sie zunächst das Symptom und dessen Ort und bitten Sie dann den Lieferanten, eine kurze Liste plausibler Ursachen zu prüfen. Vermeiden Sie es, nach firmeneigenen Betriebsverfahren zu fragen, wenn diese für die Feststellung der Konformität nicht erforderlich sind; fordern Sie stattdessen einen kontrollierten Vergleich sowie den Nachweis, der die ausgewählte Korrekturmaßnahme mit dem vereinbarten Ergebnis in Verbindung bringt.
Eine sachliche Aufzeichnung kann zwischen “dem, was gesehen wurde” und “dem, was angenommen wird” unterscheiden. Beispiel: “An drei zurückgesandten Proben wiederholt sich entlang der Außenbiegung ein mattes Band” ist eine Beobachtung. “Das Band ist glasig geworden” ist eine Hypothese, bis der Lieferant entsprechende Belege vorlegt. Diese Unterscheidung verhindert, dass in einem Bericht über Korrekturmaßnahmen eine vorläufige Vermutung zu einer dauerhaften Spezifikation wird.
Wie sollte der Käufer die Oberflächenbeschaffenheit festlegen, bevor er Muster vergleicht?
Beginnen Sie mit dem geplanten Produkt und den Oberflächen, die Käufer oder Endnutzer sehen werden. Legen Sie die Teilenummer, die Zeichnungsrevision, die Werkstoffsorte oder die Beschreibung des zugelassenen Werkstoffs, die sichtbaren Flächen, den Montagezustand und die Oberflächenbehandlungsreihenfolge in einem für das Programm angemessenen Umfang fest. Bei einem Drahtkorb sollten Sie die Biegungen, Ecken, Schweißnähte, Befestigungshalterungen und alle Oberflächen berücksichtigen, die nach der Montage sichtbar sind. Ein polierter flacher Prüfkörper kann zwar bei der Bewertung einer Oberflächenbeschaffenheit helfen, kann jedoch nicht die gesamte Produktgeometrie abbilden.
Legen Sie als Nächstes die Abnahmereferenz fest. Dabei kann es sich um ein signiertes Muster in Serienqualität, um Proben innerhalb der festgelegten Grenzwerte, um einen vereinbarten visuellen Standard oder um eine Kombination daraus handeln. Halten Sie fest, wer Eigentümer des Referenzmusters ist, wo es aufbewahrt wird, wie es gekennzeichnet ist und was geschieht, wenn es beschädigt oder ersetzt wird. Wenn ein Foto zur Kommunikation verwendet wird, beachten Sie dessen Beleuchtungs- und Betrachtungsbeschränkungen; ein Bildschirmabbild kann eine physische Oberflächenreferenz nicht zuverlässig ersetzen.
Geben Sie an, wie das Produkt geprüft wird. Passen Sie den Betrachtungsabstand, die Beleuchtungsrichtung, die Ausrichtung des Teils, die Sauberkeit und die Prüfbereiche an. Verwenden Sie beim Vergleich von Alternativen dieselben Bedingungen. Eine gerichtete Bürststruktur kann je nach Drehung relativ zur Lichtquelle unterschiedlich wirken; daher sollten Käufer und Lieferant vereinbaren, ob die Maserungsrichtung, das Kratzmuster, die Gleichmäßigkeit, der Glanzeindruck oder ein bestimmter Fehler das maßgebliche Merkmal ist.
Erfinden Sie keine Rauheitszahl oder einen universellen Kratzgrenzwert, nur um die Spezifikation präzise erscheinen zu lassen. Wenn eine numerische Messung erforderlich ist, legen Sie gemeinsam mit dem qualifizierten Prozessverantwortlichen eine geeignete Methode, ein geeignetes Messgerät, den Messort, die Zuständigkeit für die Kalibrierung und die Abnahmekriterien fest. Verfügt das Programm über kein validiertes numerisches Kriterium, können eine kontrollierte physikalische Probe und eine dokumentierte Sichtprüfung ehrlicher und nützlicher sein.
Welcher kontrollierte Vergleich hilft dabei, den Zustand des Riemens von anderen Ursachen abzugrenzen?
Ein aussagekräftiger Vergleich verändert jeweils nur einen relevanten Faktor, während der Rest des Fertigungsprozesses so weit wie möglich konstant gehalten wird. Wählen Sie zunächst repräsentative Teile aus dem tatsächlichen Material und der tatsächlichen Geometrie aus. Identifizieren Sie die Proben-IDs und kennzeichnen Sie die geprüfte Fläche und Richtung. Halten Sie Zeichnungsrevision, vorgelagerte Vorbereitung, Teileausrichtung, Spannvorrichtung, Bediener oder genehmigte Arbeitsmethode sowie nachfolgende Endbearbeitungsschritte konstant, sofern dies im Rahmen der Untersuchung möglich ist.
Bitten Sie den Lieferanten anschließend, die Identifikation des Schleifbandes, die Körnungsbezeichnung oder den Produktcode (sofern verfügbar), das Alter des Bandes oder dessen Nutzungszustand in den vom Lieferanten selbst definierten Begriffen sowie etwaige Änderungen des Bandlieferanten oder der Spezifikation zu dokumentieren. Das Ziel ist die Rückverfolgbarkeit, nicht die Annahme, dass alle Lieferanten denselben Bandlebensdauerzähler oder eine automatisierte Messung bereitstellen können. Wenn der Prozess die Bandnutzung nicht quantitativ erfasst, sollten Sie die tatsächlich verwendete Kontrollmethode und deren Einschränkungen dokumentieren, anstatt eine Nutzungszahl zu erfinden.
Vergleichen Sie den verdächtigen Zustand nur im Rahmen eines sicheren, genehmigten Verfahrens mit einem bekannten Referenzzustand. Der Prozessverantwortliche sollte festlegen, wie das Band vorbereitet oder geändert werden soll, und sicherstellen, dass der Test unter Einhaltung der geltenden Maschinensicherheitsvorschriften durchgeführt wird. Der Käufer muss den Maschinenbetrieb nicht leiten. Erfragen Sie das Ergebnis für vergleichbare Produktbereiche und vergleichen Sie es unter denselben Prüfbedingungen mit dem genehmigten Muster.
Wenn eine Änderung des Bandzustands zu einer Verbesserung der Oberflächenqualität führt, während andere Variablen konstant bleiben, stützt dies die Hypothese – beweist sie jedoch nicht allein. Bleibt das visuelle Ergebnis bestehen, sollten andere Variablen untersucht werden, wie beispielsweise die Kratzertiefe aus der vorherigen Bearbeitungsstufe, die Kontaktunterlage, Materialschwankungen, Verunreinigungen oder die nachgelagerte Polierung. Halten Sie fest, was geändert wurde, was unverändert blieb, was beobachtet wurde und was weiterhin unklar ist.
Der Vergleich sollte mindestens ein Produktmerkmal umfassen, dessen einheitliches Ausführen schwierig ist, wie beispielsweise eine enge Biegung, eine Verbindung oder einen Übergang. Beziehen Sie außerdem einen gewöhnlichen, sichtbaren Bereich mit ein. Dadurch wird verhindert, dass ein Lieferant seinen Erfolg nur an der einfachsten, ebenen Stelle demonstriert, während die Beanstandung des Käufers eine komplexere Stelle betrifft.
Welche Nachweise sollten Importeure von einem Lieferanten anfordern?
Ein prägnantes Nachweispaket kann aussagekräftiger sein als eine lange Schilderung. Fordern Sie die folgenden Unterlagen nur insoweit an, wie dies praktikabel und für das Produkt relevant ist:
- Teilenummer, Zeichnungsversion, Materialbeschreibung, Muster-ID und der genaue Ort des gemeldeten Vorkommens.
- Fotos des Defekts unter vereinbarten Lichtverhältnissen, mit Angabe der Ausrichtung und des Maßstabs; die Fotos dienen der Begutachtung, ersetzen jedoch nicht das physische Muster.
- Die Definition des Lieferanten für „Beladung“, „Verglasung“ oder „abgenutzten Zustand“ sowie die festgestellten Gründe für die Verwendung dieses Begriffs.
- Angaben zum Schleifmittel sowie, sofern verfügbar, Informationen zu Körnung oder Grobheit, gegebenenfalls mit Änderungshistorie, falls sich die Spezifikation des Bandes geändert hat.
- Die relevante Abfolge in der Endphase und welche Schritte beim Vergleich konstant gehalten wurden.
- Proben aus den Versuchs- und Vergleichsbedingungen, die so gekennzeichnet sind, dass sie nicht verwechselt werden können.
- Prüfverfahren, Prüfvorrichtung, Abnahmekriterien und die für die Entscheidung zuständige Person.
- Entscheidung über die Einlagerung von unfertigen oder fertigen Waren, sofern zutreffend und von den Parteien vereinbart.
- Korrekturmaßnahme, Wirksamkeitsprüfung, Verantwortlicher und Benachrichtigungsauslöser für jede genehmigte Prozessänderung.
Die Anforderung sollte verhältnismäßig bleiben. Ein Käufer benötigt möglicherweise einen übersichtlichen Mustervergleich und ein Änderungsprotokoll, nicht jedoch ein vollständiges Maschinenprogramm oder eine geschäftlich sensible Produktionsanleitung. Wenn es bei dem Problem um eine mögliche Verunreinigung von Edelstahloberflächen geht, sollten Lieferant und Käufer klären, ob eine gesonderte Reinigung oder Passivierung erforderlich ist. ASTM A380 beschreibt Verfahren zur Reinigung, Entzunderung und Passivierung von Edelstahlteilen und erläutert, dass Oberflächenverunreinigungen die normale Korrosionsbeständigkeit bei bestimmten Anwendungen beeinträchtigen können. Diese Referenz bedeutet nicht, dass jede kosmetische Riemenspur eine Passivierung erfordert; sie definiert vielmehr eine separate technische Grenze, die vom qualifizierten Verantwortlichen bewertet werden sollte.
Inwiefern wirken sich die Untersuchungen auf Kosten, Lieferzeiten und Nachbestellungen aus?
Das günstigste Stückpreisangebot spiegelt möglicherweise nicht den Aufwand wider, der erforderlich ist, um über verschiedene Chargen hinweg eine gleichbleibende Oberflächenqualität zu gewährleisten. Die Auswahl der Schleifbänder, die Kontrolle beim Austausch, die Halterung der Werkstücke, zusätzliches Polieren, die Prüfung, die Freigabe von Mustern und Nacharbeiten können sich alle auf die Prozesskosten auswirken. Der Einkäufer sollte einen Vergleich der Angebote verschiedener Lieferanten vermeiden, sofern die Abnahmekriterien und der Umfang der Oberflächenbearbeitung nicht aufeinander abgestimmt sind.
Geben Sie bei der Anforderung eines Angebots an, ob das Bauteil einen Bereich für die optische Prüfung aufweist, ob die Vorgaben an ein bereitgestelltes Muster gebunden sind, welche Nachweise für die Erstfreigabe erforderlich sind und wie Prozessänderungen gemeldet werden. Falls der Käufer nach dem Auftreten eines Fehlers zusätzliche Muster oder kontrollierte Vergleiche anfordert, klären Sie, ob diese Maßnahmen Teil des ursprünglichen Entwicklungsumfangs oder eine separat genehmigte Korrekturmaßnahme sind. Gehen Sie nicht davon aus, dass jedes Angebot eines Lieferanten denselben Umfang an Musterdokumentation enthält.
Bei Nachbestellungen sind die Identität des freigegebenen Musters und die für das Endergebnis relevanten Prozessparameter beizubehalten. Ein Ersatzschleifmittel, eine geänderte Reihenfolge, eine veränderte Teilegeometrie oder ein neuer Lieferant können je nach Risiko und der genehmigten Vereinbarung zur Änderungskontrolle eine Überprüfung erforderlich machen. Der Käufer sollte im Voraus festlegen, bei welchen Ereignissen eine Benachrichtigung erforderlich ist. Dies ist praktikabler, als zu verlangen, dass jede noch so geringfügige Anpassung in der Fertigung eskaliert wird, oder jede Änderung ohne Überprüfung durchzulassen.
Kostenoptimierung kann zudem eine übermäßige Kontrolle verhindern. Wenn der Endbereich nach der Montage verdeckt ist, sind für den Käufer möglicherweise nicht dieselben Anforderungen an das Erscheinungsbild erforderlich wie bei einer sichtbaren Schiene. Sind nur bestimmte Oberflächen sichtbar, sollten diese in der Zeichnung gekennzeichnet werden. Klar definierte Prüfbereiche reduzieren subjektive Streitigkeiten und lenken den Aufwand des Lieferanten auf die Bereiche, in denen der Endverbraucher tatsächlich einen Unterschied wahrnimmt.
Welche häufigen Fehler bei der Fehlerbehebung sollten Käufer vermeiden?
Erstens: Setzen Sie nicht jeden matten oder streifigen Bereich mit einer Bandverglasung gleich. Beschreiben Sie die Stelle, die Ausrichtung und das Wiederholungsmuster und fordern Sie anschließend Belege an. Zweitens: Gehen Sie nicht davon aus, dass der Einbau eines neuen Bandes automatisch die richtige dauerhafte Maßnahme ist; dies kann zwar ein nützlicher Vergleich sein, löst jedoch möglicherweise kein Problem hinsichtlich Geometrie, Abfolge oder Verunreinigungen. Drittens: Vergleichen Sie keine Fotos, die unter unterschiedlichen Lichtverhältnissen oder aus unterschiedlichen Blickwinkeln aufgenommen wurden, und bezeichnen Sie das Ergebnis nicht als kontrollierten Versuch.
Vermeiden Sie es, eine bestimmte Schleifmittelmarke oder Körnung allein deshalb vorzugeben, weil diese in einem akzeptablen Muster vorkam – es sei denn, das Programm erfordert diese Kontrolle tatsächlich und hat den Kompromiss validiert. Zu präskriptive Formulierungen in der Beschaffungsspezifikation können den Lieferanten an einen Prozess binden, ohne das Endergebnis zu garantieren. Eine leistungsbasierte Vereinbarung über Muster und Änderungskontrolle ist oft flexibler, während ein bestimmtes Schleifmittel dennoch erfasst werden kann, wenn es die Konsistenz wesentlich beeinflusst.
Verwenden Sie nicht die Angabe des Lieferanten zur Grundursache als Abnahmekriterium. Für den Käufer ist letztlich entscheidend, dass das Produkt dem vereinbarten Muster und den funktionalen Anforderungen entspricht; sollte dies nicht der Fall sein, muss eine glaubwürdige Korrekturmaßnahme erfolgen. Bitten Sie keinen unqualifizierten Prüfer, Rückschlüsse auf die Korrosionsbeständigkeit von Edelstahl allein anhand des äußeren Erscheinungsbildes zu ziehen. Oberflächenbeschaffenheit, Verunreinigungen und Korrosionsverhalten sind zwar miteinander verbundene, aber dennoch unterschiedliche Aspekte.
Akzeptieren Sie schließlich ein überarbeitetes Muster nicht stillschweigend als neues Referenzmuster. Halten Sie fest, ob das Muster genehmigt, unter Vorbehalt genehmigt oder abgelehnt wurde; benennen Sie Abweichungen und offene Fragen; und dokumentieren Sie die Entscheidung zusammen mit der entsprechenden Zeichnung und der Musterüberarbeitung. Eine klare Entscheidung verhindert, dass bei einer späteren Nachbestellung dieselbe Diskussion erneut aufkommt.
Checkliste für den Käufer: Vergleich zwischen Schleifband-Beladung bei Verglasungen und abgenutzten Edelstahl-Schleifkörnern
Bevor sie eine Lieferantenprüfung genehmigen, können Einkäufer diese übersichtliche Checkliste nutzen:
- Beschreiben Sie das sichtbare Symptom, ohne eine Ursache zu nennen.
- Geben Sie das Produkt, die Zeichnungsversion, das Material, das Muster und die genaue Oberfläche an.
- Mit einer rückverfolgbaren physikalischen Referenz unter vereinbarten Prüfbedingungen vergleichen.
- Bitten Sie den Lieferanten, seine Terminologie zum Zustand der Förderbänder sowie die entsprechenden Nachweise zu definieren.
- Erfassen Sie die Identifikationsdaten des Förderbandes und relevante Prozessänderungen, ohne dabei unnötige proprietäre Details abzufragen.
- Halten Sie andere praktische Variablen während des Vergleichs konstant und ermitteln Sie diejenigen, die nicht kontrolliert werden konnten.
- Prüfen Sie repräsentative Biegungen, Schweißnähte, Übergänge und sichtbare Oberflächen – nicht nur ein flaches Prüfstück.
- Vereinbarung über die Zuständigkeiten für Eindämmungsmaßnahmen, Korrekturmaßnahmen, Wirksamkeitsüberprüfung und Änderungsmitteilungen.
- Bewahren Sie die Originalmuster und die freigegebenen Muster so auf, dass sie für spätere Nachbestellungen leicht zu identifizieren sind.
Bei einem OEM- oder Eigenmarkenprogramm macht dieser Prozess die Wahl zwischen Schleifbändern mit Glasur und abgenutzten Edelstahl-Schleifkörnern zu einer praktischen Frage der Lieferantenqualität und nicht zu einer endlosen Suche nach dem “richtigen” Schleifmittel. Er hilft dem Einkäufer dabei, ein sichtbares Oberflächenbild mit Nachweisen, der Identifizierung von Mustern und kontrollierten Änderungen in Verbindung zu bringen, während Entscheidungen bezüglich Maschinenbetrieb und Sicherheit dem qualifizierten Hersteller überlassen bleiben.
Häufig gestellte Fragen
Kann ein Foto die Beladung eines Schleifbandes bestätigen?
In der Regel nicht allein. Ein Foto kann zwar ein Symptom zeigen, doch um eine Ursache zu belegen, sind der Zustand des Riemens, die Prozesshistorie und ein kontrollierter Vergleich erforderlich.
Führt abgenutztes Schleifmittel immer zu einer raueren Oberfläche?
Dies gilt nicht als allgemeingültige Regel. Das Ergebnis hängt von der Beschaffenheit des Schleifmittels, den Einsatzbedingungen, dem Druck, der Unterlage, dem Material, der Geometrie und den nachfolgenden Bearbeitungsschritten ab. Bitte überprüfen Sie dies anhand repräsentativer Proben.
Sollte ein Importeur einen festgelegten Wert für die Lebensdauer des Riemens verlangen?
Nur wenn der Prozessverantwortliche eine sinnvolle Kontrollmaßnahme festlegen und validieren kann. Andernfalls ist sich mit dem Lieferanten über einen beobachtbaren Zustand bzw. einen Auslöser für eine Änderung zu einigen und die Produktleistung anhand der genehmigten Referenz zu überprüfen.
Ist das dasselbe Thema wie die Auswahl einer Schleifmittelreihe aus Edelstahl?
Nein. Bei der Auswahl der Schleifmittelsequenz geht es um den Endbearbeitungsprozess; die Belastung des Bandes oder das Glanzbild im Vergleich zu abgenutzten Schleifmitteln betrifft hingegen eine mögliche Veränderung des Zustands des Schleifmittels. Beides kann das Ergebnis beeinflussen, doch die Fragestellung der Untersuchung ist eine andere.
Ist ein optischer Oberflächenfehler ein Hinweis auf ein Korrosionsproblem?
Nein. Das äußere Erscheinungsbild sagt nichts über das Korrosionsverhalten aus. Wenn es um Verunreinigungen oder Korrosionsbeständigkeit geht, sind die Einwirkbedingungen, das Material und die entsprechende technische Bewertung separat zu definieren.
Koitor ist ein Hersteller von maßgefertigten Metallbeschlägen für Badezimmer und Aufbewahrungslösungen im Haushalt mit bewährter Kompetenz im Bereich Schleifen und Polieren. Bitte senden Sie uns die Zeichnung oder ein physisches Muster, Angaben zur gewünschten Oberflächenbeschaffenheit, ein Referenzmuster sowie die von Ihnen benötigten Lieferantenunterlagen. Sehen Sie sich die Überblick über die OEM-Fertigung oder Kontaktieren Sie Koitor um eine produktspezifische Frage zur Beschaffung zu besprechen. Die genauen Angaben zu Schleifmitteln, Ausrüstung, Prüfverfahren und Abnahmekriterien für die Oberflächenbeschaffenheit müssen für jedes Projekt bestätigt werden.
Technische Hinweise: Produktinformationen zu 3M-Gewebebändern für Anwendungen mit Edelstahl und ASTM A380 – Referenz für Reinigung, Entzunderung und Passivierung. Überprüfen Sie den aktuellen Lieferanten und die Standardunterlagen für das jeweilige Material und Projekt.
Erörterung der Freigabe einer Edelstahl-Oberfläche
Stellen Sie die Produktzeichnung, die Musterreferenz, den sichtbaren Mangel und die für eine gezielte Prüfung erforderlichen Nachweise des Lieferanten zur Verfügung.
OEM / EIGENE MARKE
Verwandeln Sie diesen Beschaffungsleitfaden in ein Produktdossier
Teilen Sie uns Ihr Zielprodukt, die Größe, die Oberflächenausführung, die Bestellmenge und Ihre Verpackungsanforderungen mit. Ihr Team erhält vor der Angebotserstellung eine praxisorientierte Prüfung der Herstellbarkeit.


 English
 Español
 Português
 Français
 Deutsch
 العربية