
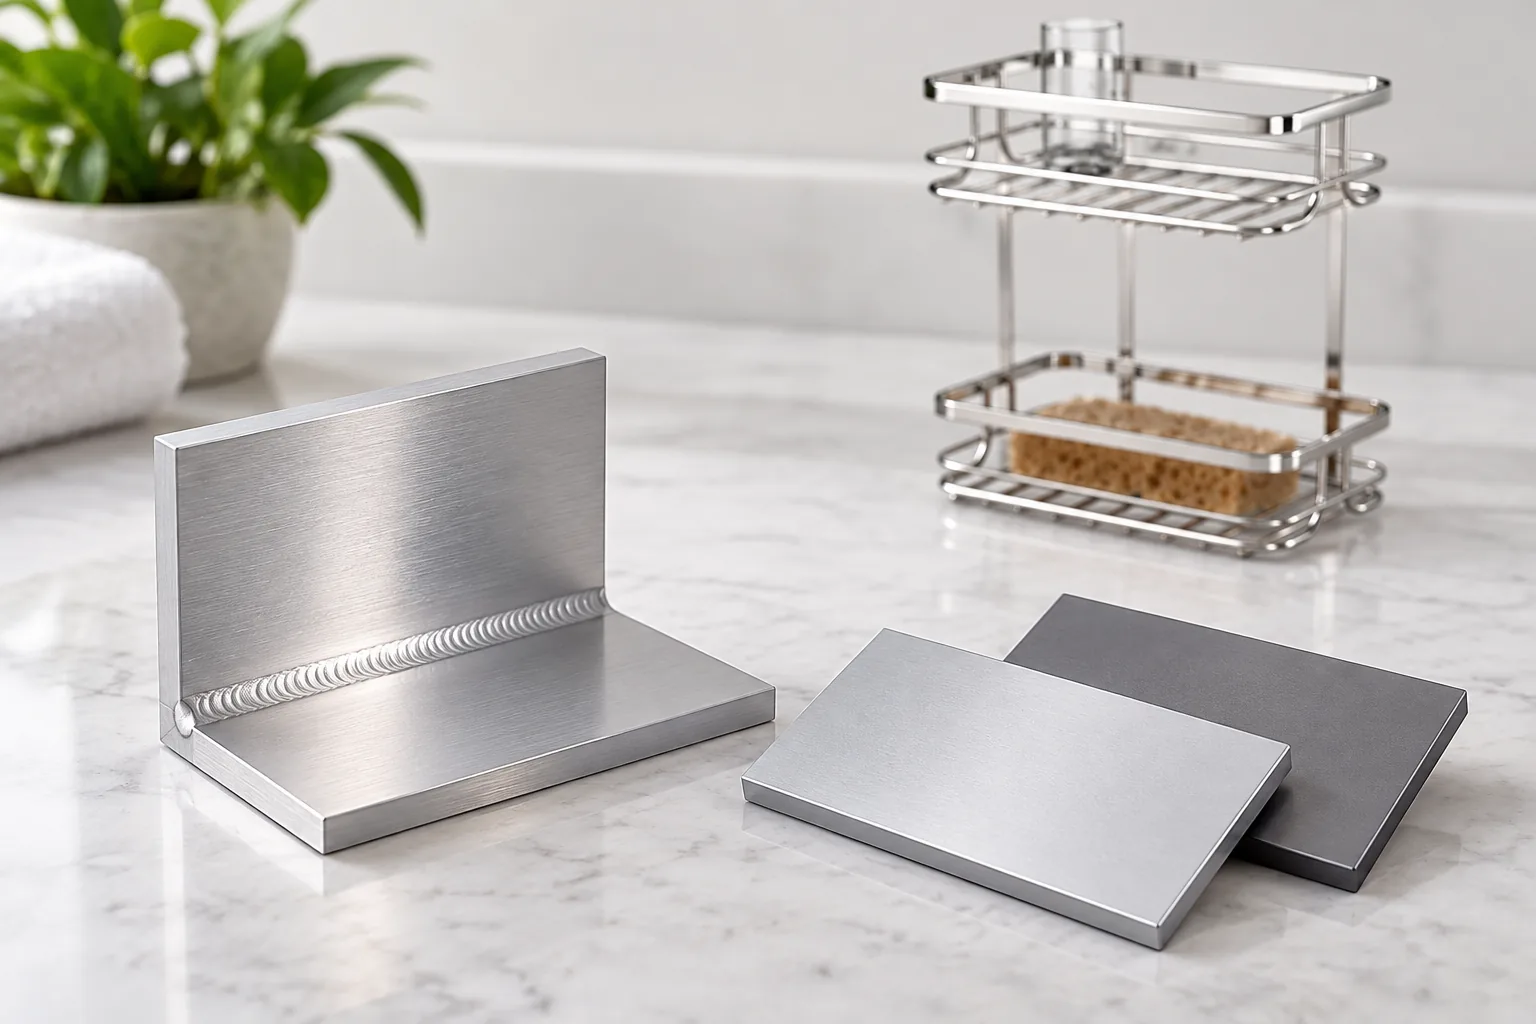
En el caso de la decoloración de la soldadura de una aleación anodizada debido a la incompatibilidad del metal de aportación en una estructura de aluminio soldada, los compradores deben aprobar conjuntamente la aleación base, el metal de aportación, el procedimiento de soldadura, la preparación de la superficie y el acabado posterior a la soldadura. Una zona de soldadura que presente un aspecto diferente tras el anodizado puede deberse a diferencias en la composición química del metal de aportación y del metal base, a efectos térmicos locales o a la preparación de la superficie; no tiene por qué tratarse necesariamente de un defecto que pueda corregirse únicamente mediante esmerilado. Las especificaciones del comprador deben definir los requisitos aceptables en cuanto a aspecto y funcionalidad, y posteriormente verificarlos en una muestra representativa de la soldadura.
Este artículo es una guía complementaria sobre el abastecimiento de componentes de aluminio. No implica que las cestas de alambre de acero inoxidable de Koitor sean de aluminio, estén anodizadas o estén fabricadas con material de aportación de aluminio para soldadura. Koitor puede aclarar dudas relevantes sobre la compra de productos de fabricación metálica, pero un proveedor cualificado en soldadura y anodizado de aluminio debe confirmar la aleación específica, el material de aportación, el proceso y las prestaciones. La combinación de colores es solo uno de los factores a tener en cuenta; la resistencia, el agrietamiento, la corrosión, la temperatura de servicio y otras condiciones de diseño también deben influir en la selección del material de aportación.
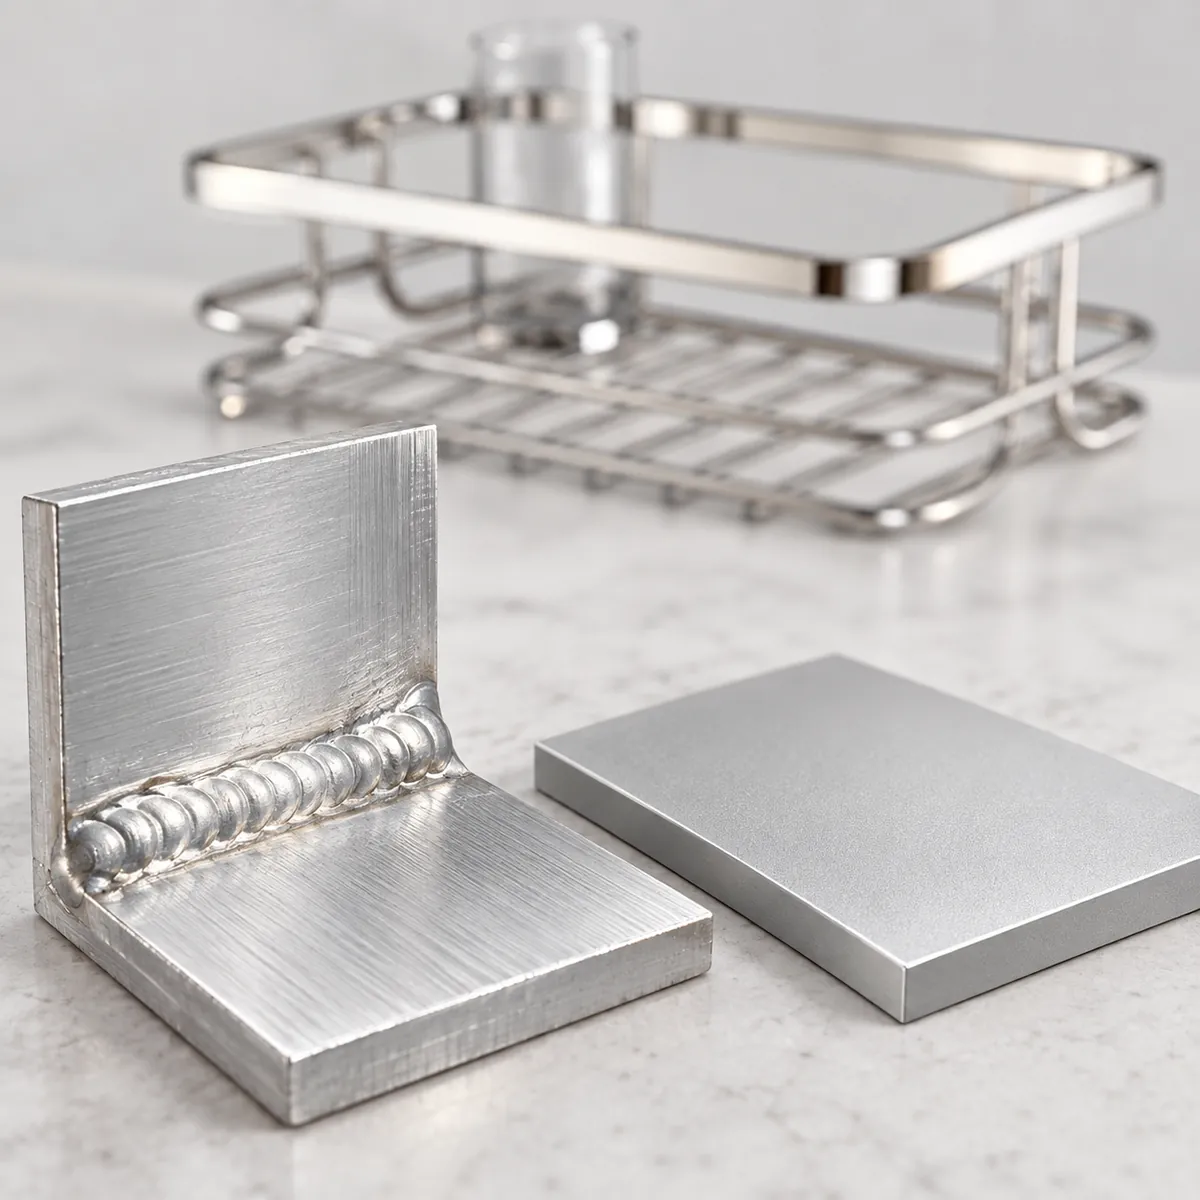
¿Por qué la soldadura puede tener un aspecto diferente tras el anodizado?
La respuesta al anodizado depende, en parte, de la aleación de aluminio y del estado de su superficie. Un conjunto soldado puede incluir el material base, el metal de soldadura procedente de una aleación de relleno y una zona afectada por el calor cuyas propiedades se han visto alteradas por el calor de la soldadura. El proceso de anodizado trata estas zonas de forma conjunta, pero sus diferencias metalúrgicas y superficiales pueden producir variaciones visibles en el tono. Las directrices del sector elaboradas por el Aluminum Anodizers Council señalan que la composición metalúrgica del alambre de aportación y los cambios inducidos por el calor cerca de una soldadura pueden contribuir a la aparición de halos o “fantasmas” tras el anodizado.
Las referencias sobre la selección de materiales de aportación también describen cómo determinadas combinaciones de material de aportación y metal base pueden producir un color diferente tras el anodizado. Hobart Brothers, por ejemplo, explica el contraste que puede producirse en algunos materiales base de la serie 6xxx unidos con material de aportación de la serie 4xxx y sometidos a anodizado tras la soldadura. Ese ejemplo no es una regla universal válida para todas las aleaciones, geometrías o procesos. Demuestra por qué el comprador necesita conocer las denominaciones concretas del material y del metal de aportación, en lugar de basarse en una etiqueta genérica como “soporte de aluminio”.”
El aspecto también depende del proceso de anodizado elegido, la aleación y el estado de temple, el pretratamiento mecánico o químico, la textura de la superficie y el método de coloración. Es posible que dos piezas que compartan un nombre de color nominal no coincidan visualmente si difieren en la aleación, la soldadura, el método de acabado o el lote. Por lo tanto, el término «descoloración de la soldadura de la aleación anodizada por incompatibilidad del material de aportación» debería dar lugar a una revisión de la configuración, y no a la suposición de que un determinado material de aportación o una operación posterior a la soldadura sea siempre la solución.
Distinguir el aspecto de la integridad de la soldadura
Una diferencia visible en el tono puede suponer un problema estético, pero el comprador no debe considerarla como una evaluación completa de la calidad de la soldadura. Por el contrario, una soldadura anodizada visualmente uniforme no garantiza que la unión cumpla los requisitos de resistencia o durabilidad. Acuerde criterios de aceptación independientes para la geometría e integridad de la soldadura, el aspecto anodizado y cualquier requisito de rendimiento funcional necesario para el bastidor acabado. Cada criterio debe ir acompañado de pruebas adecuadas por parte del proveedor responsable.
No pidas al encargado del acabado que elimine más material hasta que el responsable del diseño y de la soldadura evalúen el efecto. El esmerilado o el pulido pueden alterar el perfil de la junta y pueden reducir el espesor de la sección o alterar la geometría prevista. El Consejo de Anodizadores de Aluminio advierte de que esmerilar una soldadura para ocultar diferencias estéticas no resuelve la variación metalúrgica subyacente del color y puede reducir la integridad mecánica. Si el acabado mecánico forma parte del procedimiento aprobado, especifique su alcance y verifíquelo en el diseño real.
| Posible causa o variable | Lo que el comprador debe comprobar | Documentación que hay que solicitar | Límites de las pruebas |
|---|---|---|---|
| Aleación base y estado de temple | Aleación y temple exactos para cada componente ensamblado y proveedor homologado | Identificación del material vinculada a la revisión de la pieza o al lote | Una descripción genérica como “aluminio” no permite predecir el aspecto ni la idoneidad para la soldadura. |
| Metal de aportación | Clasificación de los excipientes, proveedores y normas de sustitución autorizadas | Registro de soldadura o declaración de proceso controlado; pieza soldada de muestra | Las recomendaciones sobre el color no prevalecen sobre los requisitos estructurales ni de servicios. |
| Calor de soldadura y geometría | Diseño de la junta, ubicación de la soldadura, estado del cordón y secuencia de proceso correspondiente | Piezas soldadas representativas y criterios visuales y funcionales acordados | Una sola muestra no basta para determinar el rendimiento en el marco de cambios en los procesos no aprobados. |
| Anodizado y pretratamiento | Tipo de acabado, preparación de la superficie, color esperado y controles de lote | Documentación sobre el proceso y las especificaciones del acabador, así como la muestra identificada destinada a la producción | Una muestra de color por sí sola no es suficiente para certificar un conjunto soldado. |
Especifica los materiales y el orden antes de realizar el muestreo
Comience por el plano del producto y una lista clara de materiales. Identifique cada componente de aluminio, su aleación y estado de temple (si se conoce), la ubicación de las uniones y qué superficies quedarán visibles en el producto acabado. Pida al proveedor de servicios de soldadura que identifique el material de aportación propuesto y los criterios en los que se basa su selección. El proveedor debe tener en cuenta todos los requisitos de funcionamiento, no solo el aspecto tras el anodizado. Si un proveedor propone un sustituto, solicite su justificación técnica y compruebe si afecta a la resistencia, la ductilidad, la sensibilidad al agrietamiento, el comportamiento frente a la corrosión o la temperatura de servicio.
Registra la secuencia de fabricación: corte o conformado, preparación de la superficie, soldadura, cualquier acabado mecánico, limpieza, anodizado e inspección final. Un cambio en el pedido o en la preparación puede afectar a la superficie que se presenta al anodizador. Mantenga la ruta aprobada vinculada a la revisión de la pieza y a la muestra. Si varios proveedores llevan a cabo los pasos, aclare quién es el responsable de los registros de materiales, quién controla las sustituciones de materiales de relleno y quién verifica el aspecto final.
En la fase de solicitud de presupuesto, pide a los proveedores que distingan entre los datos confirmados y las suposiciones. Si en el plano solo figura “aluminio”, solicita al responsable del diseño que especifique la aleación y el estado de temple, en lugar de permitir que el fabricante elija un sustituto que le resulte conveniente. Si aún no se ha fijado la designación del material de aportación, pida al proveedor de soldadura que proponga una opción homologada e identifique qué información de diseño o de servicio se necesita para seleccionarla. Si el proveedor de anodizado no ha revisado la muestra soldada, indique que el aspecto del acabado queda sujeto a la aprobación de la muestra. De este modo, el presupuesto resulta útil sin dar a entender que todas las decisiones técnicas están ya zanjadas.
Para la revisión de la discrepancia entre la aleación base y el material de aportación en la decoloración de la soldadura tras el anodizado, se debe incluir suficiente información sobre la muestra para poder reproducir el aspecto observado: identificar la aleación base y el material de aportación, el proceso de soldadura y los parámetros pertinentes controlados por el proveedor, la preparación de la superficie, el tipo de anodizado y la ruta de color, así como el lote de la muestra. Los compradores no tienen por qué prescribir parámetros de proceso propios sin una base técnica, pero deben pedir a los proveedores que registren la ruta aprobada y les notifiquen cualquier cambio que afecte al resultado.
Cómo establecer un objetivo de apariencia útil
“La indicación ”igualar el color anodizado» suele ser demasiado imprecisa para un producto soldado. Hay que determinar si la zona de soldadura debe ser visualmente uniforme con el material adyacente, si se acepta un halo limitado y qué ángulos de visión o condiciones de iluminación son relevantes para el producto del comprador. Acuerde con el anodizador y el propietario del producto la distancia visual, la iluminación, la orientación de la muestra, la referencia de comparación y el rango aceptable. Cuando la marca necesite una apariencia uniforme, establezca una muestra maestra física o una muestra de rango documentada, en lugar de basarse en una imagen sin calibrar.
Inspecciona el componente completamente montado tal y como lo ven los clientes. Una probeta de soldadura independiente puede resultar útil para comparar opciones de proceso, pero no puede representar plenamente la geometría del bastidor, la preparación de la superficie, la ubicación de la soldadura ni el contexto visual de los componentes adyacentes. Utilice una muestra representativa de la producción que contenga longitudes de unión, esquinas y caras visibles representativas. Anote cualquier limitación en la que la muestra no represente el diseño completo.
Al comparar muestras de proveedores, mantén las condiciones de observación uniformes y anota la identificación de cada muestra antes de colocarlas una al lado de la otra. Evita comparar una pieza recién limpiada con otra que haya sido manipulada u oxidada, o evaluar una muestra bajo luz directa y otra en la sombra. Si varios revisores evalúan el aspecto, acordad cómo se resolverán las discrepancias y quién tiene la autoridad final para la aceptación. El resultado debe ser un rango aceptable documentado vinculado a una muestra identificada, no una indicación vaga como “hazlo más brillante”. Si se conserva una muestra física de referencia, protégela de posibles daños y etiquétala con la fecha de revisión y aprobación para que siga siendo una referencia útil.
Si el aspecto anodizado varía intencionadamente según la aleación o la unión, hay que documentar esa elección de diseño. Un contraste controlado puede ser aceptable; una variación inexplicable de un lote a otro, quizá no. No se trata de exigir un aspecto idéntico en todas las combinaciones posibles de aleaciones, sino de ajustar las expectativas del comprador a lo que el proceso homologado puede demostrar de forma fiable.
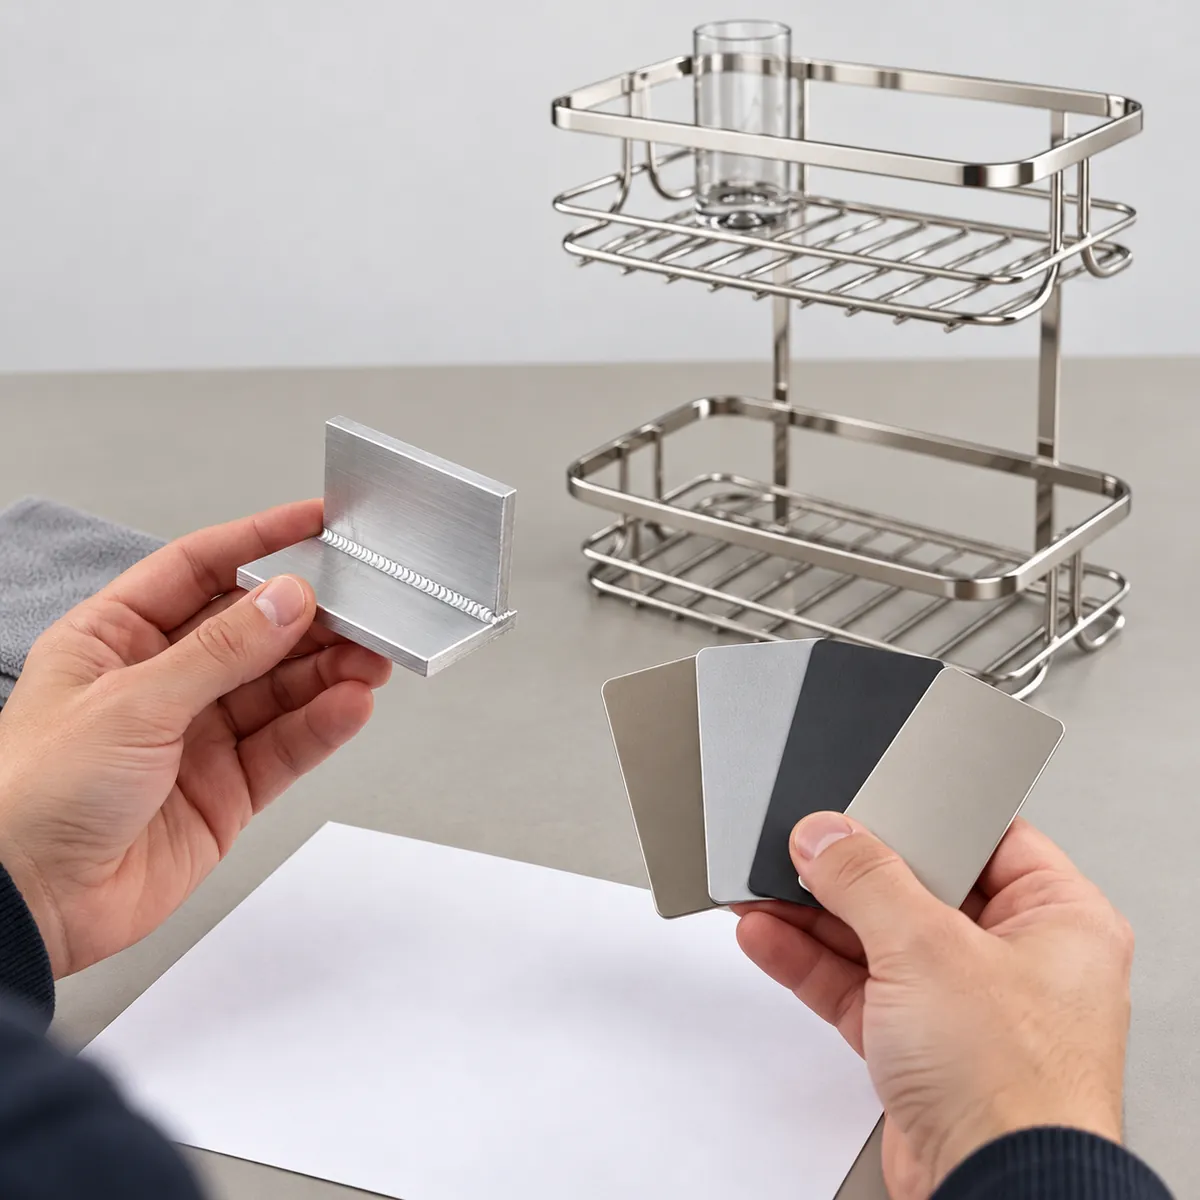
Aprobar una muestra destinada a la producción y controlar los cambios
Antes de iniciar la producción en serie, revisa una muestra elaborada con los materiales y la secuencia de producción propuestos. Anota las revisiones de los componentes y los planos, la identificación de los proveedores, las designaciones de los materiales y los rellenos, las especificaciones de acabado, la preparación de la superficie, la identificación de la muestra y las observaciones de la inspección. Conserve las fotografías como documentación de apoyo, no como sustituto de la identificación de la muestra ni de un método visual acordado. Si surge un problema crítico relacionado con el aspecto, conserve la pieza y su documentación antes de proceder a su reelaboración, de modo que los proveedores puedan examinar su estado original.
Defina los factores desencadenantes de cambios en los documentos de compra y de calidad. Estos pueden incluir un cambio en la aleación base o el estado de temple, la clasificación o el origen del material de aportación, el diseño de la unión, el proceso de soldadura, la preparación de la superficie, el anodizador, el tipo de acabado, la gama de colores o una revisión significativa del proceso. La lista de factores desencadenantes debe adaptarse al riesgo del producto. Un cambio notificado no implica automáticamente el rechazo; significa que el comprador puede determinar si es necesaria una nueva muestra o prueba.
En el caso de las cadenas de suministro distribuidas, incluya la configuración aprobada en la orden de compra o en sus anexos controlados. Asegúrese de que el personal encargado de la inspección de recepción tenga acceso a la revisión correcta y sepa qué debe registrar si se detecta una discrepancia visible. Si el hardware se envía como un kit o un conjunto montado, indique si pueden mezclarse piezas procedentes de lotes de anodizado distintos. De este modo, el comprador podrá decidir si procede la segregación de lotes o una revisión adicional del aspecto. Estos controles son especialmente importantes cuando una marca propia espera un acabado uniforme en todas las piezas que comparten un marco visible.
En el caso de pedidos repetidos, compárese el resultado con la referencia aprobada utilizando las mismas condiciones de observación y compruebe que los registros del proceso coincidan con la configuración autorizada. Cuando se detecte una discrepancia, separe las observaciones de las hipótesis: documente dónde cambia el tono, si sigue el metal de soldadura o la zona afectada por el calor, y si el material base circundante también presenta diferencias. A continuación, solicite una investigación al proveedor en lugar de prescribir una solución antes de que se haya determinado la causa.
Errores habituales de los compradores
- Elegir el relleno únicamente por el color: La idoneidad de la soldadura depende de la aleación base y de las condiciones de funcionamiento, así como de su aspecto.
- Suponiendo que todo el aluminio anodizado sea visualmente idéntico: La aleación, el temple, la textura de la superficie y el proceso de coloración pueden modificar el aspecto.
- Lijar el reborde para eliminar el halo: Un rectificado adicional puede afectar a la integridad de la unión y es posible que no elimine la diferencia de color metalúrgica.
- Aprobación de un cupón como producto completo: verificar un componente soldado representativo y su montaje visible.
- Utilizando un nombre genérico de color como criterio: Acordar con el proveedor una referencia, un método de inspección y un rango aceptable.
- Cambiar la impresora de alimentación o la de acabado sin previo aviso: mantener bajo control la configuración aprobada del material o del proceso.
Lista de comprobación para compradores y preguntas frecuentes
¿Una soldadura más oscura siempre significa que el material de aportación no es el adecuado?
No. La composición química del material de aportación es uno de los posibles factores que influyen, pero el material afectado por el calor, la aleación, el pretratamiento, el proceso de acabado y el estado de la superficie también pueden influir en el aspecto. Pide a los proveedores de soldadura y anodizado que examinen la muestra identificada.
¿Se puede especificar el material de aportación 5356 para todas las soldaduras de aluminio que vayan a someterse a un proceso de anodizado?
No. La selección del material de aportación debe tener en cuenta la aleación base, el diseño de la unión, los requisitos mecánicos, la temperatura de servicio, el riesgo de agrietamiento y otras condiciones relevantes. Las directrices del fabricante constituyen un punto de partida para el ingeniero de soldadura cualificado, no una instrucción universal para el comprador.
¿El pulido o el esmerilado siempre consiguen que la soldadura anodizada pase desapercibida?
No. El acabado mecánico puede alterar la textura y la geometría, y no elimina necesariamente las diferencias provocadas por el metal de soldadura o la zona afectada por el calor. Se debe aprobar cualquier método de acabado sobre una muestra representativa.
¿Qué debe solicitar un importador antes de dar el visto bueno a la presentación?
Solicita los materiales base y los rellenos identificados, el proceso de anodizado y preparación acordado, una muestra representativa de la producción, una referencia visual definida y las condiciones de inspección, así como las normas escritas de notificación de cambios. Mantén separada la aceptación estructural de la aprobación del aspecto.
Referencias: El Preguntas frecuentes del Consejo de Anodizadores de Aluminio analiza las diferencias de tono en la zona de soldadura y ofrece consejos sobre el esmerilado; Guía sobre metales de aportación de Hobart Brothers explica por qué las combinaciones de base y relleno pueden presentar un aspecto diferente tras el anodizado; su Guía para la elección de rellenos identifica otros factores técnicos que deben tenerse en cuenta. Consulte las directrices vigentes específicas para cada producto con proveedores cualificados.
Revisar las especificaciones del acabado del aluminio soldado
Comparta el plano o la muestra, la información sobre el material y el relleno, el aspecto deseado y el proceso de acabado propuesto para mantener una conversación con el fabricante de equipo original (OEM) específica para el proyecto. Esta guía para compradores adjunta no implica que Koitor suministre actualmente estanterías de aluminio anodizado.
OEM / MARCA BLANCA
Convierte esta guía de abastecimiento en un resumen del producto
Indícanos el producto que deseas, el tamaño, el acabado, la cantidad del pedido y los requisitos de embalaje. Tu equipo recibirá un análisis práctico de la viabilidad de fabricación antes de recibir el presupuesto.


 English
 Español
 Português
 Français
 Deutsch
 العربية