
Recubrimiento en polvo para cuartos de baño húmedos que no se oxida: controles de pretratamiento, estrategia de espesor de película seca (DFT), mitigación del efecto jaula de Faraday e ingeniería de envasado
Resumen ejecutivo
Los cuartos de baño húmedos no “ponen a prueba” el recubrimiento en polvo, sino que sacan a relucir su punto más débil. Si el pretratamiento es irregular, si el espesor de la capa seca (DFT) no se ha diseñado y medido correctamente, o si los huecos de la jaula de Faraday se dejan con un espesor insuficiente, en la práctica se notará rápidamente: ampollas al cabo de unas semanas, manchas y óxido que se extiende desde pequeñas astillas, y delaminación alrededor de las soldaduras y las esquinas. La forma más fiable de reducir las devoluciones es considerar el recubrimiento en polvo como un sistema de control de la corrosión, no como una simple elección de color.
Esta guía está dirigida a los equipos de compras y de producto que se encargan de la adquisición de cestas de alambre, organizadores de ducha, toalleros y otros accesorios de almacenamiento para el cuarto de baño. Traduce los conocimientos científicos sobre recubrimientos en requisitos aplicables a los proveedores: un marco de decisión sobre el pretratamiento para cuartos de baño húmedos, una estrategia de espesor de recubrimiento seco (DFT) diseñada con un plan de medición, medidas de mitigación del efecto jaula de Faraday junto con métodos de verificación, un análisis de modos de fallo (FMEA) que puede utilizarse en auditorías y normas de ingeniería de embalaje (incluidas la relación de apilamiento, la estrategia de embalaje en cajas de cartón y los controles para evitar daños durante el transporte) que evitan que el recubrimiento sufra daños antes incluso de que los productos lleguen al consumidor.
Conclusión para los compradores:“El rendimiento ”sin óxido» se consigue mediante controles repetibles del proceso. Su solicitud de presupuesto o orden de compra debe definir: (1) los requisitos mínimos de pretratamiento y su supervisión; (2) los intervalos de espesor de recubrimiento seco (DFT) y los puntos de medición; (3) la verificación de la cobertura de la zona de Faraday; y (4) una ingeniería de embalaje que evite la abrasión y las astillas durante el transporte.
Contexto de mercado: Por qué los cuartos de baño se comportan como un entorno de corrosión “interior agresivo”
Los cuartos de baño se encuentran técnicamente en el interior, pero el patrón de exposición se asemeja al de una cámara de condensación repetitiva: episodios de vapor caliente (duchas) seguidos de enfriamiento, formación de gotitas de agua y secado lento. Si a esto le sumamos jabones, tensioactivos, depósitos minerales y productos químicos de limpieza agresivos utilizados de forma intermitente, obtenemos un acelerador del deterioro para cualquier punto débil del recubrimiento. Los productos de alambre son especialmente vulnerables porque su geometría crea zonas de acumulación de humedad en las uniones y los huecos, y porque su embalaje suele basarse en el apilamiento, lo que introduce un riesgo de abrasión antes incluso de su instalación.
En 2025, las expectativas de los consumidores en materia de organización del hogar siguen alejándose del “plástico desechable” para orientarse hacia los sistemas de almacenamiento metálicos de larga duración, lo que modifica el nivel de tolerancia ante los defectos. Una sola mancha de óxido se interpreta como falta de higiene, materiales poco seguros o una fabricación de baja calidad. Esto hace que la durabilidad del recubrimiento sea un factor determinante directo de la tasa de devoluciones, la valoración y el rendimiento del canal de distribución, y no solo una cuestión estética.
Si tu programa incluye sistemas de montaje sin taladrar (adhesivos, ventosas, sistemas híbridos), la exposición en el cuarto de baño se vuelve aún más compleja, ya que la humedad atrapada, el deslizamiento del adhesivo y los residuos de productos de limpieza alrededor de las almohadillas de montaje pueden concentrar la tensión corrosiva. Véase Fiabilidad en el montaje de los sistemas de almacenamiento para el baño sin necesidad de taladrarpara un marco complementario de fiabilidad y plan de pruebas.
Ciencia de los materiales: la elección del sustrato modifica los requisitos del sistema de recubrimiento
Alambre de acero al carbono (el más habitual, con mayor sensibilidad)
El alambre de acero al carbono es muy utilizado porque es maleable, soldable y rentable. Sin embargo, es implacable: en cuanto un defecto deja al descubierto el acero —incluso una microgrieta—, comienza la corrosión. En los cuartos de baño, la corrosión puede propagarse bajo el borde de un recubrimiento (corrosión por arrastre), especialmente si el pretratamiento es deficiente o si la capa de recubrimiento en las cavidades es delgada. Los puntos de inicio más comunes son los mismos en todas las fábricas:
- Núcleos de soldadura / zonas afectadas por el calor:Los óxidos, las transiciones geométricas y la retención de impurezas aumentan el riesgo.
- Grietas en las intersecciones de los alambres:El agua y los residuos permanecen en la superficie, lo que provoca corrosión localizada bajo la película protectora.
- Bordes y esquinas interiores:Película fina tipo jaula de Faraday, además de un mayor riesgo de astillamiento mecánico.
- Marcas de colgado o de contacto:una película delgada o ausente si no se diseña adecuadamente la estrategia de trasiego.
Sustratos de acero inoxidable (SS201 frente a SS304) bajo un recubrimiento
Los sustratos de acero inoxidable reducen el riesgo de que se produzca “óxido descontrolado” si se rompe la película protectora. Sin embargo, el recubrimiento en polvo sobre acero inoxidable puede fallar debido a problemas de adherencia, curado o contaminación. Las implicaciones en materia de aprovisionamiento son prácticas: el acero inoxidable 304 suele seleccionarse por su mayor resistencia a la corrosión (especialmente en regiones costeras ricas en cloruro o en regímenes de limpieza agresivos), mientras que el acero inoxidable 201 puede ser una opción viable para entornos más secos o programas en los que el coste es un factor determinante, siempre que se ajuste la especificación a la clase de exposición. Para una comparación orientada al abastecimiento, véase Acero inoxidable SS304 frente a SS201 para el almacenamiento doméstico.
Independientemente del sustrato, la geometría del alambre sigue siendo determinante para los resultados. Un material de alta calidad no salvará un rebaje de Faraday muy delgado; en cambio, un buen sistema de recubrimiento con un pretratamiento estable, un espesor de película seca (DFT) diseñado ad hoc y un control de los daños durante el embalaje puede hacer que los sustratos económicos ofrezcan un rendimiento sorprendentemente bueno.
Mapa del sistema de fabricación: dónde se originan los fallos en los cuartos de baño
La mayoría de los productos de almacenamiento de alambre para el cuarto de baño siguen un proceso predecible: conformado del alambre, soldadura, limpieza, pretratamiento, aplicación de pintura en polvo, curado, inspección y embalaje. En el ámbito de las compras, el error consiste en dar por sentado que cada paso es “estándar”. En realidad, la variabilidad dentro de cada paso es la que determina si el producto resiste la humedad del cuarto de baño.
Si tu proveedor aplica un control más estricto del proceso de conformado (soportes, plegado CNC, radios uniformes), normalmente se obtienen menos transiciones bruscas y una cobertura más uniforme en las esquinas, lo que reduce el riesgo de que se produzcan zonas delgadas y astillas. Para más información sobre la capacidad del proceso, consulta Conformado de alambre por CNC frente al conformado manual (norma de cero defectos).
Enmarcado de la contratación pública:No estás comprando un “recubrimiento en polvo”. Lo que está comprando es una secuencia controlada: (1) limpieza de la superficie, (2) calidad del recubrimiento de conversión, (3) limpieza del enjuague, (4) rigor en el secado, (5) uniformidad de la deposición electrostática, (6) confirmación del curado y (7) un embalaje que evite daños.
Pretratamiento para cuartos de baño con humedad: controles y marco de decisión
El pretratamiento es la base. Una capa de pintura en polvo sobre acero mal preparado es una capa estética de corta duración; una capa de pintura en polvo sobre una superficie estable con recubrimiento de conversión puede constituir una barrera duradera contra la corrosión. El departamento de compras debe especificar el pretratamiento según la clase de exposición y exigir pruebas de su control, no solo la afirmación de que “realizamos el pretratamiento”.”
Paso 1: Definir la clase de exposición (la realidad del cuarto de baño, no el marketing)
Crea una clasificación de exposición sencilla en tu solicitud de presupuesto. Así evitarás especificar en exceso cada programa y no especificar lo suficiente los que realmente importan.
| Clase de exposición | Caso de uso típico | Riesgos clave | Prioridad de las especificaciones |
|---|---|---|---|
| A(Hogar estándar) | Ventilación normal, productos de limpieza suaves | Esquinas desgastadas, marcas de uso, ligeras manchas | Pretratamiento estable + valores mínimos de DFT + control de la abrasión del embalaje |
| B(Inicio: Estrés) | Duchas calientes frecuentes, uso ocasional de lejía o descalcificador | Propagación del óxido a partir de microdefectos, formación de ampollas, decoloración del limpiador | Mayor rigor en la calidad del enjuague + confirmación del curado + verificación mediante el efecto Faraday |
| C(Hostelería / Costa) | Protocolo de limpieza diaria, mayor concentración de cloruro, ciclo de trabajo intenso | Corrosión acelerada en soldaduras y huecos; exposición química repetida | Sistema de mayor rendimiento, pruebas de validación, envases con control de humedad |
Paso 2: Requisitos mínimos de pretratamiento que puedes auditar
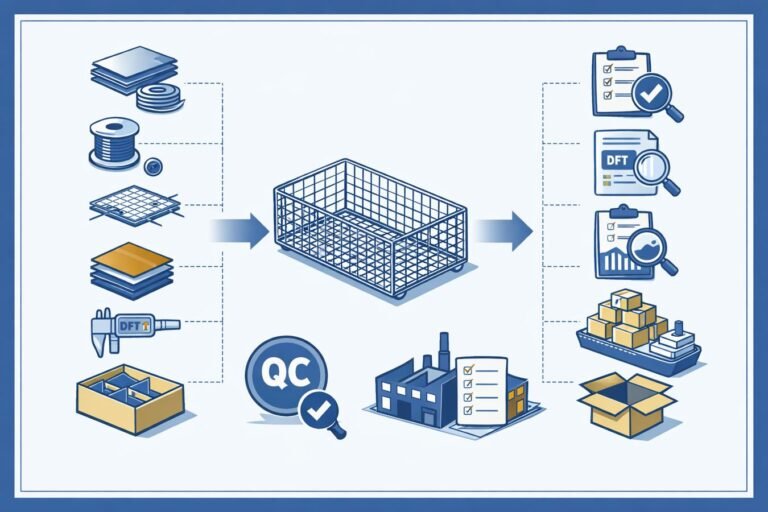
Su proveedor debería poder demostrar que cuenta con una secuencia de pretratamiento documentada y un sistema de control rutinario. El departamento de compras debería solicitar: (1) el flujo del proceso, (2) el plan de control de la composición química de los baños, (3) la gestión del agua de enjuague y (4) la disciplina en los tiempos de secado y de los productos en proceso (WIP).
- Eficacia de la limpieza:Las piezas deben estar libres de restos de agua (sin gotas persistentes) antes de aplicar el recubrimiento de conversión.
- Control del recubrimiento de conversión:Se controlan la concentración química y el pH; se conservan los registros por lote y turno.
- Disciplina de enjuague:Se ha controlado la calidad del enjuague final; no hay residuos visibles; se han realizado las tareas de mantenimiento de los filtros.
- Control del secado:Sin humedad retenida; plazo determinado entre el secado y la aplicación del recubrimiento para evitar la oxidación instantánea.
Una pregunta de auditoría que lo revela todo:“Muéstrame los registros de pretratamiento de la semana pasada (concentración del baño y controles de pH) y las medidas correctivas que tomaste”. Un proveedor que tenga un control real dispondrá tanto de los datos como del manual de respuesta.
Estrategia de DFT: Diseñar el espesor de la película (no buscar un espesor “mayor”)
El DFT (espesor de la película seca) es el punto en el que muchos programas para cuartos de baño fallan de forma silenciosa. Un espesor medio puede parecer adecuado, pero es la esquina más delgada la que se oxida primero. Por otra parte, aplicar una capa excesiva en los bordes provoca fragilidad, desprendimientos, efecto piel de naranja y variabilidad en el curado. El departamento de compras debe establecer un rango de DFT que equilibre la resistencia a la corrosión, el aspecto y la durabilidad mecánica, y luego exigir un plan de medición que incluya muestras de las zonas de alto riesgo.
Una ventana práctica de DFT (punto de partida; compruébala con tu programa)
- Clase A (vivienda estándar):DFT total del sistema: 70-100 μm.
- Clase B (hogar de referencia):DFT total del sistema de 90-120 μm, con controles más estrictos en los rebajes.
- Clase C (hostelería/costa):A menudo entre 90 y 120 μm, además de una verificación más rigurosa; se recomienda considerar la mejora de los sustratos o la implantación de sistemas redundantes.
- Mínimo en esquinas/huecos:definir un mínimo explícito (normalmente entre 60 y 80 μm) para las zonas de riesgo de Faraday.
La clave no es el “grosor medio”. La clave es espesor mínimo en las zonas de riesgo. Una superficie plana del soporte de 120 μm no compensa un rincón rebajado de 25 μm, sobre todo en cuartos de baño húmedos, donde se concentran la condensación y los residuos.
Norma del comprador:Coloca el mínimo de DFT en el punto donde el campo eléctrico dificulta al máximo la aplicación del recubrimiento. Si tus especificaciones solo regulan las superficies planas, estás pagando por polvo donde no lo necesitas y dejando expuesta la zona propensa a fallos.
Plan de medición DFT (por lote, comparable entre proveedores)
Elabora un plan de medición que pueda aplicarse de forma coherente entre todos los proveedores y que permita comparar los distintos lotes. Un plan sólido debe definir: la definición del lote, el tamaño de la muestra, los puntos de medición y los requisitos de registro de datos.
| Elemento del plan | Requisitos de contratación pública | Por qué es importante en los cuartos de baño |
|---|---|---|
| Definición de lote | Definir lote (por ejemplo, un turno o 500 unidades), anotado en la hoja de control de calidad | Relaciona los defectos con las condiciones del proceso y permite su contención |
| Tamaño de la muestra | Mínimo 5 unidades por lote (se incrementará la cantidad en caso de nuevas referencias, nuevos colores o nuevas orientaciones en las estanterías) | Los baños son espacios con poca tolerancia; el riesgo de “primera exposición” es el más alto |
| Ubicaciones | Mide las esquinas, los huecos, las zonas de soldadura y cualquier superficie plana; anota los puntos. | Los fallos en las esquinas delgadas son los principales responsables del inicio de la oxidación |
| Registros | Guardar las lecturas, los valores medios y los ajustes del operador por lote | Permite localizar la causa raíz (pretratamiento/cura/configuración de la pistola) |
Si quieres una página de referencia más detallada sobre la “ciencia de los recubrimientos” para poner de acuerdo a tus partes interesadas internas (ingeniería, calidad, aprovisionamiento), utiliza la ciencia del recubrimiento en polvo (espesor, pretratamiento, defectos)como base técnica común.
Efecto de jaula de Faraday: causas, mitigación y verificación en función de la geometría del cable
El efecto de jaula de Faraday no es un defecto poco frecuente; se trata de un fenómeno físico previsible que se produce cuando se aplica pintura en polvo electrostática en esquinas cerradas, intersecciones de cables, huecos profundos y cavidades blindadas. El campo eléctrico se concentra en los bordes y repele la pintura en polvo de los huecos, dejando una fina capa precisamente en aquellos lugares del cuarto de baño donde se acumulan la humedad y los residuos.
Cómo se manifiestan los fallos de Faraday sobre el terreno
- Aparición precoz de óxido en las “esquinas interiores”:El cliente ve óxido donde menos se lo espera: en una esquina de la cesta o detrás de un gancho.
- Puntos diminutos y micropuntos de óxido:La película fina y los residuos provocan la aparición de manchas mucho antes de que se vean rayas de óxido completas.
- Aspecto irregular:Los bordes gruesos (piel de naranja) con huecos estrechos son una característica clásica de Faraday.
La contratación de medidas de mitigación puede requerir
No es necesario especificar una marca concreta de pistola de pulverización. Lo que sí hay que exigir es que el proveedor cuente con unas instrucciones de trabajo documentadas sobre el “modo Faraday” para las referencias de alto riesgo y que dichas instrucciones estén vinculadas a un proceso de verificación.
| Palanca de control | Ajuste típico | Requisitos del comprador |
|---|---|---|
| Tensión (kV) | Menor kV para las pasadas en hueco | El proveedor especifica los rangos de kV para el “paso de hueco” frente al “paso de saliente” |
| Flujo de polvo | Reducir el caudal para evitar un exceso de construcción en los bordes | Configuración del flujo de documentos de proveedores por familia de SKU |
| Técnica | Los pases en ángulo y el “empañamiento” se dejan para el final | El proveedor presenta las instrucciones de trabajo y las pruebas de formación |
| Estanterías | Orientación de los huecos “abiertos” hacia el arma | El proveedor facilita una fotografía del estante y la descripción del punto de contacto |
| Puesta a tierra | Un contacto estable para reducir la variabilidad de la deposición | El proveedor se encarga del programa de limpieza de las estanterías y de la comprobación de la conexión a tierra |
Verificación: demostrar la cobertura allí donde el campo falla en primer lugar
El departamento de compras debería exigir uno de estos métodos de verificación para las nuevas referencias, los nuevos bastidores o las geometrías de alto riesgo: (1) controles aleatorios de DFT en los huecos (cuando sean físicamente medibles), (2) muestras de referencia que imiten la geometría de los huecos, (3) validación destructiva de secciones transversales para series piloto, y (4) controles de corrosión específicos centrados en las esquinas de los huecos y las intersecciones de soldaduras.
Regla práctica de aceptación:Establecer un valor mínimo de DFT en las zonas de Faraday y exigir al proveedor que demuestre la repetibilidad en al menos tres lotes (o tres turnos) tras cualquier cambio en el polvo, la orientación de la rejilla o la configuración de la pistola.
Modos de fallo en cuartos de baño húmedos: causas y prevención al estilo FMEA
Los fallos en los cuartos de baño no son aleatorios. Son consecuencias recurrentes de unos pocos mecanismos predominantes. Trátalos como si se tratara de un análisis de modos de fallo y efectos (FMEA): define el modo de fallo, identifica las causas probables y asigna controles de prevención que puedan ser auditados.
| Modo de fallo | Causas fundamentales comunes | Medidas de prevención que puedes especificar |
|---|---|---|
| Ampollas | Humedad retenida, secado deficiente, contaminación, desgasificación, pretratamiento insuficiente | Disciplina en el secado; límites de tiempo del proceso en curso; controles de limpieza; validación por parte del piloto de los componentes soldados o porosos |
| Agujeros de alfiler | Desgasificación; capa demasiado gruesa; aire o polvo contaminados; mala preparación de la superficie | Ventana DFT; filtración del flujo de aire; normas de manipulación de polvos; pruebas de precocción cuando sea necesario |
| Deslaminación | Curado insuficiente; óxido superficial; capa de conversión deficiente; contaminación | Confirmación del curado (método de la temperatura del metal); registros del pretratamiento; plazos para la capa previa; plan de ensayos de adherencia |
| Avance de la oxidación | Microchips; película delgada con rebajes; pretratamiento suave; acumulaciones de humedad en las uniones | DFT mínimo en la zona de Faraday; controles de abrasión del embalaje; protección de las esquinas; revisiones periódicas de corrosión |
| Manchas/Decoloración | Interacción química más limpia; deposición de residuos; contaminación por hierro | Evaluación de la resistencia de los productos de limpieza; limpieza del enjuague; control de la contaminación tras la molienda |
La prevención de los modos de fallo también es una cuestión de embalaje
Muchos de los denominados “fallos en el recubrimiento” son, en realidad, daños logísticos que posteriormente se convierten en corrosión. Los productos de alambre suelen apilarse; las vibraciones provocan marcas de roce; los golpes astillan las esquinas; la compresión deforma el alambre y agrieta el recubrimiento en los puntos de unión soldados. Si no se controla el embalaje, se está enviando el defecto inicial.
Ingeniería de embalaje: índice de apilamiento, estrategia de embalaje en cajas de cartón y controles del riesgo de daños
Relación de anidamiento: ventajas del transporte frente al riesgo de daños en el recubrimiento
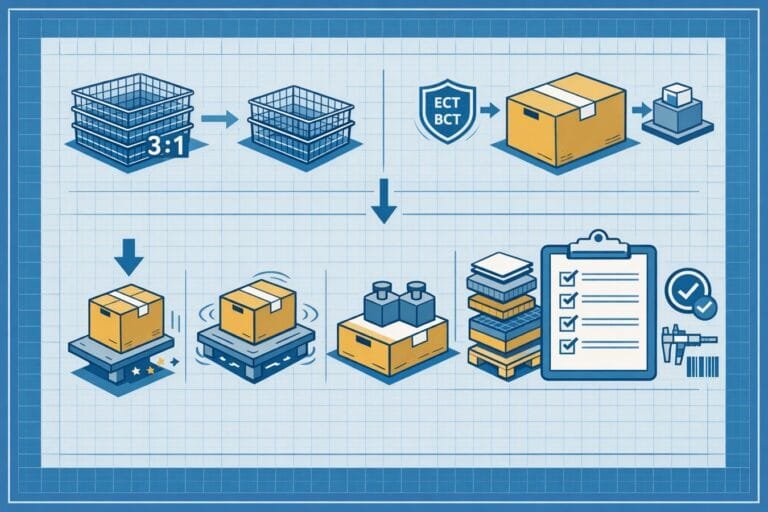
El apilamiento es uno de los factores más importantes en la logística de los artículos de alambre para el cuarto de baño. Si se consiguen apilar entre 6 y 12 unidades por caja en lugar de entre 2 y 4, se reduce el número de cajas, se mejora la utilización del contenedor y se reduce el coste total. Sin embargo, el apilamiento también multiplica los puntos de contacto, lo que genera zonas de abrasión que pueden rayar el film y dejar al descubierto el acero.
Regla de anidación:Todo contacto entre metales debe: (a) eliminarse, (b) amortiguarse, o (c) controlarse y demostrarse que es seguro mediante una simulación del transporte. Si observas marcas de roce en la caja de cartón, estás ante futuros puntos de inicio de corrosión.
Controles de la caja de cartón y el embalaje interior que protegen los recubrimientos
- Separadores:láminas de espuma, bolsas de plástico, papel de seda o fundas en los puntos de contacto previsibles (esquinas, puntas de los ganchos, bordes de las cestas).
- Protección de las esquinas:Protege las partes salientes que se astillan primero (soportes de montaje, extremos de los ganchos, esquinas de la cesta).
- Control de movimientos:diseño que minimice los desplazamientos internos durante la vibración (ajuste, separaciones, estrategia de envolvimiento).
- Planificación de la compresión:Calidad del cartón y patrón de apilamiento adaptados a las cargas de apilamiento en contenedores sin que el alambre se deforme.
- Control de la humedad:Para los envíos marítimos, ten en cuenta el uso de revestimientos y desecantes en función de la ruta y la temporada.
| Modo de daño | Dónde ocurre | Control |
|---|---|---|
| Abrasión / Marcas de roce | Cestas anidadas, contacto de alambre con enganche, vibración | Separadores en los puntos de contacto; reducir el movimiento interno; validar mediante simulación de vibraciones |
| Ganas en las esquinas | Caídas de cajas de cartón, golpes durante la manipulación, salientes | Protección de las esquinas; holgura interna; ensayos de caída; protección de los bordes de los soportes |
| Deformación | Compresión en cajas de cartón o contenedores apilados | Selección de la resistencia de los cartones; normas de apilamiento; protección de los bordes de los palés |
| Grietas ocultas en la película | Flexión del cable en las uniones soldadas durante los impactos | Evita que se deforme; refuerza el embalaje en las zonas de unión de los cables; evita que el contenido quede suelto |
Estrategia de contenedores: no pases por alto la “logística de transporte marítimo”
Aunque el producto esté destinado a cuartos de baño interiores, el transporte puede exponer las cajas de cartón a altos niveles de humedad y condensación. Si se realiza el envío en contenedores marítimos a regiones húmedas, pueden producirse “incidentes por humedad”. Las decisiones relativas al embalaje (revestimientos, desecantes, estrategia de ventilación de las cajas de cartón y patrones de paletización) deben tener en cuenta el riesgo de la ruta, la estacionalidad y la sensibilidad de las superficies con recubrimiento en polvo a la abrasión y la humedad.
Control de calidad y garantía de calidad: Cómo lograr que el sistema sea auditable y comparable entre proveedores
La gestión de compras sale ganando cuando los requisitos son cuantificables. Un buen contrato con el proveedor no se limita a enumerar las pruebas, sino que define cuándo se realizan, cómo se registran los resultados y qué factores desencadenan la adopción de medidas correctivas. Tu paquete mínimo de control de calidad para el “programa de aseos” debería incluir:
- Seguimiento del pretratamiento:Se han documentado las comprobaciones de los baños y las medidas correctoras.
- Comprobaciones de DFT:un plan que incluya unos requisitos mínimos para los recreos y las zonas de descanso, así como normas claras para la toma de muestras.
- Confirmación de la curación:método de proceso definido (por ejemplo, método de aproximación de la temperatura del metal) y vinculado al control de cambios.
- Verificación de la cobertura:Zonas de Faraday validadas durante las pruebas piloto y tras los cambios.
- Validación del envase:simulación de envíos en caso de cambios en el embalaje o en la geometría de las referencias (SKU).
Consejo sobre la ficha de evaluación de proveedores:Realiza un seguimiento de: (1) la tasa de no conformidad de la DFT, (2) la tasa de reelaboración, (3) la tasa de daños en el embalaje y (4) las devoluciones en campo por categoría de defecto. Si el proveedor no es capaz de clasificar los defectos, no podrá controlarlos.
Retorno de la inversión: por qué el pretratamiento, la impresión digital fina (DFT) y la disciplina en el embalaje dan sus frutos
Los problemas relacionados con el revestimiento de los cuartos de baño suelen parecer “menores” en fábrica y catastróficos en el mercado. Las consecuencias económicas son brutales: la logística inversa es cara, la manipulación de mercancías voluminosas resulta costosa y las valoraciones de los canales de distribución pueden reducir de forma permanente la tasa de conversión. Invertir en controles suele salir más barato que pagar por los defectos, sobre todo a gran escala.
Un modelo práctico de ROI compara:
- Coste del control: supervisión del pretratamiento + medición DFT + instrucciones de trabajo de Faraday + separadores de embalaje/protección de esquinas.
- Coste del fallo: reelaboración + desechos + devoluciones + contracargos + pérdida de margen debido al deterioro de la calificación.
El retorno de la inversión mejora aún más cuando se estandarizan los requisitos en toda la familia de referencias de productos de baño. Tus proveedores se familiarizan con el sistema de destino y se reducen las “sorpresas de la primera tirada” cuando se introduce en producción una nueva geometría de carrito.
Conclusión: Especificaciones de contratación para copiar y pegar (listas para los proveedores)
Utiliza lo siguiente como bloque de especificaciones inicial en tu solicitud de presupuesto o orden de compra. Adapta las cifras en función de la geometría de tu producto, la clase de exposición y los datos de validación.
1) Pretratamiento:El proveedor deberá utilizar un proceso de pretratamiento documentado que incluya limpieza, enjuague, recubrimiento de conversión, enjuague final y secado. Las comprobaciones de los baños de pretratamiento y las medidas correctivas deberán registrarse y conservarse por lote y turno. 2) DFT (espesor de la película seca):El proveedor deberá definir un margen de espesor de metal fundido (DFT) y un espesor mínimo de metal fundido (DFT) en las zonas de rebaje y esquinas. El proveedor deberá llevar a cabo un plan de medición por lotes que incluya las zonas de riesgo de Faraday, las intersecciones de soldaduras y cualquier superficie plana; los registros se conservarán por lotes. 3) Controles de la jaula de Faraday:El proveedor deberá disponer de unas instrucciones de trabajo en “modo Faraday” para las geometrías de alambre de alto riesgo (ajustes de la pistola, técnica, orientación de la rejilla y conexión a tierra). La verificación se llevará a cabo durante las pruebas piloto y tras cualquier cambio en el polvo, la orientación de la rejilla o la configuración de la pistola. 4) Disciplina de curado y adhesión:El proveedor deberá definir un método de confirmación del curado y llevar a cabo un control de cambios. Las comprobaciones de adhesión se realizarán según el plan acordado, especialmente tras cualquier cambio. 5) Ingeniería de envasado:El embalaje deberá evitar la abrasión entre piezas metálicas y los golpes en las esquinas durante el transporte, especialmente en el caso de los productos de alambre apilados. El diseño del embalaje deberá validarse para las nuevas referencias (SKU) y los cambios importantes en el embalaje mediante simulaciones de envío (pruebas de caída, vibración y compresión) y la inspección en busca de microgrietas y marcas de roce.
Si buscas un proveedor capaz de desarrollar un programa de baño repetible (conformado de alambre, soldadura, acabado, control de calidad e ingeniería logística), echa un vistazo a soluciones de almacenamiento a medida para el cuarto de bañoy acordar desde el principio la clase de exposición, la estrategia de DFT y los objetivos de encapsulación.
Simon, experto en abastecimiento
¿Estás listo para mejorar tu cadena de suministro?:
Deja de pagar por los defectos. El mercado está evolucionando hacia la fabricación de precisión y los sistemas de calidad fiables. Asóciate con Koitor Hardware para obtener soluciones automatizadas de alambre metálico con altos márgenes de beneficio.
Solicitar el catálogo de 2025 Iniciar proyecto OEM
Correo electrónico: simon@koitorhardware.com | Fábrica: Jiangmen, China
Envía a Koitor tu plano, una foto de muestra, una referencia del acabado, la cantidad deseada y el mercado de destino.
OEM / MARCA BLANCA
Convierte esta guía de abastecimiento en un resumen del producto
Indícanos el producto que deseas, el tamaño, el acabado, la cantidad del pedido y los requisitos de embalaje. Tu equipo recibirá un análisis práctico de la viabilidad de fabricación antes de recibir el presupuesto.
 English
 Español
 Português
 Français
 Deutsch
 العربية