
Estante de pared metálico para esmaltes de uñas (OEM): cómo especificar el acabado, la capacidad de carga, el embalaje y el control de calidad para los programas de salones «Zero-Rust»
A estante de pared de metal para esmaltes de uñasParece un simple artículo de exposición y almacenamiento… hasta que se instala en un salón de belleza húmedo, se limpia a diario con desinfectantes y se repone cientos de veces. Ahí es donde los acabados fallan: sangrado de óxido en las soldaduras, esquinas estrechas, desprendimiento de bordes, y picaduras o opacidaden superficies brillantes.
Esta guía ayuda a los compradores B2B a elegir entre recubrimiento en polvoy cromado decorativopara los estantes de pared de peluquería, y a continuación redacta unas especificaciones que tu fabricante pueda cumplir realmente y que tú puedas comprobar. Si estás desarrollando una línea más amplia de organizadores, quizá también te interese consultar Soluciones de almacenamiento para el cuarto de baño OEMy soluciones de almacenamiento a medida para el hogar.
Resumen ejecutivo: Reglas de decisión «Fast Finish»
- Elige el recubrimiento en polvocuando necesites opciones de color, una superficie que disimule los pequeños arañazos (mate/satinada) y un proceso OEM adaptable— pero solosi se especifica un pretratamiento y un plan DFT que incluya las esquinas.
- Elige un cromado decorativocuando necesites un acabado estético de primera calidad, brillante como un espejo— pero solosi su proveedor puede documentar la secuencia de recubrimiento, proteger las superficies de clase A en el embalaje y controlar los defectos en los conjuntos soldados.
- En los salones con mucha humedad, la verdadera disyuntiva no es “polvo o cromo”. Es calidad del sistema de acabado: pretratamiento, recubrimiento en las esquinas, preparación de los bordes e ingeniería de embalaje que evita astillas y arañazos.
¿Qué es lo que provoca la mayoría de las devoluciones?:
Capa delgada en las esquinas interiores, desconchones en los bordes tras el transporte y óxido que comienza en los pies de las soldaduras. Las especificaciones deben redactarse teniendo en cuenta esas zonas, no solo la superficie frontal plana.
Datos de mercado: la humedad, los productos químicos y la abrasión son la verdadera prueba
Los salones de manicura combinan tres factores que aceleran los fallos en el acabado: (1) ciclos de humedad(vapor, agua de la fregona, zonas de climatización cerradas), (2) limpiezas con productos químicos(limpiadores a base de alcohol, desinfectantes, vapores de acetona) y (3) abrasión(las botellas se deslizan hacia dentro y hacia fuera, los carros chocan contra las estanterías). Si tus estanterías se venden por Internet, el envío añade un cuarto factor de estrés: la vibración y el contacto entre metales dentro de las cajas de cartón.
Los compradores que deseen disponer de un marco más detallado sobre las especificaciones del recubrimiento en polvo en entornos húmedos (incluida la estrategia de espesor de película seca y la cobertura de las esquinas) pueden consultar Cómo elegir estantes resistentes a la oxidación para cuartos de baño húmedos.
Material: Opciones de metales comunes y los riesgos que plantean en cuanto al acabado
Opción 1: Acero al carbono + recubrimiento en polvo (la opción más habitual entre los fabricantes de equipos originales)
- Ventajas:rentable, fácil de soldar y moldear, con una amplia variedad de colores y texturas.
- Riesgos:La corrosión se inicia rápidamente si el pretratamiento es deficiente, sobre todo en las zonas afectadas por el calor de la soldadura y en los bordes afilados.
- Nota para el comprador:Exige que se incluyan pruebas de pretratamiento y lecturas de DFT en las esquinas como parte de tu expediente de homologación.
Opción 2: Acero inoxidable (SS304 / SS201) + acabado cepillado o recubierto
- Ventajas:mayor resistencia a la corrosión de base (el acero inoxidable 304 suele ser más resistente que el 201 en condiciones adversas).
- Riesgos:La decoloración o la contaminación de las soldaduras pueden reducir la resistencia a la corrosión si no se tratan correctamente; el acero inoxidable recubierto sigue necesitando protección en los bordes y las esquinas.
- Si en tu mercado se comparan los grados de acero inoxidable, consulta: SS304 frente a SS201 + guía de selección de pilas de acabado.
Fabricación: dónde fallan el recubrimiento en polvo y el cromado en la geometría de los soportes de pared
Las estanterías de pared concentran el riesgo en los mismos puntos: puntas de soldadura, curvas cerradas, ganchos/barandillas, y orificios de fijación. Estas son las zonas en las que el polvo puede acumularse en capas finas (efectos electrostáticos en las esquinas) y el recubrimiento puede presentar variaciones de espesor en geometrías complejas.
Recubrimiento en polvo: compra el pretratamiento, no solo el color
El rendimiento del recubrimiento en polvo en entornos húmedos depende de la rigurosidad del pretratamiento. En su solicitud de presupuesto debe exigir al proveedor que detalle: las fases de limpieza, el tipo de recubrimiento de conversión, los controles de enjuague y el método de control del horno de curado. Si un proveedor no puede explicar el pretratamiento, está asumiendo un riesgo.
Cromado decorativo: compra el conjunto, no solo “cromo”
El cromo decorativo es un sistema de capas. En el caso de los herrajes de consumo soldados, solicita al proveedor la descripción de la secuencia de galvanoplastia y los criterios de aceptación estética para las superficies de clase A (zonas espejadas). Las especificaciones de embalaje también deben ser más estrictas, ya que los arañazos y la opacidad se aprecian inmediatamente en el cromo brillante.
Módulo Hero: Matriz de selección de materiales y acabados (lista para el comprador)
| Factor decisivo | Recubrimiento en polvo (con el pretratamiento adecuado) | Cromado decorativo |
|---|---|---|
| Estilo visual | Cualquier color; el acabado mate o satinado puede disimular los microarañazos | Estética metálica de alta gama con acabado brillante como un espejo |
| Resistencia a la humedad en el salón | Eficaz cuando se controlan el pretratamiento y el plan de DFT | Puede ofrecer buenos resultados, pero los defectos, los poros o un control deficiente del apilado provocan picaduras o opacidad. |
| Esquinas y huecos | Riesgo de que se forme una capa delgada en las esquinas estrechas → hay que evaluarlo y mitigarlo | Variación del espesor en geometrías complejas → requiere normas de aceptación estéticas y de corrosión |
| Visibilidad de los arañazos | El acabado mate o satinado es más resistente; el brillante deja ver las marcas de desgaste | La superficie brillante presenta remolinos y marcas de roce del embalaje |
| Cumplimiento normativo + cadena de suministro | Por lo general, una documentación más sencilla | A menudo requiere una documentación más rigurosa de la cadena de suministro; comprueba los requisitos de cumplimiento normativo del mercado |
| El más adecuado | Programas de gama media, referencias de color, canales de comercio electrónico sensibles a las devoluciones | Programas de exposición de lujo en los que el brillo impulsa la conversión |
Plan DFT y cobertura de la zona de Faraday: el problema de las esquinas que debes especificar
Si no defines un Plan DFT(plan de espesor de película seca), no se puede garantizar el rendimiento. El plan debe definir: el rango objetivo de espesor de película seca (DFT), la herramienta de medición, los puntos de medición y las normas de medidas correctivas cuando los valores en las esquinas sean inferiores al mínimo.
Mapa de medición DFT (mínimo):
- 3 puntos en la superficie A delantera
- 2 puntos por brida lateral
- 2 puntos en cada esquina interior / canal
- 2 puntos cerca de los bordes de soldadura y de los orificios de fijación
Control de calidad y garantía de calidad: pruebas que predicen fallos reales en el salón de belleza
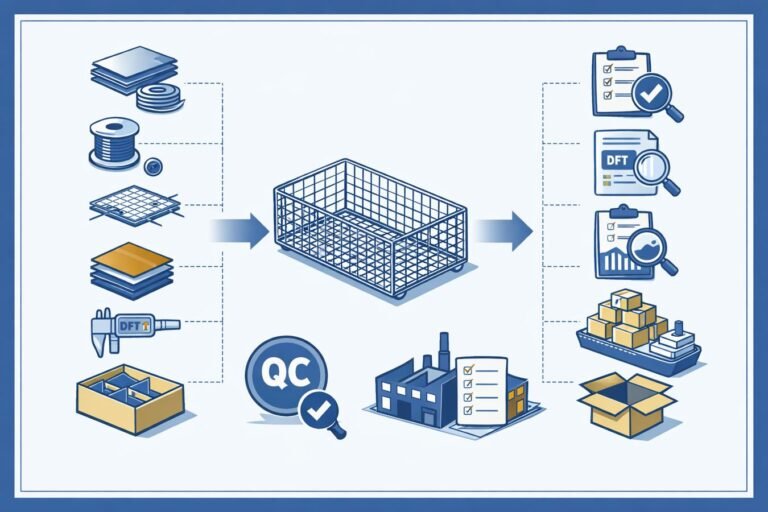
No necesitas docenas de ensayos, sino los adecuados, relacionados con los modos de fallo: pérdida de adherencia, corrosión que se inicia en las esquinas o soldaduras y daños por abrasión en los puntos de contacto.
- Adhesión:Especificar un método reconocido de adhesión mediante cinta adhesiva o rayado cruzado y exigir que se incluyan fotografías en el informe.
- Evaluación de la corrosión:Defina un método de ensayo (de niebla salina o cíclico) y los criterios de aprobación o rechazo que se ajusten a sus expectativas en materia de garantía.
- Abrasión funcional:Repite los ciclos de inserción y extracción de la botella en los mismos puntos de contacto y evalúa el desgaste visible bajo una iluminación constante.
- Seguridad en los bordes:definir los requisitos de desbarbado y una fase de inspección mediante “pasada manual” para garantizar la seguridad en el contacto con el consumidor.
Para poner en práctica el control de calidad a gran escala, utiliza un marco AQL y un procedimiento operativo estándar (SOP) con lista de comprobación: Plan de muestreo AQL + lista de comprobación de control de calidad.
Embalaje y logística: proteger el acabado y reducir el coste real de entrega
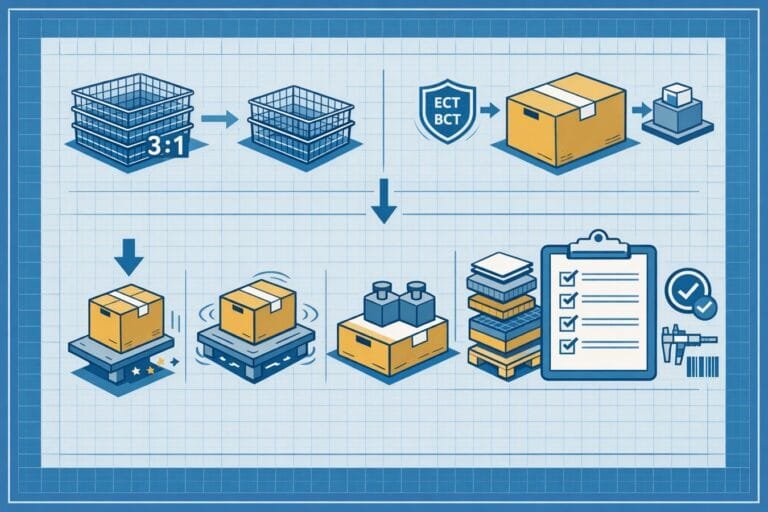
Muchos “defectos de acabado” son, en realidad, defectos de transporte: astillas provocadas por el contacto entre metales, ganchos doblados por la vibración y marcas de roce en superficies brillantes. Considera el embalaje como parte de tu sistema de acabado.
- Sin contacto entre metales:Añadir fundas, bolsas de plástico o separadores en las caras A.
- Protección de bordes y esquinas:Las esquinas y los salientes son zonas propensas a las astillas: protégelas de forma específica.
- Índice de anidación:Define el método de anidamiento máximo y la separación mínima para evitar marcas de roce.
- Normas sobre el cartón:Especifica el tipo de caja, la orientación de colocación y los límites de apilamiento en el palé.
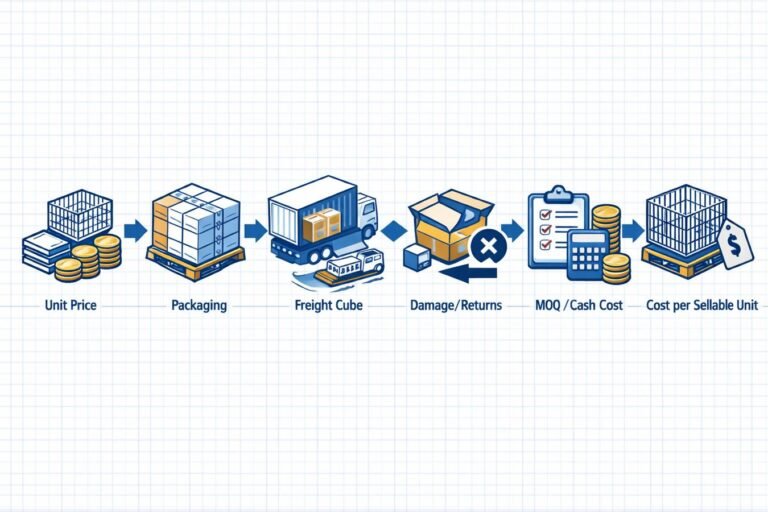
- Para la modelización de costes que incluya daños/devoluciones y CBM, véase: modelo del coste real de importación (TLC).
Lista de comprobación para la toma de decisiones de compra y plan de verificación de proveedores
Lista de verificación para la decisión de compra (copiar/pegar)
- Entorno definido (humedad + productos químicos de limpieza + rutas de transporte).
- Se ha indicado el metal base (acero al carbono / SS304 / SS201) y se ha comprobado.
- Sistema de acabado documentado (pretratamiento + curado o proceso de galvanoplastia + límites estéticos).
- Plano del DFT con los puntos de medición de las esquinas y las lecturas registradas.
- Características mecánicas definidas (capacidad de carga + accesorios de montaje + sistema antivibración).
- Se incluye la ingeniería de embalaje (separación + protección de esquinas + índice de apilamiento + especificaciones del cartón).
- Se han definido los procedimientos operativos estándar (P.O.E.) de muestreo y control de calidad (AQL + definiciones de defectos + documentación justificativa).
Plan de verificación (30-60-90)
| Ventana | Lo que compruebas | Las pruebas que recopiles |
|---|---|---|
| 0-30 días | Comparabilidad de las solicitudes de presupuesto, planos, elección de acabados, mapa de espesor de recubrimiento (DFT), concepto de embalaje | Ficha técnica, lista de CTQ, borrador del embalaje, dimensiones del primer artículo |
| 31 a 60 días | Validación de muestras de ingeniería: lecturas DFT en las esquinas, informe de adhesión, revisión estética de la superficie A, prueba de envasado | Registro DFT + fotos, informe de adherencia, fotos estéticas, fotos del embalaje |
| 61 a 90 días | Estabilidad del PPS: ejecución del AQL, acabado uniforme, embalaje sellado, control de cambios | Informes de AQL, muestra de referencia aprobada, documento de control de envasado, registro de cambios |
Cláusulas de solicitudes de presupuesto y órdenes de compra que puedes reutilizar
- Definición de «acabado»:Recubrimiento en polvo o cromado decorativo; definir el brillo, la textura o el nivel de brillo, y definir las superficies de clase A.
- Requisitos de pretratamiento (polvo):El proveedor debe documentar las etapas de pretratamiento y facilitar las lecturas del espesor de la capa seca (DFT), incluidas las esquinas.
- Cobertura en las esquinas:Las esquinas interiores deben cumplir con el espesor mínimo de recubrimiento (DFT) y no presentar metal al descubierto tras la inspección.
- Embalaje:No debe haber contacto entre metales; se requieren separadores; se requiere validación de caídas y vibraciones de las cajas de cartón; la superficie A debe llegar sin arañazos.
- Control de cambios:No se permite la sustitución del tipo de metal, el tratamiento químico del acabado ni los materiales de embalaje sin autorización por escrito.
Conclusión: elige el acabado que mejor se adapte a tu mercado y haz que sea verificable
En la mayoría de los programas de salones de belleza con ambiente húmedo, El recubrimiento en polvo sale ganandoen cuanto a escalabilidad y flexibilidad cromática —si se adquieren los controles de pretratamiento y de espesor de tinta en las esquinas (DFT)—. En el caso de las campañas publicitarias de lujo en las que el brillo impulsa la conversión, Chrome puede ganar—si adquieres la disciplina de apilado de chapado y proteges las superficies A en el embalaje.
Siguiente paso: comparte tus planos y tu mercado objetivo con tu fabricante de equipos originales (OEM) y solicita una documentación que incluya la secuencia de acabados, el mapa de espesor de recubrimiento (DFT) y fotos del embalaje. Si necesitas un socio OEM para programas de hardware de almacenamiento, empieza por aquí: Proveedor chino de hardware OEM.
Simon, experto en abastecimiento
¿Estás listo para mejorar tu cadena de suministro?:
Deja de pagar por defectos. Crea un programa OEM repetible para cestas de ducha de alambre, toalleros y cestas de almacenamiento: controles de calidad, embalaje para exportación y plazos de entrega estables.
Solicitar el catálogo de 2025 Iniciar proyecto OEM
Correo electrónico: simon@koitorhardware.com | Fábrica: Jiangmen, China
Envía a Koitor tu plano, una foto de muestra, una referencia del acabado, la cantidad deseada y el mercado de destino.
OEM / MARCA BLANCA
Convierte esta guía de abastecimiento en un resumen del producto
Indícanos el producto que deseas, el tamaño, el acabado, la cantidad del pedido y los requisitos de embalaje. Tu equipo recibirá un análisis práctico de la viabilidad de fabricación antes de recibir el presupuesto.
 English
 Español
 Português
 Français
 Deutsch
 العربية