
Guide technique 2025 sur l'emballage des paniers en fil métallique : taux d'empilage, caractéristiques des cartons, chargement des conteneurs et prévention des dommages
Module Héros : Gestion des dommages liés à l'emballage et optimisation de l'espace— un système prêt à l'emploi pour les marchés publics qui permet de taux de nidification, CBM/unité, et taux de dommages/retoursmesurables, vérifiables et applicables dans les appels d'offres et les bons de commande concernant les paniers en fil métallique destinés aux équipementiers (paniers de douche, rangements pour salle de bains et cuisine, paniers en fil métallique pour garde-manger).
Résumé : Pourquoi les paniers métalliques seront-ils un succès ou un échec en matière d'emballage en 2025 ?
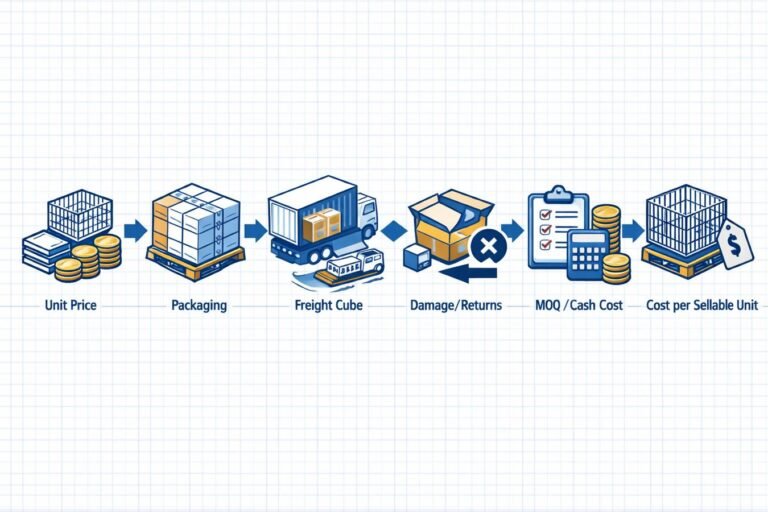
En 2025, le moyen le plus rapide de perdre de la marge sur les paniers métalliques est rarement le prix unitaire départ usine. La véritable perte de marge réside dans l'effet combiné de coût des dommages(rayures/éclats donnant lieu à des retours), coût unitaire(expédition “ par avion ” car la géométrie irrégulière nécessite des cartons surdimensionnés), et coût de retard(retraitement, reconditionnement et retards de réception lorsque les cartons arrivent écrasés ou mélangés).
Les paniers en fil de fer se distinguent particulièrement car ils allient géométrie irrégulière, sensibilité de finition(peinture en poudre, finitions de type chromé, inox brossé), et cycles d'approvisionnement pour les références à fort volume. Un produit qui semble en parfait état au moment de l'expédition peut présenter, à la livraison, de minuscules éraflures au niveau des angles ; ces éraflures favorisent l'apparition de corrosion dans les salles de bains humides, et la réclamation survient plusieurs semaines plus tard, alors qu'il est déjà bien plus difficile d'y remédier.
Cet article s'adresse aux responsables des achats des marques, aux responsables de catégories de distribution et aux responsables de la chaîne d'approvisionnement qui ont besoin de Copier/coller les champs de l'appel d'offres, Clauses du bon de commande, et un Plan de vérification des fournisseursqui soit vérifiable et évolutif.
Références de mise en œuvre sur le matériel Koitor (EN) :
- Approvisionnement en matériel OEM à l'horizon 2025 : logistique, assurance qualité et science de l'emballage
- De l'esquisse au produit fini : guide de fabrication d'un panier de douche en fil métallique
- Acier inoxydable SS304 vs SS201 pour le rangement à domicile
- Solutions de rangement sur mesure pour la salle de bains
Guide de démarrage rapide (ce qu'il faut changer cette semaine)
- Rendre le cube obligatoire :Aucun devis n’est “ complet ” sans la mention du nombre d’unités par carton, des dimensions extérieures du carton (L × l × H) et du calcul CBM/unité.
- Définir l'imbrication avec des contraintes :L'imbrication n'est prise en compte que si l'emballage est prêt à être expédié(carton homologué) et passe avec succès les essais de validation (chute, vibrations, compression) en restant dans un “ état permettant sa commercialisation ”.”
- Mettons fin aux substitutions silencieuses :verrouiller la nomenclature des emballages (sacs/manchons/séparateurs/renforts d'angle/structure des cartons) et exiger un contrôle des modifications par écrit.
- Vérifier comme s'il s'agissait d'un composant :Considérez les critères clés de qualité (CTQ) relatifs à l'emballage (séparation, immobilisation, résistance du carton, contrôle de l'humidité) comme des éléments à contrôler, et non comme de simples “ atouts ”.”
Données de marché : pourquoi l'emballage est un indicateur clé de performance (KPI) pour les achats en 2025
Les retours constituent un coût structurel dans le commerce de détail moderne, ce qui signifie que de légères améliorations en matière de dommages ou de qualité esthétique peuvent avoir une incidence prépondérante sur les écarts FOB. Dans le secteur du rangement métallique, les retours se regroupent généralement selon des motifs tels que est arrivé endommagé(fil tordu, revêtement ébréché), défauts esthétiques(usure par frottement), rouille(salles de bains humides/marchés côtiers), et pièces manquantes(conditionnement).
L'ingénierie de l'emballage est efficace car elle associe chaque code de cause à un levier contrôlable : séparation et immobilisation pour l'abrasion, conception de la trajectoire de charge pour l'écrasement, validation pour mettre fin aux débats, et respect des procédures (prétraitement/DFT/couverture Faraday) pour prévenir les réclamations liées à la corrosion différée.
Le système d'ingénierie d'emballage : limitation des dommages + optimisation de l'espace (le module « Hero »)
Chaque décision relative à l'emballage doit être examinée à deux reprises : d'abord pour limitation des dégâts, deuxième pour optimisation de l'espace. La configuration gagnante est celle qui permet d'obtenir le coût total le plus bas par unité vendable — et pas seulement le carton le plus petit.
CTQ relatifs à l'emballage (prêts pour l'approvisionnement)
Séparation :aucun contact direct métal contre métal sans matériau barrière
Immobilisation :jeu interne ≤ seuil défini par l'acheteur ; exigence “ sans cliquetis ”
Résistance du carton :structure définie + ECT/BCT minimaux convenus par voie ; poids brut maximal par carton
Contrôle de l'humidité :VCI/dessiccant lorsque cela est spécifié ; “ pas d'emballage présentant de l'humidité visible ”
Traçabilité :étiquette du carton + code de lot correspondant aux fiches de production
Données à saisir dans la fiche de demande de devis (à copier/coller dans votre grille d'évaluation)
| Saisie | Unité | Définition (marchés publics) |
|---|---|---|
| Nombre d'unités par carton | unités | Nombre d'unités dans le carton approuvé et prêt à être expédié (et non dans un “ emballage d'échantillons en vrac ”). |
| Dimensions extérieures du carton | cm | L × l × H ; sert à calculer le volume en m³ du carton et le volume en m³ par unité ; à vérifier à la réception. |
| CBM par unité | m³/unité | Volume du carton (CBM) ÷ nombre d'unités par carton ; les références soumises à une limite de volume sont déterminées en fonction du volume. |
| Définition de l'imbrication | — | Le conditionnement en nid ne compte que si les barrières et l'immobilisation sont incluses et si le produit emballé est validé comme étant en état d'être vendu. |
| Nomenclature d'emballage | — | Sacs/pochettes/intercalaires/séparateurs/blocs d'extrémité/dessiccant/VCI + structure en carton ; fermeture avec contrôle des modifications. |
| Nombre d'unités par conteneur | unités | Conteneurs de 20’/40’HC selon vos hypothèses de chargement (chargement au sol ou sur palettes) ; le fournisseur doit justifier la logique du plan de chargement. |
Ingénierie de l'emballage (fondamentaux) : taux d'imbrication + stratégie d'emballage (cartons/conteneurs) + mesures de prévention des dommages
Le rangement sur des supports métalliques est souvent limité au cubeavant la limitation de poids. Cela signifie que la capacité d’un fournisseur à concevoir un conditionnement présentant un faible volume par unité (CBM/unité) — sans augmenter l’abrasion ni la déformation — peut avoir une incidence déterminante sur le coût total. L’objectif n’est pas d’atteindre le “ nombre maximal d’unités par carton ”, mais plutôt le Point d'imbrication optimal selon le critère TLClorsque les économies de volume ne génèrent pas de rendement.
Définissez un ratio d'imbrication afin que les fournisseurs ne puissent pas manipuler votre comparaison
- Veuillez inclure l'unité commercialisable complète :les accessoires, les coussinets, les éléments de fixation, les étiquettes et les matériaux de protection qui doivent être fournis avec le produit.
- Dimensions extérieures du carton de transport :L'imbrication ne s'applique qu'au carton approuvé et prêt à être expédié (L × l × H).
- Exiger une capacité de survie :Le regroupement n'est pris en compte que si l'unité arrive dans un “ état permettant la vente ” après la simulation de transport et l'inspection convenues.
Mesures de prévention des dommages qui préservent le cube (l'abrasion est le « tueur silencieux »)
- Séparateurs de points de contact :ne protéger que là où les fils entrent en contact (retour sur investissement élevé, faible surcoût volumétrique).
- Protection des angles et des points hauts :les pointes et les bords du bouclier qui subissent des chocs en cas de chute.
- Contrôle des vides :des cartons de taille adaptée pour éviter les bruits de cliquetis et les déformations (géométrie déformée = retours).
- Consignes de travail + audits :La prévention des dommages échoue si la chaîne d'emballage ne passe pas par les séparateurs — veillez à ce que ce processus puisse faire l'objet d'un audit.
Ingénierie du carton : ECT/BCT + chemin de charge + stabilité de l'empilement
Les défaillances des cartons comptent parmi les problèmes les plus faciles à éviter… à condition d’en tenir compte dès la conception. La clé réside dans l’adaptation de la conception des cartons au scénario de distribution : conteneur complet (FCL) directement vers le centre de distribution, groupage (LCL) + transbordement, ou colis/commerce en ligne.
Exigences relatives aux cartons compatibles avec le système PO (exemples pour débuter)
- Structure en carton :à double paroi (par exemple, cannelure BC) ou équivalent approuvé par l'acheteur.
- ECT/BCT minimum :le fournisseur fait une proposition ; l'acheteur donne son accord ; le prix est verrouillé par famille de références et par circuit de distribution.
- Méthode de couture :collé + scellé avec du ruban adhésif (ruban H) ou équivalent ; pas de scellage partiel.
- Poids brut maximal par carton :définie par l'acheteur afin de réduire les chutes lors de la manutention et les risques d'écrasement.
Chargement des conteneurs : chargement direct au sol ou sur palettes, taux d'utilisation et stabilité
L'emballage et le chargement forment un tout. Les dimensions des cartons déterminent la disposition des palettes ; celle-ci détermine l'utilisation de l'espace dans le conteneur ; et cette utilisation influe sur le coût au déchargement. Demandez à vos fournisseurs de vous proposer des devis en “ unités par conteneur ” en se basant sur vos hypothèses réelles (chargement au sol ou sur palettes), et exigez qu'ils vous indiquent comment ils ont effectué ce calcul.
- Charge au sol (FCL) :permet généralement d'optimiser l'utilisation de l'espace ; nécessite des cartons solides et un empilage stable.
- Palettes :peut réduire les dommages liés à la manutention et accélérer le déchargement, mais peut entraîner une baisse du taux d'utilisation ; à utiliser lorsque la manutention dans les allées est difficile ou lorsque la conformité aux normes de vente au détail exige l'utilisation de palettes.
- Contrôles de stabilité :Les planches d'angle, le cerclage et une hauteur d'empilage constante permettent de limiter les effets dominos liés à l'écrasement.
Validation des emballages : chutes + vibrations + compression (arrêtez de débattre, passez à la vérification)
La validation permet de mettre fin aux débats. Un design d'emballage ne doit pas être “ validé ” simplement parce qu'il est esthétique ; il doit l'être parce qu'il résiste aux conditions de transport prévues. De nombreux acheteurs se réfèrent aux approches de cycle de distribution de l'ISTA et de l'ASTM comme cadres de référence :
- ISTA (Association internationale pour la sécurité des transports)
- ASTM D4169 (Cadre d'essais du cycle de distribution)
Critère « réussite/échec » (adapté aux marchés publics)
« Pass » = en état de vente.Aucune déformation fonctionnelle, aucune atteinte au revêtement aux points d’inspection définis, et les barrières restent intactes (aucune usure profonde ni perforation entraînant un contact entre les métaux).
Ajouter une vérification de repos :Procéder à une inspection à la réception, puis à nouveau au bout de 24 à 48 heures afin de détecter toute apparition tardive de corrosion sur les articles destinés aux pièces humides ou aux salles de bains.
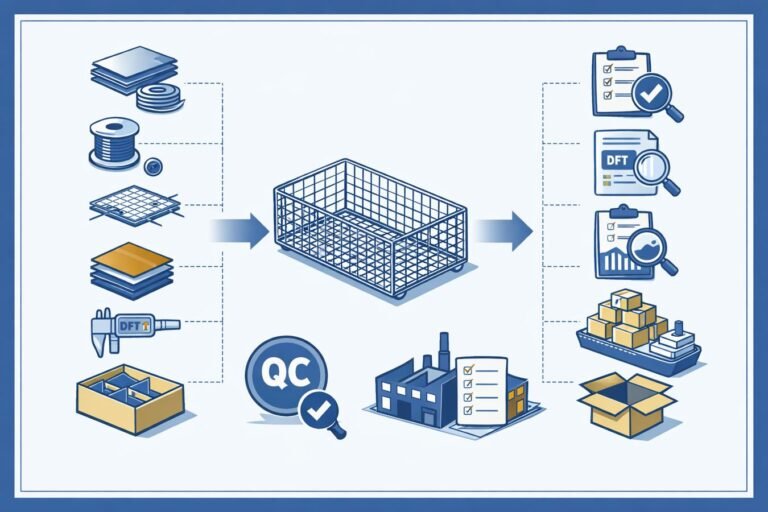
Fabrication et assurance qualité/contrôle qualité : contrôles visant à éviter les retours différés (prétraitement, DFT, Faraday)
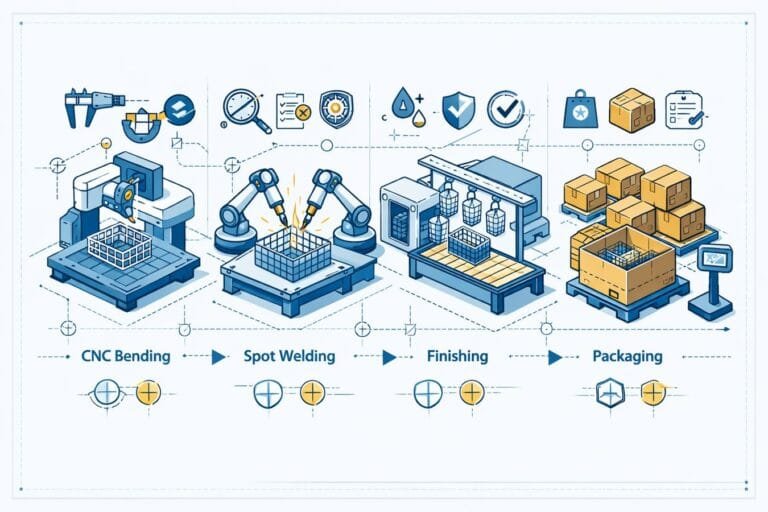
L'emballage permet d'éviter les dommages liés au transport ; les contrôles de fabrication permettent d'éviter les défauts qui se manifestent des semaines plus tard sous forme de retours et de réclamations au titre de la garantie. Pour les articles en fil métallique destinés à un usage en milieu humide, les contrôles offrant le meilleur retour sur investissement sont discipline de prétraitement, Stratégie DFT, et Vérification de la couverture des angles de la cage de Faraday. Pour plus d'informations sur le contexte de mise en œuvre, voir : Guide de fabrication de paniers en fil de fer.
Module de base : mesures de prétraitement pour les salles de bains humides
Le prétraitement est un indicateur clé de l’adhérence du revêtement et de la résistance à la corrosion. Le service des achats n’a pas besoin de superviser la chaîne de production, mais vous devez exiger des justificatifs : fiche de procédé + registres d’équipe (concentration du bain, température, contrôle du rinçage, paramètres de séchage), puis vérifier si ces registres existent bel et bien pour les lots de production réels.
Module de base : stratégie DFT + plan de mesure
L'épaisseur du film sec (DFT) est mesurable, vérifiable et permet d'établir des prévisions. Utilisez une DFT par zone : zone A (au toucher/forte usure), zone B (surfaces générales), zone C (coins en retrait/angles intérieurs où les effets Faraday sont fréquents). Exigez des relevés de DFT incluant les points de la zone C ; sinon, vous vous exposez à l'apparition différée de rouille.
Référence : ISO 2808 (détermination de l'épaisseur d'un film)
Module de base : causes, mesures d'atténuation et vérification de la cage de Faraday
Le revêtement électrostatique par poudre peut ne pas recouvrir correctement les angles intérieurs et les zones en retrait, car les lignes de champ électrique se concentrent sur les bords extérieurs. Ce comportement de “ cage de Faraday ” est prévisible. La prévention relève du processus ; le contrôle relève de l'approvisionnement : exiger une vérification des zones d'angle (épaisseur de revêtement + preuve de couverture) dans le plan de contrôle, et revalider après tout changement de processus ou de rayonnage.
ROI : la logique du seuil de rentabilité justifiant de payer un prix FOB plus élevé (lorsque cela réduit le coût total)
Règle du seuil de rentabilité (par unité)
Augmentation des coûts autorisée= Économies sur les frais de transport + Économies liées aux dommages + Économies sur les retours + Économies liées au contrôle qualité et à la conformité − Nouveaux coûts
Dans le secteur des articles métalliques soumis à des contraintes de volume, de légères améliorations du volume par unité (CBM) peuvent réduire considérablement les frais de transport unitaires. Dans les filières où les cosmétiques sont un facteur sensible, une légère diminution des défauts liés à l'abrasion peut s'avérer plus rentable que d'importantes concessions sur le prix FOB, une fois pris en compte les coûts liés à la logistique inverse et aux rétrofacturations.
Clauses du bon de commande : transformer les hypothèses relatives à l'emballage en obligations contraignantes pour les fournisseurs
- Contrôle des modifications apportées aux emballages :Le fournisseur ne doit pas modifier les dimensions des cartons, les séparateurs, les éléments de protection ou l'orientation des articles dans l'emballage sans l'accord écrit de l'acheteur.
- Engagements de Cube :Le fournisseur garantit le nombre d'unités par carton et le volume en m³ par unité pour la configuration approuvée ; tout écart peut entraîner des frais supplémentaires liés au transport et à la remise en conformité.
- Critères clés de qualité (CTQ) relatifs à l'emballage :Absence de contact métal contre métal ; seuil d'immobilisation ; structure du carton et méthode de fermeture ; mesures de contrôle de l'humidité lorsque cela est spécifié.
- Validation :L'emballage doit satisfaire aux critères de réussite ou d'échec convenus lors des simulations de transport ; un nouveau test est requis après toute modification de l'emballage.
- Conservation des documents :Le fournisseur conserve les données de traçabilité des lots ainsi que les dossiers pertinents relatifs au contrôle qualité et aux essais de performance fonctionnelle pendant une période définie et les fournit sur demande.
Liste de contrôle pour la décision d'achat (préparation à l'attribution du marché)
| Zone | Doit être vérifié avant l'attribution |
|---|---|
| Exhaustivité des devis | Le nombre d'unités par carton, les dimensions extérieures du carton, le volume en m³ par unité, la nomenclature d'emballage et les justificatifs d'emballage sont fournis et comparables. |
| Compromis entre le cube et les dégâts | Les améliorations apportées à l'emboîtement sont validées au regard des risques d'abrasion et de déformation, selon un critère défini de “ conformité à la vente ” (réussite/échec).” |
| CTQ liés à l'emballage | Les exigences relatives à la séparation, à l'immobilisation, à la résistance des cartons et au contrôle de l'humidité sont consignées dans le bon de commande et font l'objet d'un contrôle des modifications. |
| Commandes pour utilisation en milieu humide | Pour les références de salle de bains : le plan de contrôle prévoit des preuves de prétraitement, le zonage DFT et la vérification des angles de Faraday. |
| Gouvernance en matière de réception | La procédure opérationnelle standard (SOP) de réception vérifie la conformité des cubes et des emballages ; les défauts sont consignés, accompagnés de photos à l'appui, avec indication du code de motif. |
Plan de vérification des fournisseurs (demande → test → audit)
| Étape | Que faire ? | Ce qu'il faut vérifier | Éléments de preuve |
|---|---|---|---|
| Demande | Rassembler les emballages et les documents relatifs au processus avant l'essai. | Le fournisseur peut apporter la preuve de l'existence de contrôles, et ne se contente pas de simples affirmations. | Nomenclature d'emballage + schéma/photos de conditionnement, cahier des charges de fabrication des cartons, liste de contrôle des critères critiques de qualité (CTQ), échantillon de traçabilité des lots. |
| Test | Lot pilote avec conditionnement en vue de la production + contrôle à la réception. | Les performances en matière de dommages et d'aspect esthétique correspondent à vos attentes. | Constatations relatives aux chutes et aux vibrations, rapport de contrôle à la réception, registre photographique des défauts, résultats des contrôles de repos. |
| Audit | Audit sur site ou par vidéo de la mise en œuvre des procédures d'emballage + contrôle des modifications. | Règles : séparateurs présents, carton reproductible, aucune substitution. | Liste de contrôle pour l'inspection des lignes de production, vérification des procédures opérationnelles standard (SOP) relatives à la préparation des commandes, registres de réception des matériaux, exemples de mesures correctives et préventives (CAPA). |
Logistique : procédure opérationnelle standard (SOP) relative à la réception et gestion des réclamations
- Mesurer les dimensions extérieures du cartonsur des cartons choisis au hasard et comparer les résultats aux spécifications approuvées ; recalculer le CBM/unité si nécessaire.
- Cartons d'échantillons ouvertsvérifier que les séparateurs, les protections d’angle et les dispositifs de contrôle de l’humidité sont bien présents et correctement positionnés.
- Vérifier les zones les plus exposées à l'abrasion(points de contact fil sur fil) et consigner l'état esthétique à l'aide de photos.
- Suivi des dommages et des codes de causepar ligne de production et par fournisseur ; mettez régulièrement à jour vos normes d'emballage.
Conclusion : attribution du marché au soumissionnaire proposant le coût unitaire le plus bas par unité vendable
L'ingénierie de l'emballage ne ralentit pas l'approvisionnement. Elle rend l'approvisionnement vérifiableet prévisible. Lorsque vous avez besoin de mesures en mètres cubes, que vous vérifiez la durabilité des produits, que vous validez les nomenclatures d'emballage via un contrôle des modifications et que vous appliquez des contrôles d'utilisation en milieu humide (prétraitement/DFT/vérification de Faraday), vous ne subissez plus les coûts cachés liés à l'inefficacité du transport et à la logistique inverse.
Si vous souhaitez une phrase unique résumant les achats pour 2025 : Nous attribuons le marché au fournisseur capable de justifier le coût unitaire le plus bas par unité commercialisable — et non le prix FOB le plus bas.
Sources
- ISTA (Association internationale pour la sécurité des transports)
- ASTM D4169 (Cadre d'essais du cycle de distribution)
- ISO 2808 (Détermination de l'épaisseur d'un film)
Simon, expert en approvisionnement
Prêt à moderniser votre chaîne logistique :
Ne payez plus pour les défauts. Le marché s'oriente vers une fabrication de précision et une qualité fiable. Associez-vous à Koitor Hardware pour bénéficier de solutions automatisées de fil métallique à forte marge.
Demander le catalogue 2025 Lancer un projet OEM
E-mail : simon@koitorhardware.com | Usine : Jiangmen, Chine
Envoyez à Koitor votre dessin, une photo d'échantillon, une référence de finition, la quantité souhaitée et le marché cible.
Fabrication pour compte de tiers / Marque de distributeur
Transformez ce guide d'approvisionnement en cahier des charges
Indiquez-nous le produit souhaité, ses dimensions, sa finition, la quantité commandée et vos exigences en matière d'emballage. Votre équipe recevra une analyse pratique de la faisabilité de la fabrication avant l'établissement du devis.
 English
 Español
 Português
 Français
 Deutsch
 العربية