
Guia de Engenharia de Embalagem de Cestos de Arame 2025: Rácio de encaixe, especificações das caixas de cartão, carregamento de contentores e controlo de danos
Módulo de Heróis: Controlo de danos nas embalagens e otimização do espaço— um sistema pronto para a contratação pública que permite rácio de nidificação, CBM/unidade, e taxa de danos/devoluçõesmensuráveis, verificáveis e exigíveis nas solicitações de cotação/ordens de compra relativas a cestos de arame para fabricantes de equipamento original (cestos de duche, arrumação para casa de banho/cozinha, cestos de arame para despensa).
Resumo executivo: Por que razão os cestos de arame terão sucesso ou fracassarão no setor da embalagem em 2025
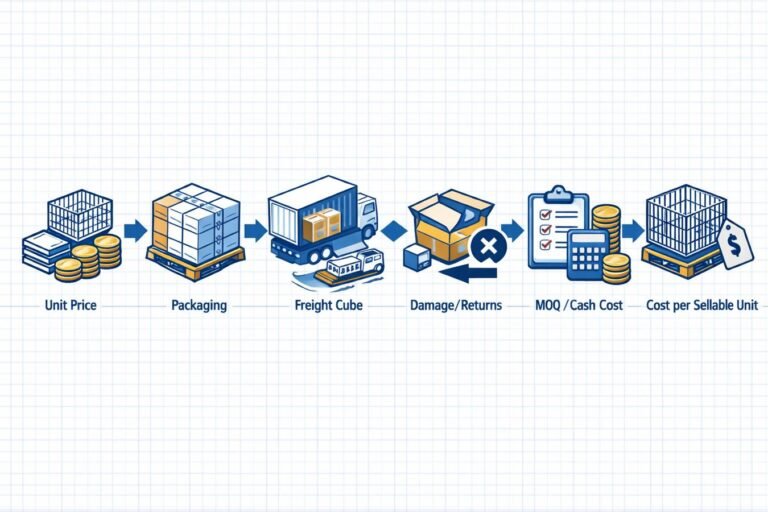
Em 2025, a forma mais rápida de perder margem nos cestos de arame raramente é o preço unitário à saída da fábrica. A verdadeira perda de margem é o efeito combinado de custo dos danos(arranhões/lascas que dão origem a devoluções), custo por volume(envio “aéreo”, uma vez que a geometria irregular obriga à utilização de caixas de grandes dimensões), e custo de atraso(retrabalho, reembalagem e atrasos na receção quando as caixas chegam amassadas ou misturadas).
Os cestos de arame destacam-se de forma única porque combinam geometria irregular, sensibilidade de acabamento(revestimento em pó, acabamentos tipo cromado, aço inoxidável escovado) e ciclos de aquisição de artigos com elevado número de SKU. Uma peça que parece estar em bom estado no momento do envio pode chegar com pequenos arranhões nos cantos; esses arranhões tornam-se fatores que provocam corrosão em casas de banho húmidas, e a reclamação surge semanas mais tarde — quando já é muito mais difícil resolver o problema.
Este artigo destina-se a gestores de compras de marcas, gestores de categorias de distribuição e responsáveis pela cadeia de abastecimento que necessitem de copiar/colar campos do pedido de cotação, Cláusulas da ordem de compra, e um Plano de Verificação de Fornecedoresque seja auditável e escalável.
Referências de implementação no hardware Koitor (EN):
- Aprovisionamento de Hardware OEM em 2025: Logística, Controlo de Qualidade e Ciência da Embalagem
- Do esboço à prateleira: Guia de fabrico de cestos de arame para o duche
- Aço inoxidável SS304 vs SS201 para armazenamento doméstico
- Soluções personalizadas de arrumação para casas de banho
Guia de início rápido (o que alterar esta semana)
- Tornar o cubo obrigatório:nenhuma cotação está “completa” sem a indicação das unidades por caixa, das dimensões exteriores da caixa (C×L×A) e do valor calculado CBM/unidade.
- Definir o aninhamento com restrições:o aninhamento só conta se a organização da embalagem for pronto para embarque(embalagem aprovada) e que, após passar nos testes de validação (queda/vibração/compressão), se mantenha em “condições de comercialização”.”
- Acabar com as substituições silenciosas:bloquear a lista de materiais (BOM) da embalagem (sacos/mangas/separadores/blocos de canto/estrutura da caixa) e exigir um controlo de alterações por escrito.
- Verificar como se fosse um componente:tratar os CTQs das embalagens (separação, imobilização, resistência da caixa de cartão, controlo da humidade) como aspetos passíveis de inspeção, e não como “elementos opcionais”.”
Dados de mercado: Por que razão a embalagem é um KPI de aquisições para 2025
As devoluções constituem um custo estrutural no retalho moderno, o que significa que pequenas melhorias na qualidade em termos de danos ou aspetos estéticos podem ter um impacto significativo nas variações do preço FOB. No armazenamento de fios, as devoluções agrupam-se normalmente em códigos de motivo, tais como chegou danificado(fio dobrado, revestimento lascado), defeitos estéticos(desgaste por atrito), ferrugem(casas de banho húmidas/mercados costeiros), e peças em falta(montagem de kits).
A engenharia de embalagem funciona porque associa cada código de causa a um fator controlável: separação e imobilização para a abrasão, conceção da trajetória de carga para o esmagamento, validação para pôr fim a discussões e disciplina do processo (pré-tratamento/DFT/cobertura de Faraday) para evitar reclamações de corrosão tardias.
O Sistema de Engenharia de Embalagem: controlo de danos + eficiência de espaço (o Módulo Hero)
Todas as decisões relativas à embalagem devem ser avaliadas duas vezes: primeiro quanto a minimização de danos, em segundo lugar para eficiência de espaço. A configuração vencedora é aquela que proporciona o custo total mais baixo por unidade vendável — e não apenas a embalagem mais pequena.
CTQs de embalagem (prontos para aquisição)
Separação:não há contacto direto metal com metal sem um material de barreira
Imobilização:folga interna ≤ limite definido pelo comprador; requisito de “ausência de ruído”
Resistência da caixa de cartão:estrutura definida + ECT/BCT mínimos, conforme acordado por via; peso bruto máximo por caixa
Controlo da humidade:VCI/dessecante, quando especificado; “sem embalagem com humidade visível”
Rastreabilidade:etiqueta da caixa + código de lote associados aos registos de produção
Dados a introduzir na ficha de trabalho da RFQ (copiar e colar no seu quadro de avaliação)
| Entrada | Unidade | Definição (contratação pública) |
|---|---|---|
| Unidades por caixa | unidades | Contagem de embalagem para a caixa aprovada e pronta para envio (não para “embalagem de amostras avulsas”). |
| Dimensões exteriores da caixa de cartão | cm | C×L×A; utilizado para calcular o CBM da caixa e o CBM por unidade; verificar no momento da receção. |
| CBM por unidade | m³/unidade | CBM da caixa ÷ unidades/caixa; as SKUs com limite de volume são determinadas pelo volume. |
| Definição de aninhamento | — | A colocação em caixas só é considerada válida se forem incluídas barreiras e imobilização e se a embalagem para transporte for aprovada como estando em condições de venda. |
| Lista de materiais de embalagem | — | Sacos/bolsas/folhas intercalares/separadores/blocos finais/dessecante/VCI + estrutura em cartão; fecho com controlo de alterações. |
| Unidades por contentor | unidades | Contentores de 20’/40’HC de acordo com a sua hipótese de carregamento (carga direta no piso vs. paletes); o fornecedor deve apresentar a lógica do plano de carregamento. |
Engenharia de Embalagem (Fundamentos): rácio de encaixe + estratégia de caixas/recipientes + controlo de danos
O armazenamento em fio é frequentemente limitado ao cuboantes da limitação de peso. Isso significa que a capacidade de um fornecedor conceber um arranjo de embalagem com baixo CBM/unidade — sem aumentar a abrasão ou a deformação — pode ser determinante para o custo total. O objetivo não é o “máximo de unidades por caixa”, mas sim o Ponto de aninhamento ótimo em termos de TLConde as poupanças em volume não geram rendimentos.
Defina o rácio de aninhamento para que os fornecedores não possam manipular a sua comparação
- Inclua a unidade comercializável completa:acessórios, almofadas, elementos de fixação, etiquetas e os materiais de proteção que devem ser enviados juntamente com o produto.
- Dimensões exteriores da caixa de cartão com fecho:O empilhamento aplica-se apenas à embalagem de cartão aprovada e pronta para embarque (C × L × A).
- Exigir capacidade de sobrevivência:O empilhamento só é válido se a unidade chegar em “condições de venda” após a simulação de transporte e a inspeção acordadas.
Medidas de prevenção de danos que preservam o cubo (a abrasão é o inimigo oculto)
- Separadores de pontos de contacto:proteger apenas nos pontos em que os fios entram em contacto (elevado retorno do investimento, baixo impacto no volume).
- Proteção nos cantos/pontos altos:proteger as pontas e as arestas que sofrem impacto em caso de queda.
- Controlo do vazio:utilizar caixas com as dimensões adequadas para evitar ruídos e deformações (geometria deformada = devoluções).
- Instruções de trabalho + auditorias:A prevenção de danos falha se a linha de embalagem ignorar os separadores — torne-a passível de auditoria.
Engenharia de cartão: ECT/BCT + trajetória de carga + estabilidade da pilha
A falha da embalagem de cartão é um dos problemas mais fáceis de prevenir — desde que se tenha isso em conta. O segredo está em adaptar o design da embalagem ao cenário de distribuição: FCL diretamente para o centro de distribuição, LCL + cross-dock ou encomendas/comércio eletrónico.
Requisitos para caixas de cartão preparadas para PO (exemplos para começar)
- Estrutura da caixa:parede dupla (por exemplo, BC flute) ou equivalente aprovado pelo comprador.
- ECT/BCT mínimo:O fornecedor propõe; o comprador aprova; bloqueio por família de SKU e rota.
- Método de costura:colado + fixado com fita adesiva (fita H) ou equivalente; não é permitida a fixação parcial com fita adesiva.
- Peso bruto máximo por caixa:definido pelo comprador para reduzir as quedas durante o manuseamento e o risco de esmagamento.
Carregamento de contentores: carga direta no piso vs. paletes, aproveitamento e estabilidade
A embalagem e o carregamento constituem um único sistema. As dimensões das caixas determinam a disposição das paletes; a disposição das paletes determina a utilização do contentor; e a utilização influencia o custo de importação. Peça aos fornecedores que apresentem cotações em termos de “unidades por contentor”, utilizando os seus pressupostos reais (carga a solto ou paletizada), e exija que mostrem como chegaram a esse cálculo.
- Carga no piso (FCL):normalmente maximiza a utilização; requer caixas de cartão resistentes e um empilhamento estável.
- Paletes:pode reduzir os danos causados pelo manuseamento e acelerar a descarga, mas pode diminuir a taxa de utilização; utilizar quando o manuseamento nas faixas de circulação for brusco ou quando a conformidade com as normas do retalho exigir a utilização de paletes.
- Controlos de estabilidade:As placas de canto, as cintas e a altura consistente das pilhas reduzem o efeito cascata de esmagamento.
Validação de embalagens: queda + vibração + compressão (deixem de discutir, comecem a verificar)
A validação é a forma de pôr fim às discussões. O design de uma embalagem não deve ser “aprovado” apenas porque tem um aspeto elegante; deve ser aprovado porque resiste às condições de transporte previstas. Muitos compradores utilizam as abordagens do ciclo de distribuição da ISTA e da ASTM como referenciais de base:
- ISTA (Associação Internacional para o Transporte Seguro)
- ASTM D4169 (Estrutura de ensaios do ciclo de distribuição)
Critério de aprovação/reprovação (adequado para contratos públicos)
Aprovado = em condições de venda.Não se verifica qualquer deformação funcional, nem qualquer falha no acabamento nos pontos de inspeção definidos, e as barreiras permanecem intactas (sem desgaste total nem perfurações que provoquem contacto entre metais).
Adicionar uma verificação de descanso:Inspecionar à chegada e novamente após 24 a 48 horas, para detetar surtos de corrosão tardios em artigos destinados a ambientes húmidos/casas de banho.
Produção e Garantia de Qualidade/Controlo de Qualidade: controlos que evitam devoluções tardias (pré-tratamento, DFT, Faraday)
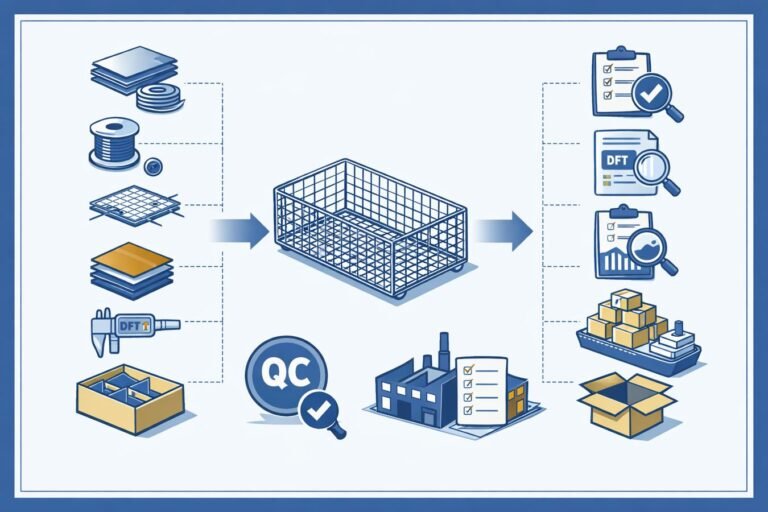
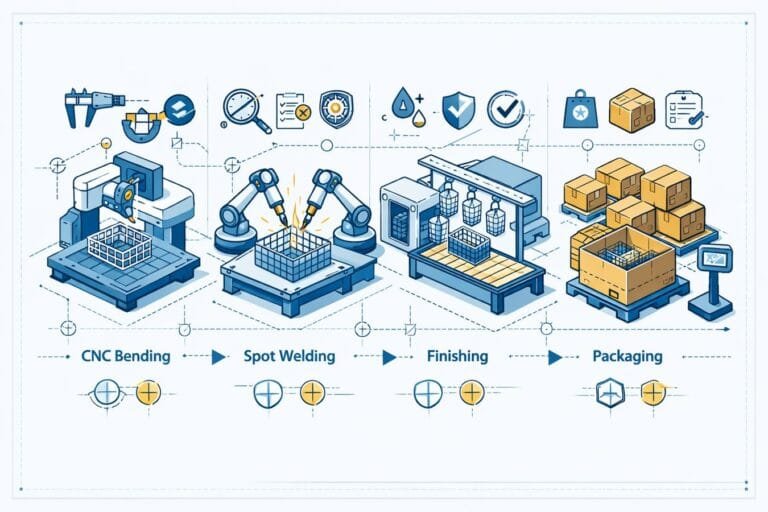
A embalagem evita danos durante o transporte; os controlos de fabrico evitam defeitos que só se manifestam semanas mais tarde, sob a forma de devoluções e reclamações ao abrigo da garantia. No caso de produtos de fio destinados a utilização em ambientes húmidos, os controlos que proporcionam o maior retorno do investimento são área de pré-tratamento, Estratégia DFT, e Verificação da cobertura dos cantos da gaiola de Faraday. Para um contexto mais aprofundado sobre a implementação, consulte: Guia de fabrico de cestos de arame.
Módulo principal: medidas de pré-tratamento para casas de banho húmidas
O pré-tratamento é um indicador importante da aderência do revestimento e da resistência à corrosão. O departamento de compras não precisa de supervisionar a linha de produção — mas deve exigir comprovativos: ficha de processo + registos de turno (concentração da solução, temperatura, controlo da lavagem, parâmetros de secagem) e, em seguida, verificar se esses registos existem para os lotes de produção reais.
Módulo principal: Estratégia DFT + plano de medição
A DFT (espessura da película seca) é mensurável, verificável e preditiva. Utilize a DFT por zonas: Zona A (toque/desgaste elevado), Zona B (superfícies gerais), Zona C (cantos recuados/ângulos internos onde os efeitos de Faraday são comuns). Exija registos de DFT que incluam pontos da Zona C; caso contrário, estará a comprar problemas de ferrugem que surgirão mais tarde.
Referência: ISO 2808 (determinação da espessura da película)
Módulo principal: Causas, mitigação e verificação da jaula de Faraday
O revestimento eletrostático a pó pode deixar os cantos internos e as áreas recuadas sem cobertura, uma vez que as linhas do campo elétrico se concentram nas bordas exteriores. Este comportamento de “gaiola de Faraday” é previsível. A mitigação é do lado do processo; o controlo é do lado da aquisição: exigir a verificação da zona dos cantos (DFT + comprovação da cobertura) no plano de controlo e revalidar após alterações no processo ou nas prateleiras.
ROI: a lógica do ponto de equilíbrio para pagar mais FOB (quando isso reduz o custo total)
Regra do ponto de equilíbrio (por unidade)
Aumento de custos permitido= Poupanças nos custos de transporte + Poupanças em danos + Poupanças em devoluções + Poupanças em controlo de qualidade/conformidade − Novos custos
Nos produtos de arame com dimensões limitadas, melhorias modestas no CBM/unidade podem reduzir significativamente os custos de transporte por unidade. Nos canais sensíveis aos cosméticos, pequenas reduções nos defeitos causados pela abrasão podem superar grandes concessões FOB, uma vez contabilizados a logística inversa e os estornos.
Cláusulas da ordem de compra: transformar os pressupostos relativos à embalagem em comportamentos exigíveis por parte dos fornecedores
- Controlo de alterações na embalagem:O fornecedor não poderá alterar as dimensões das caixas de cartão, os separadores, os elementos de proteção ou a orientação do conteúdo sem a aprovação por escrito do comprador.
- Compromissos do Cube:O fornecedor garante o número de unidades por caixa e o CBM por unidade para a configuração aprovada; quaisquer desvios podem implicar a cobrança de frete adicional e custos de retrabalho.
- CTQs da embalagem:Sem contacto metal com metal; limiar de imobilização; estrutura da embalagem de cartão e método de fecho; controlos de humidade, quando especificado.
- Validação:A embalagem deve cumprir os critérios de aprovação/reprovação acordados para a simulação de transporte; é necessário realizar um novo teste após qualquer alteração na embalagem.
- Conservação de registos:O fornecedor mantém a rastreabilidade dos lotes e os registos relevantes de controlo de qualidade/teste de função durante um período definido e disponibiliza-os mediante pedido.
Lista de verificação para a decisão do comprador (preparação para a adjudicação)
| Área | Tem de ser verdade antes da adjudicação |
|---|---|
| Exaustividade da cotação | São fornecidas e são comparáveis as unidades por caixa, as dimensões exteriores da caixa, os metros cúbicos por unidade, a lista de materiais de embalagem e os comprovativos de embalagem. |
| Compromisso entre volume e dano | As melhorias no encaixe são validadas em relação ao risco de abrasão e deformação, com uma “condição de comercialização” definida que determina se o produto é aprovado ou reprovado.” |
| CTQs de embalagem | Os requisitos relativos à separação, imobilização, resistência da embalagem de cartão e controlo da humidade estão definidos na ordem de compra, com controlo de alterações. |
| Controlos para utilização em ambientes húmidos | No que diz respeito aos SKUs de casa de banho: o plano de controlo inclui a comprovação do pré-tratamento, a definição de zonas de espessura de película seca (DFT) e a verificação dos cantos de Faraday. |
| Governança da receção | O SOP de receção verifica a conformidade do cubo e da embalagem; os defeitos são registados com provas fotográficas, por código de motivo. |
Plano de Verificação de Fornecedores (pedido → teste → auditoria)
| Passo | O que fazer | O que verificar | Artefactos probatórios |
|---|---|---|---|
| Pedido | Recolher as embalagens e os documentos do processo antes do julgamento. | O fornecedor pode comprovar a existência de controlos, e não se limitar a fazer afirmações. | Lista de materiais de embalagem (BOM) + diagrama/fotografias da preparação da embalagem, especificações de construção da caixa de cartão, lista de verificação de CTQ, amostra de rastreabilidade do lote. |
| Teste | Remessa-piloto com embalagem para produção + inspeção à entrada. | O desempenho em termos de danos e aspetos estéticos corresponde às suas expectativas. | Resultados de testes de queda/vibração, relatório de inspeção de entrada, registo fotográfico de defeitos, resultados da verificação de repouso. |
| Auditoria | Auditoria no local/por vídeo à execução da embalagem + controlo de alterações. | Regra: separadores presentes, caixa repetível, sem substituições. | Lista de verificação da inspeção da linha de produção, verificação do procedimento operacional padrão (SOP) de embalagem, registos de receção de materiais, exemplos de CAPA. |
Logística: Procedimento Operacional Padrão (SOP) para a receção e gestão de reclamações
- Medir as dimensões exteriores da caixa de cartãoem caixas aleatórias e comparar com as especificações aprovadas; recalcular o CBM/unidade, se necessário.
- Caixas de amostras abertaspara verificar se os separadores, as proteções de canto e os controlos de humidade estão presentes e corretamente colocados.
- Verificar os pontos mais sujeitos a abrasão(pontos de contacto fio a fio) e registar o estado estético com fotografias.
- Acompanhar os danos e os códigos de motivopor via e fornecedor; atualize continuamente a sua norma de embalagem.
Conclusão: adjudicação ao menor custo por unidade vendável
A engenharia de embalagem não torna o aprovisionamento mais lento. Pelo contrário, torna o aprovisionamento auditávele previsível. Quando é necessário dispor de métricas de volume, validar a durabilidade, fixar as listas de materiais (BOM) das embalagens através do controlo de alterações e aplicar controlos de utilização em ambiente húmido (pré-tratamento/DFT/verificação de Faraday), deixa de suportar custos ocultos decorrentes da ineficiência no transporte de mercadorias e da logística inversa.
Se quiser uma única frase sobre as aquisições para 2025: Adjudicamos o contrato ao fornecedor que conseguir comprovar o custo mais baixo por unidade comercializável — e não o preço FOB mais baixo.
Fontes
- ISTA (Associação Internacional para o Transporte Seguro)
- ASTM D4169 (Estrutura de ensaios do ciclo de distribuição)
- ISO 2808 (Determinação da espessura de películas)
Simon, especialista em sourcing
Pronto para modernizar a sua cadeia de abastecimento:
Deixe de pagar pelos defeitos. O mercado está a evoluir no sentido da produção de precisão e da qualidade fiável. Estabeleça uma parceria com a Koitor Hardware para obter soluções automatizadas de fio metálico com margens elevadas.
Solicitar o catálogo de 2025 Iniciar projeto OEM
E-mail: simon@koitorhardware.com | Fábrica: Jiangmen, China
Envie à Koitor o seu desenho, uma fotografia de amostra, uma referência de acabamento, a quantidade pretendida e o mercado de destino.
OEM / MARCA PRÓPRIA
Transforme este guia de fornecimento num resumo do produto
Indique o produto pretendido, as dimensões, o acabamento, a quantidade a encomendar e os requisitos de embalagem. A sua equipa receberá uma análise prática da viabilidade de fabrico antes da apresentação do orçamento.
 English
 Español
 Português
 Français
 Deutsch
 العربية