
True Landed Cost (TLC) Model for Wire Storage Hardware: How Cube Efficiency, Damage Rate & Returns Beat “Low FOB” in 2025
Module Héros : Cost & True Landed Cost (TLC) Model— a procurement-ready system that quantifies how cube efficiency (CBM/unit), taux de nidification, damage rate, et return ratecan beat a “low FOB” quote once freight, reverse logistics, and quality containment hit your P&L.
Executive Summary: Why “low FOB” loses in wire storage—and how to win on TLC
Wire storage hardware (wire baskets, shower caddies, towel racks, over-door organizers, under-shelf baskets) is a category where unit price is rarely the dominant lever once you scale. The biggest swings sit in three places: freight cube(CBM/unit), damage(abrasion, chips, deformation), and returns(arrived damaged, cosmetic defects, rust, missing parts).
A True Landed Cost (TLC) model turns those drivers into a repeatable procurement system: you standardize RFQ fields (CBM/unit, units/carton, nesting definition), convert damage and returns into expected cost, and require verification evidence that prevents downstream chargebacks.
This article is written for brand procurement managers, distribution category managers, and supply chain leaders who need a copy/paste TLC worksheet, RFQ mandatory fields, Clauses du bon de commande, et un Plan de vérification des fournisseursqui soit vérifiable et évolutif.
Références de mise en œuvre sur le matériel Koitor (EN) :
- Approvisionnement en matériel OEM à l'horizon 2025 : logistique, assurance qualité et science de l'emballage
- AQL Sampling Plan & QC Checklist for Wire Bathroom Hardware
- Humid Bathroom Powder Coating: Pretreatment, DFT & Faraday-Cage Controls
- SS304 vs SS201 + Finish Stack Selection Guide
TLC Quick-Start (what to change this week)
- Normalize cost boundary:evaluate all suppliers at the same Incoterms boundary (commonly FOB + buyer freight to DC). Use: ICC Incoterms® 2020.
- Rendre le cube obligatoire :no quote is “complete” without units/carton, carton outer dimensions (L×W×H), and computed CBM/unit.
- Use your loss economics:model expected damage cost and expected returns cost with your real reverse logistics and channel penalties (not supplier guesses).
- Convert assumptions into PO controls:pack-out change control, cube commitments, AQL/CTQs, and packaging validation pass/fail.
Market Data: Why TLC is a 2025 procurement KPI
Returns are a structural cost in modern retail, which means even small improvements in damage or cosmetic quality can dominate FOB deltas. NRF and Happy Returns estimated total U.S. retail returns at $890B in 2024and ~ 16.9% of annual salesreturned. Use this as macro context when building your business case and executive alignment.
In wire storage, returns typically concentrate in a few reason codes: est arrivé endommagé(fil tordu, revêtement ébréché), défauts esthétiques(usure par frottement), rouille(humid bathrooms, coastal markets), and pièces manquantes(kitting). TLC works because it ties each reason code to a controllable engineering or process lever.
The TLC Model: total cost per sellable unit (not shipped unit)
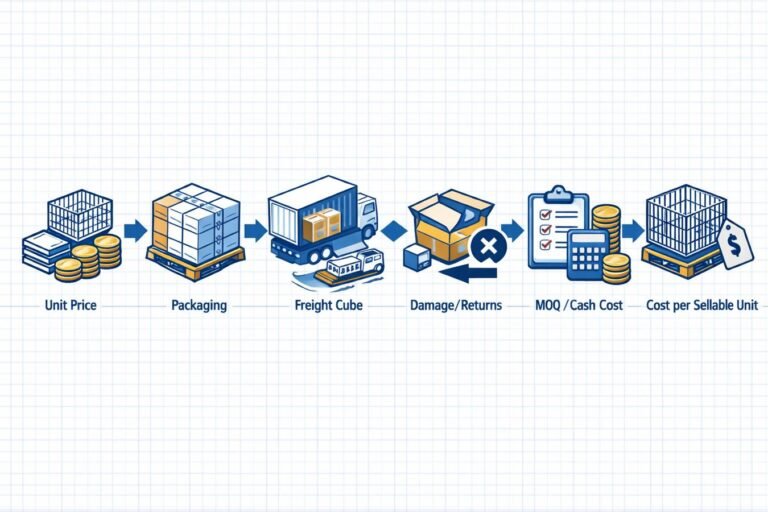
TLC answers the only question that matters at scale: what is the cost to get one unit into the channel in sellable condition: If a unit arrives damaged or becomes unsellable, your true cost per sellable unit rises—often far beyond the FOB delta you negotiated.
Core equations (CFO-friendly)
Base Landed Cost (BLC)= Unit Price (normalized) + Packaging + Freight Allocation + Fees/Duty + Receiving + QC/Compliance
Expected Damage Cost= Damage Rate × Cost per Damage Event
Expected Returns Cost= Returns Rate × Cost per Return
Sellable Yield= 1 − Incoming Reject Rate
TLC per Sellable Unit= (BLC + Expected Damage Cost + Expected Returns Cost + Chargebacks/Warranty) ÷ Sellable Yield
TLC worksheet inputs (copy/paste into RFQ or scorecard)
| Saisie | Symbol | Unité | Procurement definition |
|---|---|---|---|
| Normalized unit price | P | $/unit | Convert all quotes to the same Incoterms boundary before comparing. |
| CBM par unité | V | m³/unité | Computed from carton outer dimensions and units/carton; validate at receiving. |
| Freight allocation | F | $/unit | Container cost ÷ units/container (cube-limited SKUs are volume-driven). |
| Packaging materials + labor | Pk | $/unit | Carton + inserts/separators + corner protection + pack-line time. |
| Damage rate | Dmg% | % | Model by lane/channel and packaging configuration; pilot shipments matter. |
| Cost per damage event | Cdmg | $ | Rework + handling + markdown/chargeback + customer service. |
| Returns rate | Ret% | % | Track by reason code (arrived damaged, rust, missing parts, etc.). |
| Cost per return | Cret | $ | Reverse logistics + processing + refurb/scrap + reship or markdown. |
| Incoming reject rate | Reject% | % | Drives yield uplift: bad lots raise cost per sellable unit. |
Packaging Engineering (Core Module): nesting ratio + carton/container strategy + damage controls
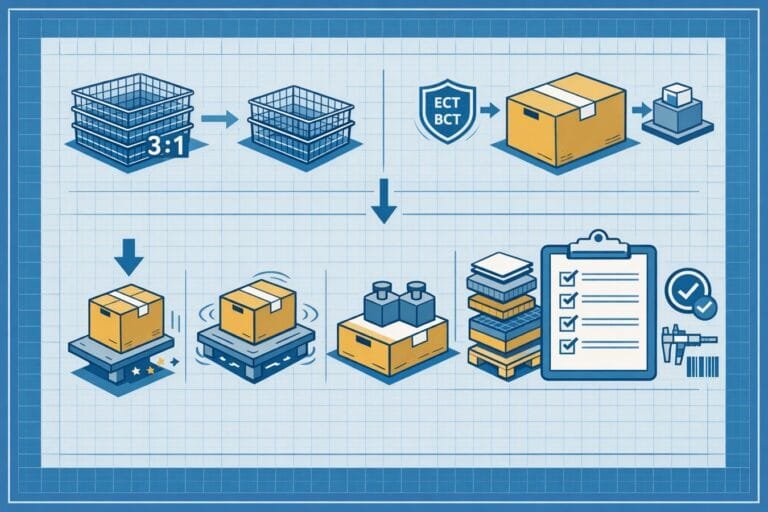
Le rangement sur des supports métalliques est souvent limité au cubeavant la limitation de poids. Cela signifie que la capacité d’un fournisseur à concevoir un conditionnement présentant un faible volume par unité (CBM/unité) — sans augmenter l’abrasion ni la déformation — peut avoir une incidence déterminante sur le coût total. L’objectif n’est pas d’atteindre le “ nombre maximal d’unités par carton ”, mais plutôt le Point d'imbrication optimal selon le critère TLC.
Définissez un ratio d'imbrication afin que les fournisseurs ne puissent pas manipuler votre comparaison
In RFQs, “nesting ratio” must be defined with constraints, otherwise suppliers can present unrealistic pack-outs that reduce cube but fail in transit or arrive cosmetically unsellable.
- Veuillez inclure l'unité commercialisable complète :les accessoires, les coussinets, les éléments de fixation, les étiquettes et les matériaux de protection qui doivent être fournis avec le produit.
- Dimensions extérieures du carton de transport :L'imbrication ne s'applique qu'au carton approuvé et prêt à être expédié (L × l × H).
- Exiger une capacité de survie :nesting only counts if the unit arrives in “sellable condition” after an agreed transport simulation and inspection.
Packaging validation: simulate damage instead of debating it
Many buyers reference ISTA 3-Series general simulation protocols as a baseline for packaged product performance testing. Even if you don’t run formal ISTA internally, you should define a repeatable drop/vibration/compression sequence and an objective pass/fail standard (“sellable condition”).
Mesures de prévention des dommages qui préservent le cube (l'abrasion est le « tueur silencieux »)
In wire storage, the most common hidden damage mechanism is wire-on-wire abrasionduring vibration. A carton can appear fine externally while internal rub-through drives “cosmetic defect” returns and can accelerate corrosion in humid bathrooms.
- Séparateurs de points de contact :ne protéger que là où les fils entrent en contact (retour sur investissement élevé, faible surcoût volumétrique).
- High-point/corner protection:les pointes et les bords du bouclier qui subissent des chocs en cas de chute.
- Contrôle des vides :des cartons de taille adaptée pour éviter les bruits de cliquetis et les déformations (géométrie déformée = retours).
- Packaging work instructions + audits:La prévention des dommages échoue si la chaîne d'emballage ne passe pas par les séparateurs — veillez à ce que ce processus puisse faire l'objet d'un audit.
Manufacturing & QA/QC: controls that reduce returns (pretreatment, DFT, Faraday-cage)
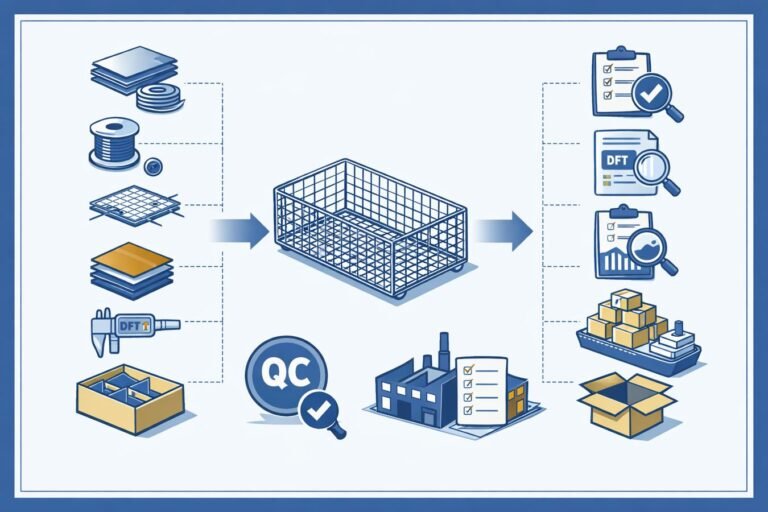
Packaging prevents damage in transit; manufacturing controls prevent defects that show up weeks later as returns and warranty claims. For bathroom and humid-use wire goods, the highest ROI controls are discipline de prétraitement, Stratégie DFT, et Vérification de la couverture des angles de la cage de Faraday.
Implementation reference: Humid Bathroom Powder Coating: Pretreatment, DFT & Faraday-Cage Controls
Module de base : mesures de prétraitement pour les salles de bains humides
Pretreatment is a leading indicator for coating adhesion and corrosion resistance. Procurement doesn’t need to run the line—but you should require evidence. Ask for a pretreatment process sheet and shift logs (bath concentration, temperature, pH/conductivity as applicable, rinse control, line speed/dwell windows, drying parameters). Then audit whether those records exist for real production lots.
Module de base : stratégie DFT + plan de mesure
DFT (dry film thickness) is measurable, auditable, and predictive. Use zone-based DFT: Zone A (touch/high wear), Zone B (general surfaces), Zone C (recessed corners/inside angles where Faraday effects are common). Require DFT records that include Zone C points—otherwise you are buying delayed rust returns.
Référence : ISO 2808: Determination of film thickness
Module de base : causes, mesures d'atténuation et vérification de la cage de Faraday
Electrostatic powder coating can under-coat inside corners and recessed areas because electric field lines concentrate on outer edges. This “Faraday-cage” behavior is a predictable risk. You mitigate it with part orientation and gun parameters, but you control it procurement-side by requiring corner-zone verification (DFT + coverage photos) in the control plan.
AQL + CTQ gates (turn quality into money)
Sampling inspection and CTQ gates do not exist to add cost; they exist to prevent the most expensive cost: defects discovered after shipment. Define Critical/Major/Minor defects with photo examples, map them to TLC buckets (returns, chargebacks, liability), and enforce acceptance criteria at receiving and pre-shipment inspection.
Starting structure: AQL Sampling Plan & QC Checklist for Wire Bathroom Hardware
ROI: the break-even model that justifies paying more FOB (when it reduces TLC)
This is where the Hero Module pays off. Suppliers will sometimes request a higher FOB to improve cartonization, protective elements, coating verification, or kitting controls. Your job is to evaluate those upgrades using break-even TLC math—not negotiation instinct.
Règle du seuil de rentabilité (par unité)
Allowed FOB increase= Économies sur les frais de transport + Économies liées aux dommages + Économies sur les retours + Économies liées au contrôle qualité et à la conformité − Nouveaux coûts
Dans le secteur des articles métalliques soumis à des contraintes de volume, de légères améliorations du volume par unité (CBM) peuvent réduire considérablement les frais de transport unitaires. Dans les filières où les cosmétiques sont un facteur sensible, une légère diminution des défauts liés à l'abrasion peut s'avérer plus rentable que d'importantes concessions sur le prix FOB, une fois pris en compte les coûts liés à la logistique inverse et aux rétrofacturations.
What to quantify (and how to present it)
- Cube:use measured carton dimensions to compute CBM/unit and units/40HQ; allocate freight accordingly.
- Damage cost:separate “arrived damaged” (transit) from “defect” (process) and assign different corrective actions.
- Returns cost:include reverse logistics, processing labor, refurb/scrap, and reship or markdown; add channel penalties if applicable.
- Verification cost:include inspection and testing needed to keep damage and returns low (it is often cheaper than sorting bad lots).
PO Clauses: convert TLC assumptions into enforceable supplier behavior
Below are procurement-friendly clause starters (legal review recommended). The goal is to lock down the TLC drivers: cube, packaging execution, change control, and quality verification.
- Contrôle des modifications apportées aux emballages :Le fournisseur ne doit pas modifier les dimensions des cartons, les séparateurs, les éléments de protection ou l'orientation des articles dans l'emballage sans l'accord écrit de l'acheteur.
- Engagements de Cube :Le fournisseur garantit le nombre d'unités par carton et le volume en m³ par unité pour la configuration approuvée ; tout écart peut entraîner des frais supplémentaires liés au transport et à la remise en conformité.
- Packaging validation requirement:Packaging must meet agreed transport simulation pass/fail criteria; re-test required after any packaging change.
- QA/QC gates:Acceptance per agreed AQL/CTQ definitions; repeated defects trigger containment, 8D corrective action, and buyer-approved process changes.
- Returns triggers:If returns exceed defined thresholds by reason code within a defined period, supplier bears agreed corrective action costs and supports claim analysis.
- Documentation retention:Supplier must retain pretreatment logs, DFT records, and lot traceability records for a defined period and provide upon request.
Liste de contrôle pour la décision d'achat (préparation à l'attribution du marché)
| Zone | Doit être vérifié avant l'attribution |
|---|---|
| Exhaustivité des devis | CBM/unit, units/carton, carton dimensions, packaging BOM, and pack-out evidence are provided and comparable. |
| Compromis entre le cube et les dégâts | Les améliorations apportées à l'emboîtement sont validées au regard des risques d'abrasion et de déformation, selon un critère défini de “ conformité à la vente ” (réussite/échec).” |
| Coating risk controls | For humid/bathroom SKUs: pretreatment evidence, DFT zoning plan, and corner coverage verification are in the control plan. |
| QA/QC system | AQL and CTQs are agreed; inspector photo standards exist; defect classes map to claims and chargebacks. |
| TLC math | TLC per sellable unit is computed with real lane costs and return economics; break-even supports the award decision. |
Plan de vérification des fournisseurs (demande → test → audit)
| Étape | Que faire ? | Ce qu'il faut vérifier | Éléments de preuve |
|---|---|---|---|
| Demande | Collect process and packaging documents before trial. | Le fournisseur peut apporter la preuve de l'existence de contrôles, et ne se contente pas de simples affirmations. | Control plan + CTQs, pretreatment logs, DFT plan + sample records, packaging BOM + pack-out photos, lot traceability sample. |
| Test | Pilot shipment with approved pack-out + inbound inspection. | Damage/cosmetic performance matches TLC assumptions. | Transport simulation results, incoming inspection report, DFT zone map results, kitting completeness checks, defect photo log. |
| Audit | On-site or video audit of coating + packing execution. | Execution discipline and change control maturity. | Line walk checklist, packing SOP verification, separator/corner protection compliance, gauge calibration records, CAPA examples. |
Logistics: container strategy, receiving checks, and claim containment
Once you’ve selected a TLC-optimal configuration, stability matters. Many programs lose savings when carton dimensions drift, separators are skipped, or suppliers silently “optimize” packaging without change control. Build a receiving SOP that checks cube and pack-out compliance.
Receiving SOP: quick checks that protect TLC
- Mesurer les dimensions extérieures du cartonsur des cartons choisis au hasard et comparer les résultats aux spécifications approuvées ; recalculer le CBM/unité si nécessaire.
- Cartons d'échantillons ouvertsto confirm separators/corner protection are present and placed correctly.
- Vérifier les zones les plus exposées à l'abrasion(points de contact fil sur fil) et consigner l'état esthétique à l'aide de photos.
- Track damage rate and reason codesby lane/supplier to update your TLC model continuously.
Conclusion: award to the lowest TLC per sellable unit
A True Landed Cost model doesn’t make sourcing slower. It makes sourcing vérifiableet prévisible. When you require cube metrics, validate packaging survivability, and enforce manufacturing verification (pretreatment, DFT zoning, Faraday-corner checks), you stop paying hidden costs through freight inefficiency and reverse logistics.
Si vous souhaitez une phrase unique résumant les achats pour 2025 : We award to the supplier with the lowest TLC per sellable unit—not the lowest FOB.
Sources
- NRF + Happy Returns: 2024 retail returns estimate
- NRF: 2024 consumer returns research summary
- ICC: Incoterms® 2020 overview
- ISTA: Test procedures (3-Series overview)
- ISTA 3A overview (PDF)
- ISO 2808: Determination of film thickness
Simon, expert en approvisionnement
Prêt à moderniser votre chaîne logistique :
Ne payez plus pour les défauts. Le marché s'oriente vers une fabrication de précision et une qualité fiable. Associez-vous à Koitor Hardware pour bénéficier de solutions automatisées de fil métallique à forte marge.
Demander le catalogue 2025 Lancer un projet OEM
E-mail : simon@koitorhardware.com | Usine : Jiangmen, Chine
Envoyez à Koitor votre dessin, une photo d'échantillon, une référence de finition, la quantité souhaitée et le marché cible.
Fabrication pour compte de tiers / Marque de distributeur
Transformez ce guide d'approvisionnement en cahier des charges
Indiquez-nous le produit souhaité, ses dimensions, sa finition, la quantité commandée et vos exigences en matière d'emballage. Votre équipe recevra une analyse pratique de la faisabilité de la fabrication avant l'établissement du devis.
 English
 Español
 Português
 Français
 Deutsch
 العربية