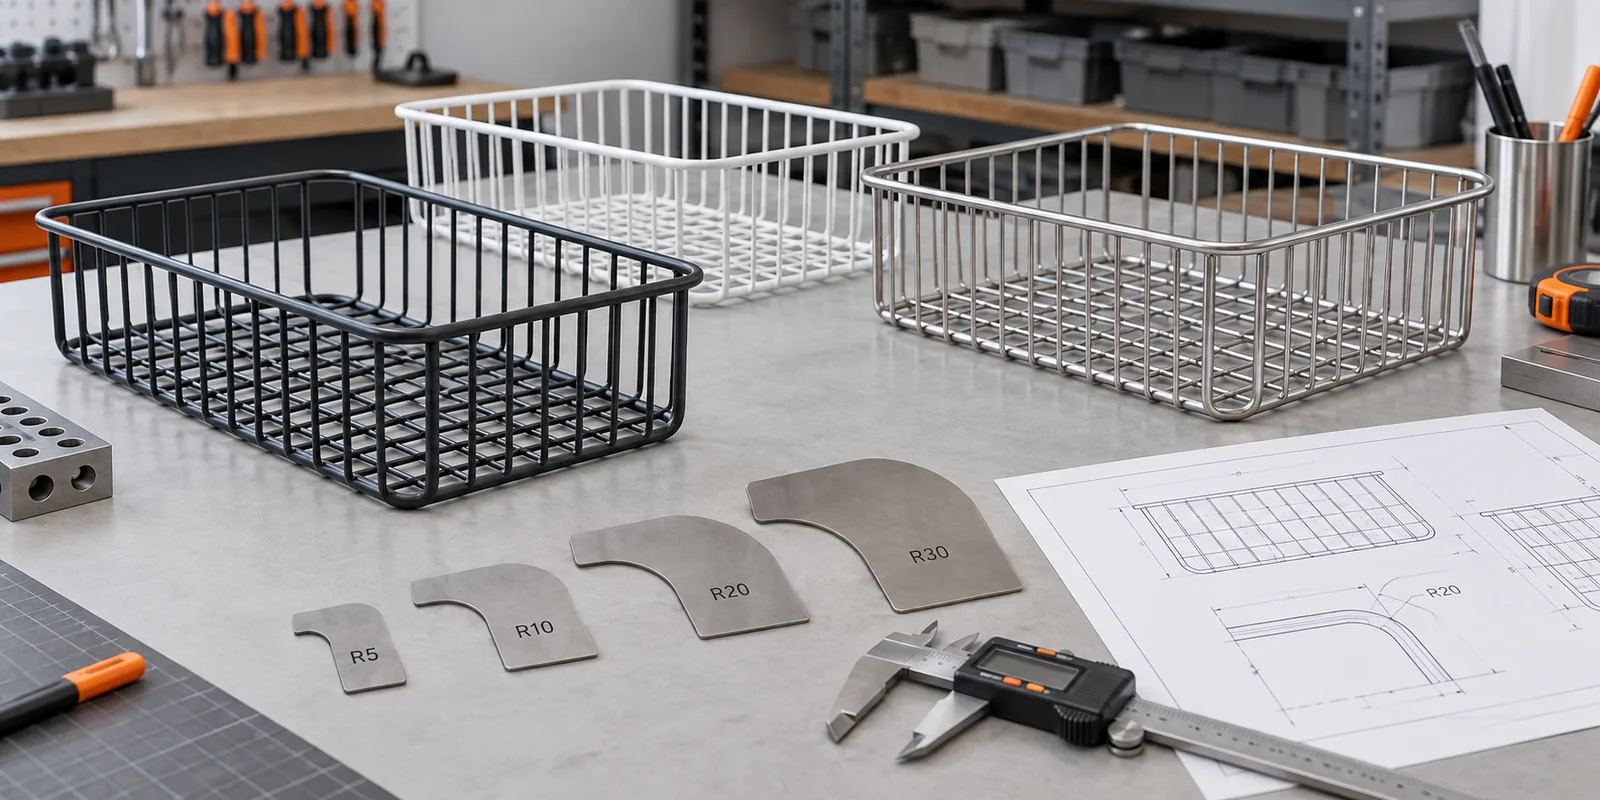
Wire basket corner radius design should be approved as part of the complete product and packing system, not treated as a minor detail after production starts. For custom wire bathroom baskets and home storage baskets formed from perimeter frames and internal wires, buyers should define function, measurement references, sample checks, acceptance points and record ownership before comparing quotations. A clear specification reduces interpretation gaps while still giving the manufacturer room to recommend a practical production method.
What Does Wire Basket Corner Radius Design Mean for Buyers?
In practical OEM sourcing, wire basket corner radius design means the controlled bend geometry where straight basket wires or frames transition around a corner, affecting usable space, wire alignment, weld fit and visual consistency. The decision affects product appearance, production consistency, inspection, packing and repeat orders. It should therefore appear in the drawing, packing specification or quality plan that both buyer and supplier use.
A primeira tarefa do comprador é definir o contexto do produto. Indique onde o produto será utilizado, quais as superfícies ou interfaces que são relevantes, como o artigo é montado ou instalado e quais as dimensões ou zonas estéticas que são críticas. Um fornecedor não pode fazer uma recomendação fiável apenas com base no nome do produto. As fotografias representativas são úteis, mas os desenhos com dimensões, as amostras aprovadas e os termos de aceitação por escrito proporcionam um maior controlo.
Distinga os requisitos funcionais das preferências. Um requisito funcional afeta o ajuste, a estabilidade, a manobrabilidade, a proteção, a montagem ou a identificação. Uma preferência afeta o aspeto visual, mas pode permitir mais do que uma solução de fabrico. Distinguir estes dois grupos ajuda a Koitor Hardware a discutir alternativas sem alterar acidentalmente um requisito essencial do comprador.
Os compradores devem também definir a unidade de aprovação. Pode tratar-se de uma amostra acabada, de um conjunto de componentes emparelhados, de uma unidade de retalho embalada ou de uma caixa principal completa. A unidade de aprovação correta reflete o ponto em que a característica pode ser efetivamente avaliada. A análise de um componente isolado pode não permitir identificar interações que surgem após o acabamento, a montagem ou a embalagem.
A Koitor Hardware é uma fábrica familiar de ferragens metálicas personalizadas que realiza trabalhos OEM flexíveis em pequenos lotes, com base em desenhos do comprador ou amostras físicas. A produção de cestos de armazenamento em metal personalizados Esta página constitui um ponto de partida útil para debater este tipo de produto, enquanto a Recursos de abastecimento da Koitor Esta página reúne orientações relevantes para os compradores.
Que opções de conceção ou controlo devem os compradores OEM comparar?
Os compradores devem comparar as opções tendo em conta o produto pretendido, o acabamento, o processo de montagem, a quantidade encomendada e o método de inspeção. Uma peça de custo mais baixo não é económica quando provoca danos na embalagem, confusão na montagem, encaixe instável ou necessidade de triagem repetida. Da mesma forma, a opção mais complexa não é automaticamente a melhor quando uma solução mais simples e controlada satisfaz os requisitos.
| Opção | Utilização adequada | Principal vantagem | Verificação do comprador principal |
|---|---|---|---|
| Tight formed-wire radius | Compact rectangular baskets | Maximizes apparent internal space | Confirm material and tooling can form it consistently |
| Medium production radius | General bathroom and home baskets | Balances shape and repeatability | Coordinate internal wire termination and weld access |
| Large soft radius | Rounded product families | Smooth visual language | Account for reduced corner storage area |
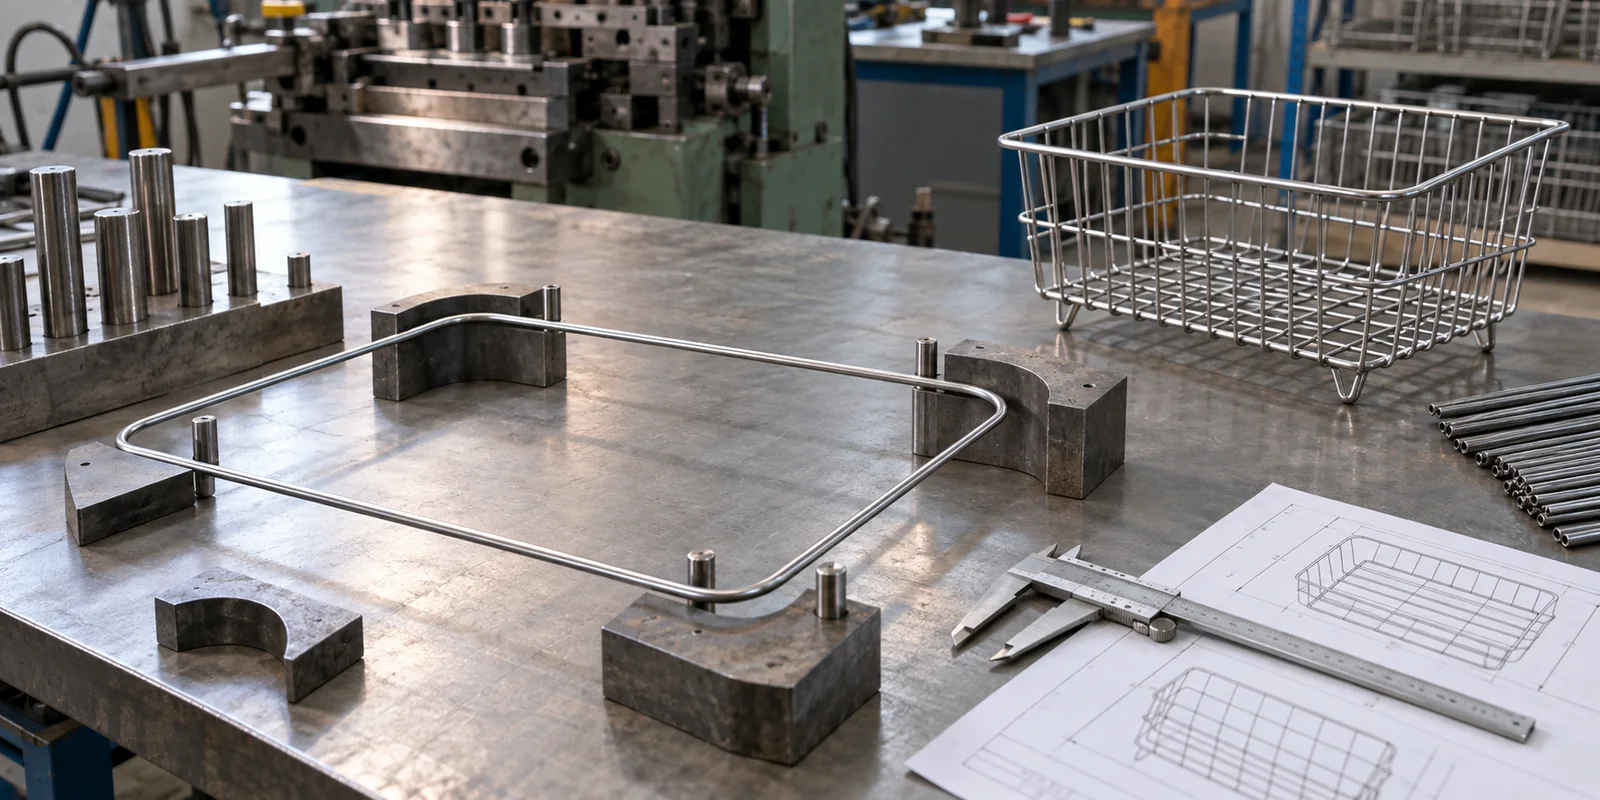
| Separate bent side and base frames | Welded multi-frame baskets | Allows independent forming | Control frame matching at weld locations |
| Corner formed around a dedicated fixture | Repeat OEM programs | Improves batch consistency | Approve centerline dimensions and springback |
Utilize a tabela como um guia de discussão e não como uma classificação universal. Peça ao fornecedor que especifique o que está incluído na cotação e quais os pressupostos que afetam as ferramentas, os dispositivos de fixação, os componentes, a mão-de-obra ou a embalagem. Dois preços não são comparáveis quando os fornecedores interpretam os detalhes de forma diferente.
No caso de uma encomenda experimental, opte por uma solução que possa ser inspecionada com clareza e repetida sem uma intervenção manual excessiva. A produção em pequenos lotes continua a necessitar de referências controladas. Uma fábrica flexível consegue ajustar os dispositivos de fixação, as peças e os métodos de embalagem, mas os ajustes repetidos e não documentados tornam mais difícil cumprir as encomendas posteriores.
A opção aprovada deve ser identificada através de uma revisão do desenho, de uma etiqueta de amostra ou de uma revisão das especificações. Evite basear-se apenas em fotografias enviadas por e-mail, uma vez que o recorte, a iluminação e a escala podem ocultar diferenças importantes. Quando for proposta uma alternativa, registe a razão pela qual está a ser considerada e quais as verificações posteriores que devem ser repetidas.
O que devem incluir as especificações e os desenhos?
The specification should tell the production and inspection teams what to make, where to measure and how to judge the result. It does not need unnecessary technical language, but it must remove ambiguity around critical buyer expectations. For wire basket corner radius design, include these items:
- wire diameter and material condition.
- inside, outside or centerline radius reference.
- straight length before the tangent point.
- overall basket width and depth.
- corner gap to the nearest internal wire.
- weld location and access.
- forming fixture orientation.
- finished-sample profile tolerance.
Adicione referências que tornem as medições reprodutíveis. Identifique as superfícies de referência, a orientação do produto e se as dimensões se aplicam antes ou depois do acabamento. Se uma amostra física determinar a aparência, identifique-a com o projeto, a revisão e a data de aprovação. Se um desenho determinar a geometria, certifique-se de que a amostra e o desenho não se contradizem.
A tolerância deve estar em função da finalidade. Tolerâncias muito apertadas em todas as características podem aumentar a complexidade da verificação e da produção, sem melhorar o produto. Indique separadamente os pontos críticos de ajuste, montagem e aspeto estético, em relação às dimensões de referência. Analise como o processo proposto varia naturalmente e, em seguida, escolha limites de aceitação que garantam a aplicação pretendida pelo comprador.
A especificação deve também explicar o que acontece após uma alteração. Uma revisão do material, do acabamento, da embalagem, do componente de acoplamento ou do método de instalação pode afetar a característica, mesmo que o valor indicado no próprio desenho pareça inalterado. Utilize notas de revisão controladas e volte a aprovar as verificações relevantes, em vez de partir do princípio de que um resultado anterior continua a ser válido.
Os requisitos importantes devem constar no texto do artigo, nos desenhos e nos documentos de compra, de forma legível pelo servidor, e não apenas numa imagem ou numa mensagem de chat. Isto melhora a pesquisa interna e ajuda as equipas de aprovisionamento, qualidade e logística a trabalharem com base nas mesmas informações.
Como devem ser aprovadas as amostras e os ensaios de produção?
A aprovação da amostra deve recriar as interfaces reais que podem alterar o resultado. Sempre que possível, utilize o material, o acabamento, os componentes, os materiais de embalagem e a sequência de montagem previstos. Um protótipo fabricado com peças substitutas pode responder a uma questão inicial relativa à geometria, mas não deve tornar-se a referência final de produção sem que sejam estabelecidas limitações claras.
- Define the basket’s usable internal envelope and target overall dimensions.
- Specify the corner radius from the wire centerline or another unambiguous reference.
- Form sample perimeter wires with the intended material and tooling.
- Check springback, straight lengths and all four corner profiles.
- Fit internal wires and review corner gaps before welding.
- Inspect the completed finish around bends and weld intersections.
- Freeze the drawing, forming fixture and approved sample together.
As observações devem ser objetivas. Registe o estado da amostra, o método, o resultado e o nome do revisor, em vez de se limitar a escrever apenas “aprovado”. As fotografias devem mostrar o produto na totalidade e detalhes em grande plano, com uma referência de medida, sempre que tal for útil. Não utilize fotografias como substituto do registo de dimensões ou critérios de aceitação.
A Koitor pode analisar um desenho ou uma amostra e discutir uma estratégia de fabrico prática, mas o comprador deve confirmar os requisitos específicos do mercado de destino e da utilização prevista. As alegações relativas ao produto, as declarações de carga ou as declarações de conformidade requerem comprovativos do projeto; não devem ser inferidas a partir da aparência ou de uma amostra genérica.
Após a aprovação, proteja a referência contra alterações não controladas. Guarde o ficheiro mais recente num local conhecido, identifique a amostra-mestre e retire as versões substituídas. As encomendas repetidas devem referir a mesma revisão controlada, a menos que uma alteração tenha sido formalmente aprovada.
Que variáveis de produção requerem um controlo contínuo?
O controlo da produção deve centrar-se nas variáveis que podem alterar o ajuste, o aspeto, o manuseamento, a embalagem ou a rastreabilidade. A fábrica e o comprador devem chegar a acordo sobre quais as verificações a realizar nas fases de receção de material, conformação, soldadura, acabamento, montagem, embalagem e inspeção final. Nem todas as características necessitam de inspeção em todas as fases, mas cada resultado crítico requer um ponto de controlo responsável.
- Wire diameter and material springback: record the agreed requirement, sample observation and inspection method.
- Straight length entering the bend: record the agreed requirement, sample observation and inspection method.
- Fixture pin diameter and clearance: record the agreed requirement, sample observation and inspection method.
- Heat movement near corner welds: record the agreed requirement, sample observation and inspection method.
- Corner gap to stored items: record the agreed requirement, sample observation and inspection method.
- Finish access on close intersections: record the agreed requirement, sample observation and inspection method.
For wire basket corner radius design, first-piece review is especially useful. A first piece or first assembled set can reveal fixture setup, material substitution, component mismatch or packaging interference before the complete batch progresses. The record should identify what was checked and whether production was released.
A frequência de amostragem deve refletir o risco do processo e a estrutura da encomenda. Uma encomenda com SKUs mistos, um novo componente, uma ferramenta revista ou um novo acabamento podem exigir mais atenção do que uma encomenda repetida sem alterações. O comprador pode solicitar um plano de controlo prático sem ditar cada operação da fábrica. Resultados claros são mais importantes do que uma longa lista de verificação copiada de outro produto.
A inspeção final deve confirmar a característica acordada nos produtos acabados e embalados. Caso a embalagem oculte os detalhes, deve proceder-se à inspeção antes do fecho da embalagem e manter-se um registo que relacione o resultado com o lote final. A identificação visível na caixa ou na unidade deve corresponder aos documentos de compra e de embalagem.
Os compradores que pretendam avaliar capacidades mais abrangentes devem preparar desenhos, amostras e cenários de encomenda antes de discutirem o projeto com a fábrica. Isto permite que a primeira análise se concentre nas decisões relativas ao produto, em vez de ter de reconstituir informações contextuais em falta.
Que lista de verificação do comprador evita erros comuns na aquisição?
Uma lista de verificação útil estabelece a ligação entre as decisões comerciais, técnicas, de qualidade e de embalagem. Preencha-a antes da elaboração do orçamento, repita-a na aprovação da amostra e reveja os itens alterados antes da produção em série.
- ☐ Confirme o produto exato, o SKU e a finalidade de utilização.
- ☐ Identificar o desenho controlado e a revisão da amostra.
- ☐ Assinalar as dimensões críticas, as interfaces e as zonas estéticas.
- ☐ Indique os pressupostos relativos aos materiais e acabamentos, sem fazer afirmações sem fundamento.
- ☐ Defina a opção selecionada e o processo alternativo aceitável.
- ☐ Acordar a quantidade de amostras, os comprovativos de aprovação e o revisor responsável.
- ☐ Confirmar as verificações relativas à montagem, à instalação e ao contacto com o utilizador.
- ☐ Analisar as interações entre a embalagem de retalho, a embalagem interior e a caixa principal.
- ☐ Definir a identificação do lote e as referências do registo.
- ☐ Registar as alterações antes de aprovar a produção em série.
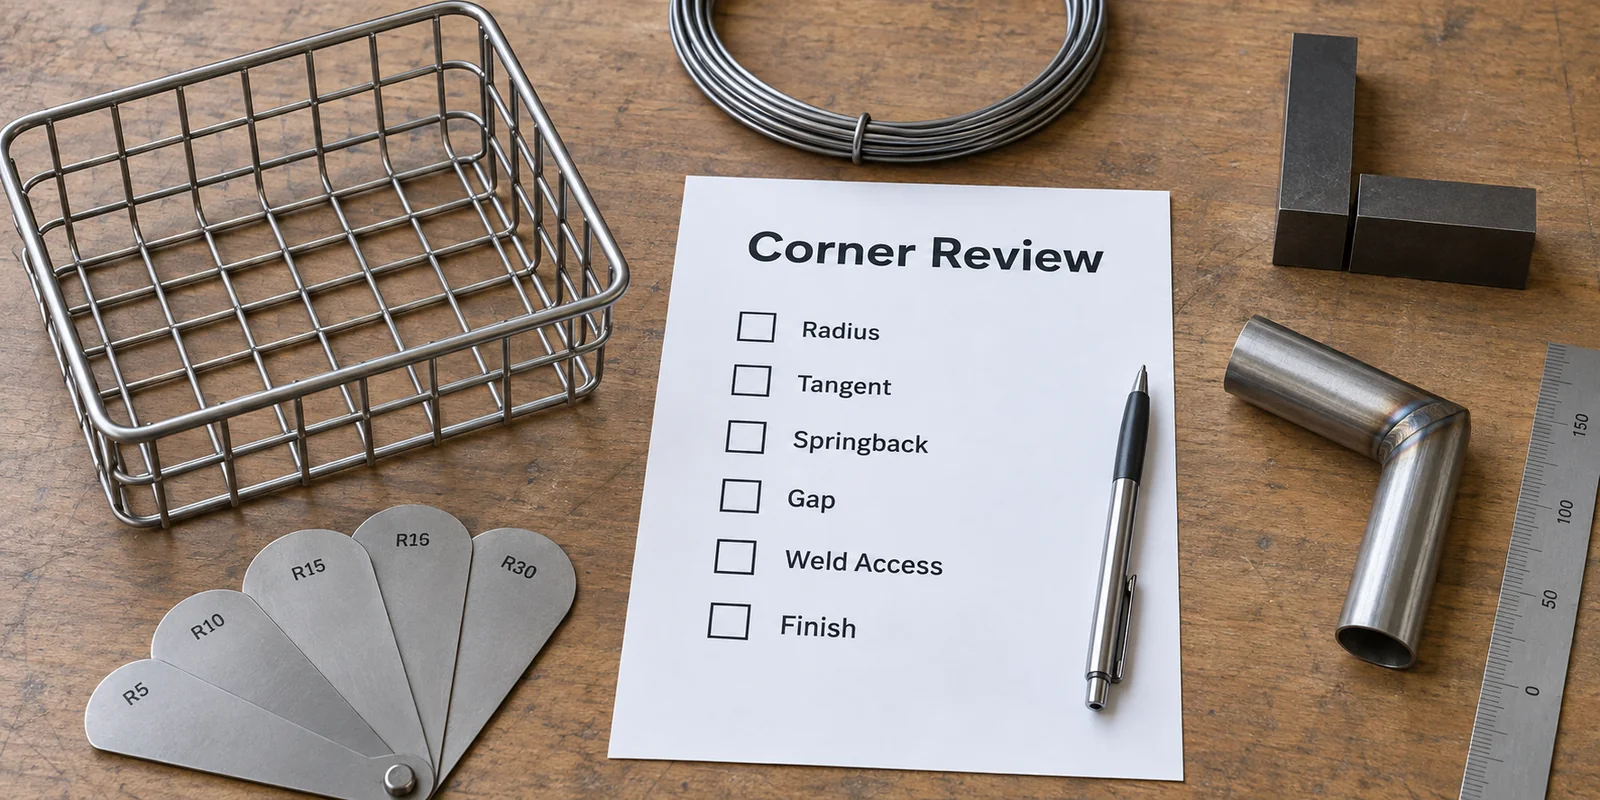
Os problemas mais comuns começam frequentemente com uma transferência incompleta, e não com uma etapa de fabrico manifestamente deficiente. Esteja atento a estes erros:
- Avoid dimensioning a decorative outline without stating the wire reference.
- Avoid copying a sheet-metal radius into a wire-forming drawing.
- Avoid reviewing only overall width and missing unequal corner profiles.
- Avoid placing internal wires where the corner prevents stable welding.
- Avoid reducing the radius without making a real forming sample.
- Avoid changing wire diameter while assuming the same fixture will produce the same basket.
Antes de efetuar uma encomenda, peça ao fornecedor para resumir as questões em aberto. Este passo simples permite identificar pressupostos que podem não constar na cotação. Resolva essas questões numa especificação única e controlada e, em seguida, faça referência a esse documento na ordem de compra.
No caso de encomendas repetidas, compare a nova encomenda com a última configuração aprovada. Verifique se houve alterações no material, acabamento, dimensões, componentes, arte final, etiquetas, folhetos ou quantidades de caixas. Mesmo uma pequena alteração pode exigir uma verificação minuciosa da amostra.
Prepare um pequeno dossier de transferência para cada SKU aprovado. Deve conter o desenho mais recente, fotografias nítidas de amostras, uma lista de características essenciais, o esquema de embalagem, o design das etiquetas, a lista de componentes e o registo de questões pendentes. Nomeie os ficheiros de forma consistente e indique a revisão em todas as páginas controladas. O gestor de aprovisionamento, o contacto na fábrica e o inspetor devem ser capazes de identificar a mesma versão aprovada sem terem de pesquisar em históricos de mensagens separados. Quando uma decisão for alterada, atualize o ficheiro relevante e registe quem a aprovou. Esta transferência de responsabilidades disciplinada é particularmente valiosa para encomendas OEM de pequenos lotes, uma vez que as decisões relativas ao desenvolvimento, aquisição e embalagem podem ocorrer em intervalos curtos. Também torna as futuras cotações mais precisas: a fábrica pode distinguir uma verdadeira encomenda repetida de um produto revisto que requeira novas amostras, acessórios, componentes ou verificações de embalagem.
Perguntas frequentes
How should a wire basket corner radius be dimensioned?
Use a clear reference such as the wire centerline and include the tangent relationship, overall envelope and any critical internal gap.
Does a tighter radius always provide more storage?
It may increase corner area, but forming consistency, product appearance, weld access and item support also need consideration.
Why does wire springback matter?
Wire can recover after leaving the tool, so the fixture shape and finished radius may differ. The intended material and diameter should be sampled.
Should all four corners be inspected?
Yes. Unequal feeding, forming or welding can create corner differences even when the overall size appears acceptable.
Can the same radius fixture serve different wire diameters?
Do not assume it can. A diameter change affects centerline geometry, forming force and springback, so sample review is necessary.
What should buyers approve besides the drawing?
Approve a finished basket sample, profile-check method, corner gap and visible quality around bends and welds.
Trabalhe com a Koitor Hardware
Need Help Reviewing a Custom Wire Basket Corner?
Send Koitor your basket drawing, wire diameter, target dimensions and finish requirement. The team can review bend geometry, sample forming and practical OEM inspection points.
OEM / MARCA PRÓPRIA
Transforme este guia de fornecimento num resumo do produto
Indique o produto pretendido, as dimensões, o acabamento, a quantidade a encomendar e os requisitos de embalagem. A sua equipa receberá uma análise prática da viabilidade de fabrico antes da apresentação do orçamento.
 English
 Español
 Português
 Français
 Deutsch
 العربية