
Pruebas de niebla salina en tu pedido: NSS, AASS y CASS; duración, muestreo, repetición de pruebas y arbitraje (accesorios de baño)
Los requisitos relativos a la prueba de niebla salina son una de las cláusulas más habituales del tipo “parece buena sobre el papel, pero falla en la práctica” en la adquisición de accesorios de baño. Esta guía le muestra cómo incluir las normas NSS/AASS/CASS en una orden de compra (PO) con criterios de aceptación cuantificables, muestreo por lotes y un flujo de trabajo de repetición de pruebas y arbitraje que evita disputas, además de los controles de fabricación y embalaje necesarios para superar las pruebas de forma sistemática.
Por qué el criterio de “X horas de ensayo con niebla salina” no funciona en la contratación pública
La mayoría de las órdenes de compra fracasan porque solicitan una única cifra (“240 horas de ensayo de niebla salina”) sin definir: (1) el método de ensayo (NSS/AASS/CASS), (2) qué se considera un fallo, (3) cómo se toman las muestras y (4) qué ocurre cuando los resultados son contradictorios. Incluso cuando se citan normas bien conocidas, la mera práctica en la cámara no constituye por sí sola una especificación contractual. La pieza que falta es la redacción de la licitación: disciplina de muestreo, evaluación cuantificable y una vía clara de arbitraje.
En el caso de los accesorios de baño —cestas de alambre, organizadores de ducha, toalleros, estantes—, el comportamiento frente a la corrosión se ve influido por la exposición al cloruro (aire costero, residuos del agua del grifo, productos químicos de limpieza), los ciclos de humedad y la abrasión derivada de la manipulación y el embalaje. La prueba de niebla salina es excelente para detectar discontinuidades y puntos débiles, pero debe considerarse como un umbral de cribado de control de calidad y combinarse con los CTQ del proceso: controles de pretratamiento, estrategia de espesor de película seca (DFT), mitigación de riesgos mediante jaula de Faraday e ingeniería de embalaje (relación de anidamiento, control de la humedad y prevención de la abrasión).
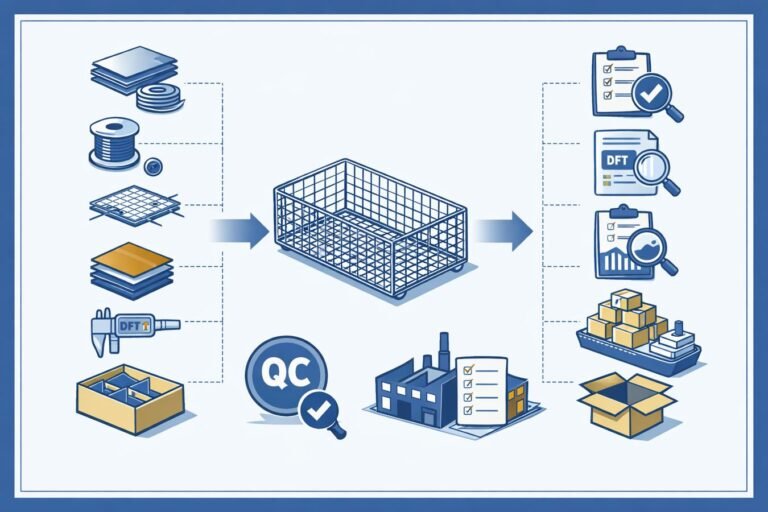
Si quieres que la prueba de niebla salina sea aplicable y reproducible, debes convertirla en una especificación del sistema: selección del método → horas de exposición → criterios de aceptación → plan de muestreo → flujo de trabajo para la repetición de la prueba → norma de arbitraje por parte de terceros. Este artículo te ofrece la estructura exacta y las cláusulas listas para copiar y pegar que te permitirán hacerlo.
NSS, AASS y CASS: elige el método que mejor se adapte a tu pila de acabado
Una fuente habitual de controversias es el uso de un método de pulverización salina inadecuado para el sistema de acabado. En términos prácticos de adquisición, la elección del método debe ajustarse a: (a) el sustrato y la combinación de acabados, (b) la clase de exposición del mercado objetivo, y (c) el modo de fallo que se desea detectar (porosidad, cobertura de los bordes, distancia de fuga, manchas). Si la selección del método no es la adecuada, se puede “rechazar un buen producto” o “aprobar un producto que generará reclamaciones en el mercado”.”
| Método | Qué es (desde el punto de vista del comprador) | La mejor opción en accesorios de baño | Advertencias sobre el contrato |
|---|---|---|---|
| NSS | Prueba de niebla salina neutra para evaluar el rendimiento de la barrera, las zonas de película fina, los poros y los daños causados por la manipulación. | Cestas de alambre con recubrimiento en polvo y conjuntos recubiertos; umbral básico de control de calidad para los lotes destinados a la exportación. | Establecer las horas y los criterios de aprobado/suspenso. Añadir normas de distancia de fuga específicas para los mercados de mayor riesgo. |
| AASS | Niebla salina acidificada; un ensayo más agresivo que puede poner de manifiesto la porosidad y la inestabilidad química en algunos sistemas decorativos. | Ciertos procesos de recubrimiento decorativo o programas especiales de selección en los que el comprador y el proveedor se ponen de acuerdo en cuanto al método y la interpretación. | Mayor variabilidad; hay que reforzar las normas relativas a la manipulación de las muestras, su evaluación y el arbitraje para evitar disputas. |
| CASS | Niebla ácida acelerada con cobre; un “detector de porosidad” muy agresivo que se utiliza a menudo en sistemas de chapado decorativo. | Piezas chapadas decorativas cuando las especificaciones de su mercado final hagan referencia expresa a la norma CASS y ambas partes estén de acuerdo en los criterios de aceptación. | No mezcles las “horas” de otros métodos; define los requisitos del laboratorio de arbitraje y cómo gestionar los resultados contradictorios. |
Si tu SKU consiste en artículos de alambre con recubrimiento en polvo para cuartos de baño húmedos, la prueba NSS suele ser la prueba de referencia más práctica; de este modo, se consigue uniformidad controlando el pretratamiento, el espesor de la capa de recubrimiento (DFT, especialmente en los huecos) y la abrasión del embalaje. Si tu referencia corresponde a recubrimientos decorativos para aplicaciones en las que prima el aspecto estético, AASS/CASS pueden ser pertinentes, pero solo si se especifican por escrito los criterios de evaluación y las normas de resolución de controversias.
Establece las “horas” como umbral de control de calidad, no como indicador de la vida útil
El mayor error que comete un comprador es convertir las “horas” en una promesa de marketing. El responsable de compras debe considerar las horas de ensayo de niebla salina como un umbral contractual de control de calidad, es decir, un filtro que indica que el sistema de acabado es estable y que el proceso de fabricación está bajo control. El responsable de compras debe indicar explícitamente que el ensayo de niebla salina no constituye una garantía directa de la vida útil (de lo contrario, se están abriendo la puerta a disputas sobre la garantía que nadie podrá demostrar).
Norma de contratación pública: las horas deben poder justificarse
Si no puedes explicar por qué un número de horas se corresponde con tu pila final y el riesgo de mercado, tu requisito de “horas” no es más que una suposición. Sustituye las suposiciones por una matriz: (pila final × clase de exposición × modo de fallo × método de evaluación). Incorpora esa matriz a la orden de compra, para que la calidad sea repetible y medible.
Una forma práctica de establecer las horas de funcionamiento consiste en definir la clase de exposición y los modos de fallo que más te interesa evitar:
- Clase R (norma residencial): interior, zona no costera, frecuencia de limpieza normal. Utilizar la prueba de niebla salina como umbral de selección de referencia.
- Clase H (hostelería / limpieza intensiva): hoteles, personal de limpieza que realiza tareas frecuentes, ciclos de humedad elevados. Añadir criterios de distancia de fuga y de formación de ampollas más estrictos.
- Clase C (costera / alta concentración de cloruro): aire costero, residuos de sal, productos de limpieza con alto contenido en cloruro. Hay que reforzar el espesor de la película seca (DFT) en los bordes y huecos, la distancia de fuga marcada y el control de la humedad en el embalaje.
Controles de fabricación que garantizan la repetibilidad de los ensayos de niebla salina
Los resultados de las pruebas de niebla salina solo son consistentes cuando el sistema de fabricación lo es. En los accesorios de baño, los fallos suelen aparecer en la interfaz: metal ↔ pretratamiento ↔ recubrimiento. Tu orden de compra debería exigir pruebas del proceso (registros, comprobaciones, CTQ), no solo “horas”.”
Pretratamiento para cuartos de baño con humedad: controles y marco de decisión
El pretratamiento es donde se “gana o se pierde” la mayor parte del rendimiento frente a la corrosión. Si quedan restos de aceite, huellas dactilares o residuos, la adherencia disminuye y la corrosión subpelicular provocada por los cloruros puede extenderse rápidamente. Si el enjuague no es uniforme, pueden quedar sales en la superficie que provoquen la aparición de ampollas. Si los parámetros del recubrimiento de conversión varían, es posible que el recubrimiento tenga buen aspecto, pero falle prematuramente en la prueba de niebla salina.
Utiliza este marco de decisión orientado al comprador para convertir el pretratamiento de un “proceso del proveedor” en un “requisito exigible en tu orden de compra”:
- Identificar el sustrato: alambre de acero al carbono, alambre de acero inoxidable (SS201/SS304), piezas de chapa de acero, piezas galvanizadas, conjuntos mixtos.
- Identificar el tipo de acabado: recubrimiento en polvo (epoxi/poliéster/híbrido), galvanizado decorativo, acabado mecánico de acero inoxidable sin recubrimiento.
- Identificar el riesgo de mercado: Clase R / H / C en función de la humedad, los productos químicos de limpieza y la concentración de cloruro.
- Se exigirán pruebas del proceso: control del baño de limpieza, supervisión del aclarado, control del recubrimiento de conversión, parámetros de secado y protocolo de contaminación en los cambios de línea.
Qué debe incluirse en una orden de compra (ejemplos que puedes copiar en un anexo):
- Rango de concentración de los productos químicos de limpieza y verificación rutinaria (p. ej., registro de titulación).
- Control del agua de enjuague (rango de conductividad/pH) y medidas correctivas en caso de que se salga de los límites establecidos.
- Control del baño de recubrimiento de conversión: tiempo, temperatura, concentración y comprobaciones periódicas de la cobertura.
- Condiciones de secado y control de que “no haya óxido instantáneo antes del recubrimiento” en las piezas de acero.
- Protocolo de cambio para evitar la contaminación por silicona o aceite (una causa frecuente de poros y defectos en forma de cráter).
Estrategia DFT + Plan de medición: crear un vídeo que consiga buenos resultados de forma constante
Muchos de los “fallos en la prueba de niebla salina” son, en realidad, “fallos por variación del espesor de la película seca (DFT)”. Los recubrimientos fallan donde la película es más fina: bordes, esquinas, grupos de soldaduras, huecos y puntos de sujeción. Una orden de compra (PO) sólida define: (1) el espesor nominal de la película (DFT), (2) el intervalo mínimo/máximo, (3) las zonas críticas y (4) el plan de medición y los registros.
Un plan práctico de DFT para los accesorios de alambre del cuarto de baño:
| Zona | Por qué es importante | Requisito de DFT (ejemplo) | Orientaciones sobre la medición |
|---|---|---|---|
| Caras exteriores | Protección contra las agresiones externas y aspecto | Nominal: 60-80 µm | 2-3 lecturas por unidad |
| Bordes / extremos de los cables | Aparición precoz de la roya si el cultivo es ralo | Se ha definido el umbral mínimo | Lecturas específicas en los bordes |
| Grupos de soldaduras | Zona afectada por el calor + geometría | No se permiten zonas delgadas | 2 lecturas cerca de los grupos de soldaduras |
| Esquinas con rebaje | Riesgo de Faraday + condensación | Se ha definido el mínimo de esquina | De 2 a 4 lecturas durante los recreos |
Efecto jaula de Faraday: causas, mitigación y verificación
El recubrimiento en polvo de las cestas de alambre y los organizadores de ducha suele presentar una capa delgada en las esquinas y los huecos profundos debido al comportamiento del campo electrostático. Aunque el espesor medio de la película seca (DFT) parezca aceptable, la prueba de niebla salina atacará primero la zona más delgada y, a continuación, la corrosión se extenderá bajo la película. La función del departamento de compras es exigir que la verificación se realice en la zona adecuada, y no solo en las superficies exteriores “fáciles de recubrir”.
| Factor de riesgo de Faraday | Resultado habitual | CTQ de mitigación que debe exigirse | Verificación que se puede auditar |
|---|---|---|---|
| Geometría de rebaje profundo | Capa delgada en las esquinas; aparición precoz de óxido | Estrategia de dos pasadas (pasada en el hueco + pasada exterior) | Mapa DFT de ranuras incluido en el registro de control de calidad |
| Ajustes de alto kV | Exceso de construcción en el exterior; hambruna en el interior | Definir los parámetros de recubrimiento en hueco y el control de distancia | Hoja de configuración / Resumen de parámetros |
| Mala conexión a tierra | Zonas de menor espesor aleatorias; resultados inestables | Registro de comprobación de la conexión a tierra y de mantenimiento de los soportes | Calendario de limpieza de perchas + comprobaciones de los contactos |
Definir los modos de fallo y los criterios de “aprobado/suspenso” (para que los laboratorios no puedan «interpretar»)
Una formulación imprecisa como “sin óxido” no es exigible. Una orden de compra debe definir los modos de fallo y las normas de evaluación para que un informe de laboratorio pueda declarar si se ha superado o no la prueba sin lugar a dudas. En el caso de los accesorios de baño, estos son los puntos de controversia más habituales:
- Formación de ampollas: especifica un umbral admisible de tamaño o densidad de las ampollas y si la formación de ampollas en zonas ocultas o visibles se trata de forma diferente.
- Índice de oxidación: especificar el índice mínimo aceptable de oxidación en las superficies funcionales y visibles.
- Propagación de la corrosión / distancia de fuga desde un defecto: definir la ubicación del trazado y la distancia de fuga máxima en milímetros.
- Deslaminación: especificar si el despegamiento de la capa inferior de la película se considera un defecto y cómo medirlo.
- Poros / manchas: definir las condiciones de inspección (iluminación, distancia, tiempo de recuperación tras el aclarado y el secado).
Nota práctica para el comprador: Establece siempre un protocolo de enjuague, secado y recuperación antes de realizar la valoración. Los residuos de sal pueden acentuar las manchas si se realiza la evaluación de inmediato sin seguir unos pasos de limpieza sistemáticos. Una regla sencilla es: enjuagar con agua limpia, secar según el método establecido y, a continuación, realizar la valoración tras un periodo de recuperación fijo (por ejemplo, 24 horas).
Muestreo: Garantizar el cumplimiento de las pruebas de niebla salina mediante la disciplina de lotes AQL
Si no se define el muestreo, los proveedores pueden presentar “muestras de referencia”, y la prueba de niebla salina deja de tener sentido como criterio de aceptación del lote. Su orden de compra debe exigir un muestreo aleatorio de las cajas maestras embaladas y considerar la prueba de niebla salina como un elemento de inspección de atributos: fallo crítico = óxido por encima del umbral, distancia de fuga por encima del umbral, delaminación por encima del umbral, etc.
Muestreo recomendado en dos niveles (reduce las disputas)
- Paneles de control (control de procesos): fabricados en la misma línea y turno que el lote, marcados y sometidos a pruebas para detectar desviaciones de la línea con un bajo nivel de ruido geométrico.
- Productos terminados (comprobación de la realidad): se extraen al azar de las cajas de cartón para detectar riesgos relacionados con la geometría y la manipulación (cobertura de los huecos, agrupaciones de soldaduras, puntos de sujeción).
Este enfoque de dos capas evita el clásico argumento: “Los paneles han superado la prueba, pero los productos montados no”. En los cuartos de baño, la geometría y la calidad del recubrimiento de los huecos son factores reales; tu orden de compra debe tener en cuenta ambos aspectos.
Ingeniería de embalaje: índice de anidamiento, estrategia de cajas de cartón/envases y criterios de validez de las pruebas
Aunque se supere la prueba de niebla salina, se pueden producir devoluciones si la abrasión durante el transporte, la condensación de humedad o el colapso de la caja de cartón dañan el recubrimiento. En el caso de las cestas de alambre y los organizadores de ducha, el embalaje forma parte del control de la corrosión. En el ámbito de las compras, esto implica dos cosas: (1) especificar un embalaje que evite daños en el recubrimiento y la exposición a la humedad, y (2) establecer un criterio de validez de la prueba: si las muestras sometidas a la prueba de niebla salina presentan arañazos causados por el embalaje o una manipulación incorrecta, los resultados no son válidos y deben tomarse nuevas muestras.
El índice de anidamiento (NR) es un factor determinante del coste, pero si se fuerza demasiado el NR, aumenta el contacto entre capas, el astillamiento de los bordes y la deformación. Las especificaciones de su embalaje deben definir:
- Proporción máxima de apilamiento por SKU (validada mediante una prueba de embalaje y una inspección posterior al desembalaje).
- Requisitos relativos a los separadores en los puntos de contacto (espuma, cartón, fundas) para evitar el contacto entre metales.
- Estrategia de embalaje en cajas de cartón (número de unidades por paquete interior, tipo de caja, protección de las esquinas, normas de paletización).
- Control de la humedad en el transporte marítimo (desecante, indicador de humedad, normas de embolsado que eviten la retención de humedad).
- Criterio de validez de la prueba: los arañazos, la abrasión o la deformación de las muestras invalidan la prueba y obligan a volver a tomar muestras.
Entrega: Plantilla de cláusula de orden de compra para copiar y pegar (prueba de niebla salina + muestreo + nueva prueba + arbitraje)
Utiliza la plantilla que aparece a continuación para que los requisitos relativos a la prueba de niebla salina sean exigibles. Modifica los campos entre corchetes para adaptarlos a tu programa. El objetivo no es “más palabras”, sino reducir la ambigüedad. .
| Sección de Órdenes de Compra | Texto a insertar (editar entre corchetes) |
|---|---|
| X.1 Normas y método | Los ensayos se realizarán de conformidad con la norma [ISO 9227 / ASTM B117], utilizando el método [NSS/AASS/CASS], tal y como se especifica en el apéndice A para cada SKU. Dicho método forma parte de los requisitos contractuales y no podrá sustituirse sin la autorización por escrito del comprador. |
| X.2 Selección de la muestra | Las muestras se seleccionarán aleatoriamente de las cajas maestras embaladas del lote de producción. El tamaño de la muestra y las normas de aceptación se ajustarán a [AQL / ISO 2859-1], tal y como se define en el apéndice C. El proveedor no deberá preseleccionar muestras de la línea de producción para que el comprador las someta a ensayo. |
| X.3 Duración de la exposición | La duración de la exposición será de [__] horas, utilizando el método [NSS/AASS/CASS]. La duración de la exposición es un umbral de control de calidad y no constituye una garantía de vida útil. |
| X.4 Criterios de aprobado/suspenso | La evaluación de «aprobado/suspenso» se realizará según el Apéndice B: índice de oxidación ≥ [__]; formación de ampollas que no supere [__]; distancia de fuga desde la marca ≤ [__] mm; ausencia de delaminación superior a [__] mm; manchas o poros dentro de los límites acordados. La evaluación se realizará tras el enjuague y el secado, y tras un periodo de recuperación de [__] horas. |
| X.5 DFT y riesgo de Faraday | El espesor de recubrimiento (DFT) deberá ser de [__] µm nominal, con un mínimo de [__] y un máximo de [__] µm. Las zonas críticas incluyen los bordes, los grupos de soldaduras y las esquinas de los rebajes. El proveedor deberá facilitar registros de cartografía del DFT para las zonas definidas de riesgo de Faraday de cada lote. |
| X.6 Comprobación de validez del embalaje | Si las muestras sometidas a ensayo presentan abrasiones, arañazos o deformaciones provocadas por el embalaje, los resultados no serán válidos y será necesario volver a tomar muestras. El embalaje deberá incluir los separadores y los controles de humedad definidos en el apéndice D, incluida la relación máxima de apilamiento por SKU. |
| X.7 Nueva prueba y arbitraje | Se permite una nueva prueba por lote. Si los resultados de la prueba inicial y de la nueva prueba son contradictorios, el arbitraje se remitirá a un laboratorio independiente acordado mutuamente. El laboratorio de arbitraje deberá seguir el método, la manipulación de muestras y los criterios de evaluación definidos en la orden de compra. Reparto de costes: el proveedor paga si no se supera la prueba; el comprador paga si se supera. |
Flujo de trabajo para la repetición de pruebas (sencillo, justo y a prueba de disputas)
Las disputas suelen surgir porque no se han definido las “normas de repetición de pruebas”. A continuación se presenta un flujo de trabajo adecuado para la contratación pública:
- Documentación de defectos: El comprador documenta los defectos según los parámetros definidos en la orden de compra (fotos + distancia de fuga medida + mapa de zonas).
- Comprobación de validez: Inspecciona las muestras para detectar posibles daños en el embalaje o durante la manipulación. Si se observan daños en el embalaje, anula la prueba y toma nuevas muestras de las cajas.
- Límite de un nuevo ensayo: el proveedor dispone de una oportunidad para volver a realizar el ensayo del lote utilizando el mismo método y los mismos criterios de aceptación.
- Motivo de conflicto: si el primer análisis y el análisis de confirmación arrojan resultados contradictorios, se pasará directamente al arbitraje (sin idas y venidas interminables).
- Laboratorio de arbitraje: Cada parte proporciona muestras precintadas del mismo lote; el laboratorio aplica el método y la evaluación definidos en la orden de compra. El resultado del arbitraje es definitivo para ese lote.
Recursos internos (Koitor)
Si quieres ampliar esta especificación de orden de compra para convertirla en un sistema completo de fabricación y control de calidad, estas guías te resultarán útiles:
- Manual de fabricación de cestas de alambre
- Especificaciones del recubrimiento en polvo para cuartos de baño húmedos
- Plan de muestreo AQL para accesorios de baño de alambre
- Logística y ingeniería de embalaje para fabricantes de equipos originales (OEM)
Conclusión: unas “especificaciones del sistema”, no una cifra concreta
Un requisito riguroso de ensayo de niebla salina es un sistema: selección del método adecuado (NSS/AASS/CASS), horas definidas como umbral de control de calidad, criterios de evaluación cuantificables, disciplina de muestreo por lotes, normas de repetición de ensayos y de arbitraje, CTQ de fabricación (pretratamiento, espesor de recubrimiento seco [DFT], mitigación de Faraday) e ingeniería de embalaje (ratio de apilamiento y control de la humedad). Cuando estos elementos se recogen en la orden de compra, se obtienen resultados repetibles y menos disputas, que es precisamente lo que necesita el departamento de compras.
Simon, experto en abastecimiento
¿Estás listo para mejorar tu cadena de suministro?:
Deja de pagar por los defectos. El mercado avanza hacia la fabricación de precisión y una calidad fiable. Asóciate con Koitor Hardware para obtener soluciones automatizadas de alambre metálico con altos márgenes.
Solicitar el catálogo de 2025 Iniciar proyecto OEM
Correo electrónico: simon@koitorhardware.com | Fábrica: Jiangmen, China
Envía a Koitor tu plano, una foto de muestra, una referencia del acabado, la cantidad deseada y el mercado de destino.
OEM / MARCA BLANCA
Convierte esta guía de abastecimiento en un resumen del producto
Indícanos el producto que deseas, el tamaño, el acabado, la cantidad del pedido y los requisitos de embalaje. Tu equipo recibirá un análisis práctico de la viabilidad de fabricación antes de recibir el presupuesto.

 English
 Español
 Português
 Français
 Deutsch
 العربية