
Cómo especificar un toallero de baño de fabricante original (OEM): materiales, requisitos de calidad críticos (CTQ), ensayos y embalaje (paquete de auditoría/verificación)
Si estás buscando un toallero de bañoCuando se compra a un proveedor OEM/ODM, el mayor riesgo rara vez es el precio unitario presupuestado. El coste real sale a la luz más adelante: reclamaciones por corrosión, fijaciones sueltas, barras dobladas, arañazos en el acabado provocados por el transporte y piezas de montaje que faltan, lo que se traduce en devoluciones inmediatas. Esta guía te ofrece una Copiar y pegar las especificaciones de la solicitud de presupuesto y la orden de compraademás de un Paquete de auditoría/verificaciónpor lo que todos los pedidos se envían con productos que se pueden vender, no solo “baratos”.”
Contexto de mercado: qué comparan realmente los compradores B2B a la hora de elegir toalleros de baño
Un toallero de baño es un producto pequeño con un riesgo reputacional desmesurado. En el comercio minorista y el comercio electrónico, una unidad rayada o a la que le falte un tornillo puede generar una reseña negativa que afecte a la tasa de conversión durante meses. En los sectores de la hostelería y los proyectos, un fallo puede convertirse en un incidente de seguridad. La lección para los equipos de aprovisionamiento es sencilla: no solo se compra un toallero, se compra fiabilidad. Esa fiabilidad proviene de unas especificaciones que son verificabledurante la producción, en la inspección y tras el envío.
La mayoría de las solicitudes de presupuesto fracasan porque describen un producto tal y como lo haría un consumidor (“acero inoxidable”, “para montaje en pared”, “negro mate”), y no como lo necesitan una fábrica y un sistema de control de calidad. Una buena especificación deja claras tres cosas: (1) el conjunto de materiales y acabados, (2) el CTQque predicen fallos en el campo, y (3) el embalaje y logísticarequisitos que protegen las superficies A y la geometría durante el proceso de exportación.
- Marcas de comercio minorista y bricolaje:Los motivos más frecuentes de reclamación son: fijaciones sueltas, elementos de sujeción que faltan, arañazos en las superficies visibles y puntos de corrosión prematura.
- Hostelería / hoteles:La elevada humedad, unida al uso de productos de limpieza agresivos, agrava el desconchado del revestimiento, la corrosión de las juntas y el aflojamiento provocado por el tirón repetido de las toallas.
- Gestión inmobiliaria / alquileres:Da prioridad a una instalación rápida y a la protección de las paredes; los fallos se manifiestan en forma de soportes que traquetean y daños en las paredes.
- Comercio electrónico:Los golpes y la compresión que sufren los paquetes provocan que las barras se doblen y las bridas se abollen; el embalaje es un control de calidad, no un aspecto secundario.
Si tu marca cuenta con varias referencias de productos de almacenamiento para el baño, coordina los CTQ de los toalleros con tu programa general de productos para el baño, de modo que las normas de embalaje, las clases de defectos AQL y el control de cambios se mantengan coherentes. Empieza por aquí: soluciones de almacenamiento a medida para el cuarto de baño.
Material: acero inoxidable 304 frente a acero inoxidable 201 frente a acero recubierto: cómo especificarlo para que sea verificable
La expresión “toallero de acero inoxidable” no es una especificación. El acero inoxidable es una familia de aleaciones, y pequeñas diferencias en su composición pueden alterar sustancialmente su comportamiento frente a la corrosión en cuartos de baño húmedos, especialmente cuando se exponen a productos de limpieza a base de cloro. Tu objetivo no es elegir un tipo de acero por sí solo, sino seleccionar un tipo de acero, un acabado y un método de verificación que se adapten a tu mercado.
Para obtener una visión general práctica de las compensaciones entre calidades, consulta Acero inoxidable SS304 frente a SS201. En este artículo nos centramos en qué debe incluirse en las solicitudes de presupuesto y qué hay que comprobar durante la producción para que el proveedor no pueda reducir la calidad del material de forma encubierta tras el muestreo.
1) Definir la calidad, la geometría y dónde se utiliza cada material
Muchos toalleros son conjuntos formados por: una barra tubular, placas de montaje estampadas, cubiertas decorativas y un juego de tornillos. Se pueden combinar diferentes materiales en estos componentes —a veces de forma intencionada para reducir costes—, pero es imprescindible especificarlo. Por ejemplo, un proveedor podría especificar acero inoxidable SS304 para la barra, pero utilizar acero de menor calidad para los soportes ocultos, lo que aumenta el riesgo de oxidación en las juntas y en los puntos de fijación.
- Barra o tubo principal:Especifique el diámetro exterior × el espesor de la pared (o el espesor de la chapa) y la rectitud o deflexión admisibles. Las paredes delgadas se deforman y dan lugar a problemas relacionados con la garantía.
- Placas de montaje/soportes:Especifique el material base y el grosor; defina el radio de curvatura y la planitud para que el soporte se asiente correctamente sobre la baldosa.
- Elementos de fijación:Especificar elementos de fijación de acero inoxidable para entornos húmedos (y tener en cuenta las medidas para evitar el agarrotamiento cuando sea necesario).
- Fundas decorativas:Especifica los criterios de aceptación en cuanto al material y el aspecto; las fundas baratas suelen rayarse y aflojarse.
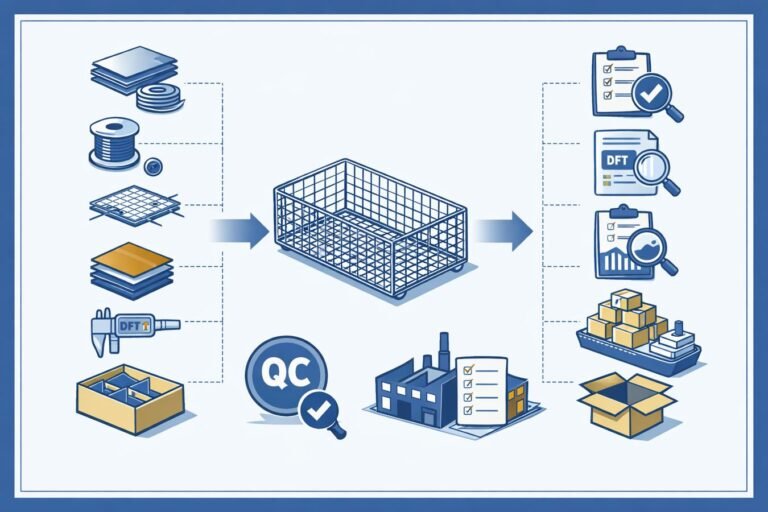
2) Especificar la verificación: certificado de origen + trazabilidad + derecho a realizar pruebas
Un proveedor puede entregar una muestra fabricada con materiales de primera calidad y, a continuación, pasar a utilizar materias primas más baratas cuando el pedido sea de gran volumen. Para evitarlo, hay que exigir lo siguiente: COA (certificado de análisis) o certificado de fábrica por lote, una declaración básica de trazabilidad y la autorización contractual para realizar controles aleatorios (PMI o análisis de composición por parte de terceros). Esto no tiene por qué ser conflictivo: preséntalo como un control de procesos estándar.
3) Pila de acabado: escribe el sistema completo, no el nombre comercial
Los acabados son sistemas. El “negro mate” puede ser un recubrimiento en polvo sobre acero, en polvo sobre acero inoxidable, recubrimiento electrolítico más en polvo, o incluso pintura. Cada uno se comporta de forma diferente ante la humedad y la abrasión. Describe todo el proceso para poder verificarlo: pretratamiento, tipo de recubrimiento, rango de brillo, espesor objetivo y expectativas de curado. Si especificas recubrimiento en polvo, utiliza un plan de espesor de película seca (DFT) y ten en cuenta el riesgo de «jaula de Faraday» (esquinas delgadas).
Aquí encontrarás una guía detallada sobre el control del recubrimiento: Recubrimiento en polvo para cuartos de baño húmedos: espesor de la capa seca (DFT) + pretratamiento + jaula de Faraday.
| Caso de uso | Referencia de materiales recomendados | Pila de acabado típica | Por qué funciona | Lo que debes comprobar |
|---|---|---|---|---|
| Comercio minorista estándar en locales interiores (no costeros) | SS201 o SS304 | Acero inoxidable cepillado o con recubrimiento en polvo | Equilibrio entre el coste y la estética | COA por lote; norma visual; compuerta comparativa de corrosión básica |
| Distribución costera / de alta humedad | SS304 | Acero inoxidable cepillado (opcional: tratamiento antihuellas) | Mayor resistencia a las manchas y a la corrosión | COA + PMI opcional; inspección de juntas; compuerta anticorrosión de montaje |
| Hotel / limpieza química intensiva | Acero SS304 o acero recubierto (proceso controlado) | Recubrimiento en polvo con pretratamiento controlado + DFT | La durabilidad depende del control del proceso | Registros de pretratamiento; puntos de espesor de recubrimiento (DFT), incluidas las esquinas; comprobaciones de adherencia y resistencia al impacto |
| Envío de paquetes de comercio electrónico | Acero SS304 o acero chapado | Acabado cepillado o chapado + embalaje reforzado | El embalaje protege el acabado y la geometría | Auditoría de embalajes resistentes a caídas e impactos; pruebas de protección contra arañazos en la superficie A |
| Nivel de valor / programa sensible al precio | Acero recubierto o SS201 (sometido a un minucioso control de calidad) | Recubrimiento en polvo con una cobertura rigurosa de los bordes | El coste más bajo si se diseña correctamente | Registros de pretratamiento; espesor mínimo de la capa seca (DFT) en las esquinas; cláusula de control de cambios |
Fabricación: CTQ que predicen las devoluciones (y cómo medirlos)
Las CTQ (características críticas para la calidad) son los requisitos cuantificables que guardan relación con la insatisfacción de los clientes y las devoluciones. Un toallero puede parecer correcto y, aun así, resultar defectuoso si los soportes se aflojan, el recubrimiento se descascarilla en las esquinas o faltan piezas de fijación. Tu tarea consiste en definir las CTQ para que el departamento de control de calidad pueda medirlas de forma rápida y coherente.
Grupo A de CTQ: Ajuste de la instalación e integridad del montaje
La mayor parte de la frustración de los consumidores se debe a la instalación. Incluso una pequeña desviación dimensional puede hacer que un soporte sobresalga de las baldosas o que un montaje oculto quede inestable. Define la interfaz, no solo las dimensiones generales.
- Tolerancia en la separación entre orificios:Especificar una tolerancia cuantificable para los centros de los orificios de montaje y la simetría de los soportes.
- Estabilidad del montaje oculto:Establecer un límite de oscilación y definir el par de apriete de los tornillos de fijación; no debe producirse ningún ruido de holgura tras la instalación.
- Compatibilidad de los elementos de fijación:Especifique las condiciones del sustrato de la pared (azulejos sobre placa de cemento, anclajes para placas de yeso, etc.) y facilite los juegos de tornillos o anclajes adecuados.
Grupo B de CTQ: Calidad de la soldadura y resistencia de la unión (cuando proceda)
Incluso los toalleros que parecen “no soldados” pueden tener uniones internas soldadas. Las soldaduras defectuosas provocan fallos a largo plazo: las barras se comban, los soportes se agrietan o las juntas se oxidan. Define tanto las expectativas estructurales como las estéticas.
- Puerta estructural:Realizar un ensayo de tracción o flexión en la unión entre la barra y el soporte; registrar si se ha superado o no la prueba.
- Clase de cosmética:Sin quemaduras, poros, nitidez ni decoloración en las superficies de clase A; definir la distancia de observación y la iluminación.
- Normas de reelaboración:El repulido no debe adelgazar la pared del tubo ni crear ondulaciones visibles; las zonas soldadas deben pasivarse o limpiarse cuando sea necesario.
Grupo C de CTQ: Seguridad de los bordes y puntos de contacto
Los accesorios de baño se tocan con las manos mojadas. Los bordes, las esquinas estampadas y las rebabas ocultas provocan devoluciones y aumentan el riesgo de responsabilidad civil. Realiza una comprobación sencilla y repetible: al pasar un paño por todos los bordes con los que entra en contacto el usuario, este no debe engancharse.
Grupo D de CTQ: Controles del recubrimiento en polvo: pretratamiento, plan de espesor de película seca (DFT) y medidas de mitigación de la jaula de Faraday
Si se utiliza el recubrimiento en polvo, la cobertura de las esquinas es el talón de Aquiles. En el recubrimiento electrostático en polvo, las zonas rebajadas pueden recibir menos polvo porque las líneas electrostáticas se concentran en los bordes exteriores, un fenómeno conocido comúnmente como ’efecto jaula de Faraday». El resultado es una capa fina en las esquinas, que se convierte en el primer lugar por donde el óxido se cuela bajo el recubrimiento en los cuartos de baño húmedos.
Para controlar esto, especifica un Plan DFTcon puntos de medición y rangos de aceptación. También es necesario documentar las fases de pretratamiento adecuadas para un entorno húmedo, ya que la durabilidad del recubrimiento en polvo depende en gran medida de la preparación de la superficie.
- Pretratamiento (en húmedo):Definir las fases de desengrasado, enjuague y recubrimiento de conversión, y exigir registros básicos de control de los baños y las líneas de producción.
- Rango objetivo de DFT:Definir los valores mínimo, objetivo y máximo (por ejemplo, 60-90 μm) y exigir que se realicen mediciones en al menos una esquina o zona rebajada por pieza.
- Medidas de mitigación de Faraday:Es necesario establecer controles sobre el ángulo y la separación de las barras de pulverización, ofrecer orientación sobre los ajustes de la pistola y establecer una norma para volver a pulverizar o retocar en caso de que las esquinas no alcancen el mínimo requerido.
- Compuerta de adhesión:Especificar la adherencia del rayado cruzado (y la clase de aprobación) tras el curado completo; exigir un registro por lote de producción o por turno.
Grupo E de CTQ: Capacidad de carga y fatiga (estática + cíclica)
Un toallero que resiste una carga puntual puede acabar aflojándose tras repetidos tirones de las toallas. En la práctica, la fatiga y los micromovimientos en los puntos de fijación provocan ruidos y quejas de los clientes. Especifica tanto una prueba de carga estática como una prueba de tracción cíclica que simule el uso real.
- Carga estática:Define la carga (kg), la duración (minutos) y la deformación permanente permitida (mm).
- Tracción cíclica:Definir la carga (kg), el número de ciclos y los criterios de superación de la prueba (sin aflojamiento, sin traqueteos).
- Supuestos de montaje:Definir el sustrato de la pared de ensayo y el conjunto de elementos de fijación para que los resultados se correspondan con los de la práctica real.
Grupo F de CTQ: Precisión y integridad de la preparación de kits
La falta de tornillos es una de las principales causas de devoluciones en el comercio electrónico y en las tiendas de bricolaje. Haz que la preparación de los kits sea un CTQ con normas objetivas.
- Comprobación del recuento 100%:Exigir al proveedor que cuente los elementos de fijación de cada unidad, y no limitarse a realizar controles por muestreo.
- Bolsa sellada + etiqueta:La bolsa de piezas debe estar sellada y etiquetada con el SKU y el lote; incluya la hoja de instrucciones y un elemento de fijación de repuesto siempre que sea posible.
- Auditoría de cajas de cartón:La auditoría de las cajas de cartón previa al envío debe comprobar la composición de los kits, no solo el aspecto del producto.
Matriz de pruebas: qué probar, cuándo probarlo y cómo definir los criterios de «aprobado» y «suspenso»
Una matriz de pruebas evita dos problemas costosos: el exceso de pruebas (pérdida de tiempo y de dinero) y la falta de pruebas (fallos en condiciones reales). Utiliza las pruebas de desarrollo para validar el diseño y el proceso; a continuación, utiliza las pruebas de producción como filtros y desencadenantes del control de cambios.
| Prueba | Escenario | Tamaño típico de la muestra | Lo que atrapa | Ejemplo de criterios de aprobación (personalizables) |
|---|---|---|---|---|
| Comprobación de dimensiones y ajuste (dimensiones clave, separación entre orificios, alineación de los soportes) | FAI + antes del envío | 5 unidades | Desajuste, sesgo, traqueteo | Todas las cotas clave se encuentran dentro de las tolerancias del dibujo; no se aprecia ninguna distorsión. |
| Seguridad en los bordes (enganche de la tela) | Piloto + preenvío | 5 unidades | Rebabas y esquinas afiladas | Sin enganches; sin asperezas en los puntos de contacto |
| Carga estática | Piloto + trimestral / cambio | 3 unidades | Uniones débiles, paredes delgadas | No se produce ninguna deformación permanente superior a X mm; la fijación se mantiene firme |
| Tracción cíclica/fatiga | Piloto + trimestral / cambio | 2 unidades | Aflojamiento, traqueteo | No se afloja; no hace ruido; los tornillos de fijación mantienen el par de apriete |
| Adhesión (trama cruzada) | Piloto + periódico | 3 unidades | Pretratamiento o curado deficiente | Cumple con los requisitos de la clase especificada; no presenta descamación más allá de lo permitido |
| Comprobaciones del plano DFT (superficies planas + esquinas) | Prueba piloto + cada lote (si está recubierto) | 5 unidades | Esquinas delgadas, zonas de Faraday | Todos los puntos se encuentran dentro de los valores mínimo y máximo; las esquinas cumplen el valor mínimo |
| Compuerta comparativa de corrosión | Desarrollo + control de cambios | 2-3 unidades | Óxido precoz, deslizamiento de la capa inferior | No debe haber óxido rojo en la superficie A; la deformación por fluencia debe ser ≤ X mm en la marca de referencia (si se ha utilizado). |
| Auditoría de embalaje (protección de las unidades + preparación de lotes) | Prueba piloto + cada lote | 3 cajas | Arañazos, abolladuras, piezas que faltan | Sin daños; precisión de montaje 100%; los insertos evitan el movimiento |
Si ya realizas un muestreo AQL de las referencias de artículos de baño, integra estas pruebas en tu sistema de control de calidad para que los inspectores puedan llevarlas a cabo de forma sistemática. Aquí tienes un marco práctico: Plan de muestreo AQL y lista de comprobación de control de calidad.
Copiar/pegar las especificaciones de la solicitud de presupuesto y la orden de compra para toalleros de baño OEM
A continuación se incluye una plantilla estructurada que puede pegar en su solicitud de presupuesto. El objetivo no es aumentar la burocracia, sino facilitar la comparación de presupuestos y garantizar el cumplimiento de la inspección de entrada. Sustituya los valores entre corchetes por los suyos e incluya planos cuando sea necesario.
A) Definición del producto
- Familia de productos: toallero (simple/doble), anillo para toallas, combinación de estante y barra, toallero giratorio
- Instalación: montaje con tornillos / montaje empotrado / adhesivo / híbrido (adhesivo + tornillo de seguridad)
- Dimensiones totales (L × W × H), opciones de longitud de la barra, indicaciones de tolerancia de las llaves, código de acabado/color
- Mercado objetivo y entorno: limpieza general de interiores / zonas costeras / limpieza intensiva en hoteles / paquetería de comercio electrónico
B) Materiales (verificables)
- Barra/tubo principal: AISI 304 o AISI 201 (sin la indicación “o equivalente”), diámetro exterior × espesor de pared; requisito de rectitud
- Soportes/placas: tipo de material + espesor; requisitos de planitud y ajuste para las baldosas
- Elementos de fijación: requisito de calidad del acero inoxidable; incluir anclajes adecuados para el sustrato de la pared previsto
- Verificación: certificado de análisis (COA) o certificado de fábrica por lote + declaración de trazabilidad + derecho a que PMI realice controles aleatorios o a que un tercero realice pruebas de composición
C) Pila de acabado + controles
- Acero inoxidable cepillado: rango de grano, dirección del cepillado, norma estética de la superficie A (distancia de observación/iluminación)
- Recubrimiento en polvo: fases de pretratamiento, tipo de polvo (se recomienda el poliéster por su durabilidad), rango de brillo, tiempo de curado
- Plan de DFT: mínimo/objetivo/máximo; los puntos de medición deben incluir al menos una esquina o zona empotrada por pieza; se requiere la aplicación de medidas de mitigación de Faraday.
- Requisitos de adhesión: clase de rejilla cruzada; frecuencia de las pruebas y conservación de los registros
D) Rendimiento mecánico
- Ensayo de carga estática: [X] kg durante [Y] minutos; deformación permanente máxima [Z] mm
- Ensayo de tracción cíclica: [X] kg durante [N] ciclos; se considera superado si no se produce aflojamiento ni ruidos de holgura
- Supuestos de montaje: sustrato de la pared de prueba y elementos de fijación utilizados; requisitos de las instrucciones de instalación
E) Controles de calidad + AQL
- Categorías de defectos: definiciones de «crítico», «grave» y «leve» (se incluyen como «críticos» la falta de componentes de hardware, los bordes afilados y el óxido a la recepción)
- Nivel de muestreo: definir el AQL y los puntos de inspección (entrada, durante el proceso, final, auditoría de cajas antes del envío)
- Muestra de referencia: referencia aprobada + patrón fotográfico; se requiere un control de cambios para cualquier modificación del material o del proceso
F) Embalaje y logística
- Protección de la unidad: evitar el contacto entre metales en las superficies A; es necesario utilizar un manguito o un inserto de espuma
- Soporte antitorsión: el inserto fija la orientación de la barra; no permite el movimiento libre dentro de la caja de la unidad
- Embalaje: bolsa de accesorios sellada y etiquetada + instrucciones; comprobación del recuento 100%
- Caja principal: requisitos de resistencia de la caja; expectativas de resistencia a caídas e impactos adaptadas a su canal de distribución; normas de marcado de la caja
Si quieres que una solicitud de presupuesto obligue a los proveedores a presentar ofertas comparables entre sí, empieza por un conjunto de campos estandarizados y adjunta tus planos. Un enfoque universal es: Fabricación a medida de herrajes para el hogar (OEM)(resumen de capacidades) más el anexo de CTQ específico de tu SKU.
Ingeniería de embalaje: normas para productos listos para la exportación que protegen el acabado y la geometría
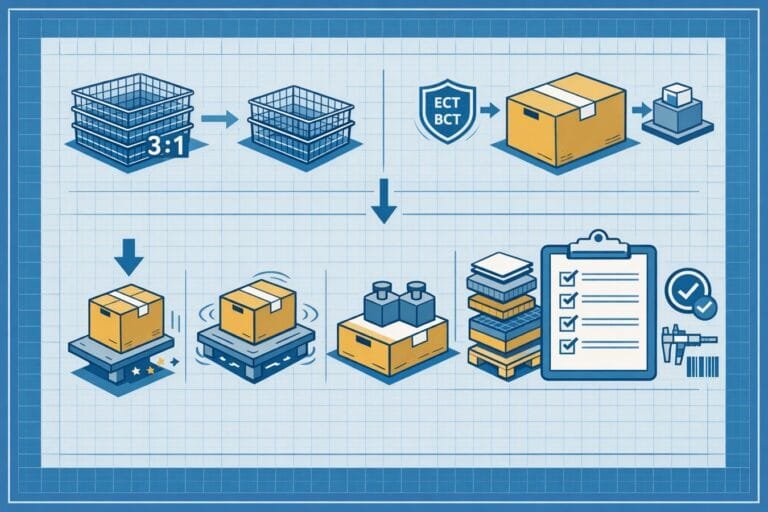
El embalaje es uno de los factores que más contribuyen a la rentabilidad en el aprovisionamiento de accesorios de baño. Un toallero que sale perfecto de fábrica puede llegar rayado o doblado tras varias operaciones de manipulación. Esos daños rara vez son “aleatorios”: se deben a tres mecanismos predecibles: el contacto entre metales, la compresión o flexión de las barras y las pérdidas durante la preparación de los lotes.
Requisitos del embalaje unitario (cópialos en tus especificaciones de embalaje)
- Aislamiento de la superficie A:funda de espuma o película protectora en la barra; que no haya contacto con los soportes en las caras visibles.
- Bloqueo de orientación:inserto acanalado que evita que la barra se desplace; hay que evitar los espacios vacíos que permitan que se transmita la energía del impacto.
- Contención de hardware:bolsa sellada y etiquetada; los elementos de sujeción se encuentran separados del producto para evitar que lo rayen.
- Instrucciones + recambio:Incluir unas instrucciones de montaje claras y (cuando sea posible) un tornillo o un taco de repuesto para reducir las dificultades del consumidor.
Caja principal + paletización
Las cajas maestras deben diseñarse teniendo en cuenta el canal de distribución más exigente que se vaya a utilizar. En los programas en los que predominan los paquetes, la resistencia de las cajas y los insertos son más importantes que un ahorro marginal en metros cúbicos. En los programas de contenedores, también se puede optimizar el volumen mejorando la relación de apilamiento (la eficiencia con la que se empaquetan los productos sin que se dañen entre sí).
- Resistencia del cartón:Establecer el uso de paredes dobles para los canales de paquetería o una norma mínima de resistencia al aplastamiento de los bordes adecuada para el apilamiento.
- Previsión de caídas/impactos:deben cumplir un criterio básico de resistencia a las caídas (sin daños en el producto ni arañazos en la superficie A).
- Apilamiento:Establezca el número máximo de cajas por pila, las flechas de orientación y las normas de “no sujetar con abrazaderas”, si fuera necesario.
- Control de la humedad:Utiliza desecante o VCI solo si son compatibles con el acabado y el tiempo de transporte; evita que quede humedad atrapada dentro de las bolsas de plástico.
Índice de anidación y CBM: una sencilla comprobación de coherencia desde el punto de vista del comprador
No hace falta un ingeniero de embalaje especializado para validar las afirmaciones sobre el CBM. Pide al proveedor las dimensiones de cada caja y la distribución del contenido en la caja principal, y luego calcula el volumen y el número de unidades por contenedor. Si un proveedor alega una gran ventaja en cuanto a CBM, comprueba si ha reducido la protección (lo que aumenta el riesgo de arañazos) o ha modificado las tolerancias geométricas (lo que afecta al ajuste). El ahorro en el embalaje es real, pero solo cuando no aumenta la tasa de daños.
ROI: Por qué las especificaciones verificables son mejores que la negociación FOB
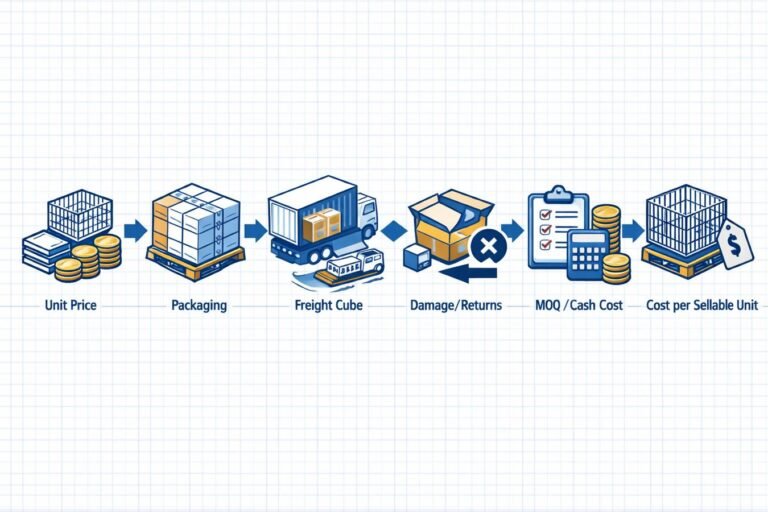
La mayoría de los equipos de aprovisionamiento se obsesionan con el FOB, pero tu negocio funciona gracias a unidades vendibles. Un toallero rayado en el comercio electrónico puede dar lugar a un reembolso completo, a una logística inversa y a un envío de sustitución. En el comercio minorista, los daños pueden suponer rebajas en el precio o devoluciones. En el sector hotelero, un fallo puede suponer costes de personal y un riesgo para la reputación.
Utiliza este enfoque simplificado del «coste real de entrega» (TLC): si tu índice combinado de defectos y daños es de 3%, tu coste efectivo por unidad vendible aumenta más que la mayoría de los descuentos FOB que puedas negociar. Por eso, el Paquete de Auditoría y Verificación no es un mero trámite burocrático, sino una protección de tu margen.
Un cálculo sencillo de TLC que puedes utilizar internamente
TLC por unidad vendible≈ (FOB + flete + aranceles + embalaje + inspección) ÷ (1 − tasa_de_defectos − tasa_de_daños). Incluso pequeñas mejoras en las tasas de defectos y daños suelen ser más rentables que las rebajas de precios agresivas, ya que se aplican a todos los envíos.
Casos prácticos: Adaptar las especificaciones al entorno real
Escenario 1: Distribución costera (humedad + sal en el aire)
El principal riesgo es la oxidación y la corrosión en las juntas, las interfaces de los elementos de fijación y las grietas ocultas. El material de referencia preferido es el acero inoxidable 304 con un acabado superficial controlado. Se debe hacer hincapié en los puntos críticos de corrosión a nivel de montaje y en la inspección de las juntas. Si un proveedor propone utilizar acero inoxidable 201 por motivos de coste, se debe exigir un control más estricto de los cambios y una limitación clara del entorno de uso.
Escenario 2: Programa para hoteles (limpieza frecuente, carros, abrasión)
El riesgo principal son las desconchaduras del recubrimiento y el óxido en las esquinas debido al espesor reducido de la capa. Especifique los controles del proceso de recubrimiento en polvo: pretratamiento adecuado para condiciones húmedas, plan de espesor de la capa seca (DFT) que incluya las esquinas y requisitos de resistencia al impacto. El embalaje debe evitar los golpes en los bordes, ya que las desconchaduras suelen aparecer durante el transporte y luego se agravan con el uso.
Escenario 3: Programa de comercio electrónico (impactos en el sector de paquetería)
El principal riesgo son los daños estéticos y la pérdida de herrajes. Establece normas estrictas para la protección de la superficie A, el uso de bolsas selladas para los herrajes y las comprobaciones de las cajas de cartón. Si envías conjuntos, diseña el separador de forma que las piezas no puedan chocar entre sí. Incorpora las pruebas de embalaje a la validación piloto; no las dejes para más adelante, cuando ya se hayan publicado las reseñas.
Lista de verificación para la toma de decisiones de compra: Adquisición de toalleros de baño
Utiliza esta lista de comprobación antes de aprobar la producción en serie o emitir una orden de compra. Está diseñada para cumplir con los requisitos habituales de SEO on-page (título, primer párrafo, variantes de palabras clave, imágenes, enlaces internos y llamada a la acción), al tiempo que garantiza que el documento esté listo para su uso por parte del comprador a la hora de tramitar la adquisición.
- Coincidencia de la intención de la palabra clave:Esta página está dirigida a quienes buscan “toalleros de baño” con intención de compra: especificaciones, requisitos clave de calidad (CTQ), pruebas, embalaje y verificación.
- Título + slug alineados:El título SEO incluye la palabra clave principal; la URL es concisa y fácil de leer.
- El primer párrafo incluye la palabra clave principal:claridad inmediata para los usuarios y los motores de búsqueda.
- Palabra clave principal + variantes:Toallero de baño OEM, barra toallera OEM, toallero de acero inoxidable, toallero con recubrimiento en polvo, especificaciones del toallero de baño.
- Definición de los CTQ:ajuste, soldaduras, bordes, carga, controles del recubrimiento, integridad del kit.
- Matriz de pruebas acordada:FAI + piloto + compuertas previas al embarque; plan DFT y criterios comparativos de corrosión ya establecidos.
- Se han aprobado las especificaciones de embalaje:Aislamiento de la superficie A, insertos anti-dobladura, bolsa sellada con el contenido etiquetado, comprobación de la caja de cartón.
- Enlaces internos incluidos:Acceder a la guía sobre la calidad SS, los controles de recubrimiento, la lista de comprobación de AQL y la página de inicio del fabricante de equipos originales (OEM).
- CTA presenta:Proceso de conversión para iniciar un proyecto OEM.
- Control de cambios bloqueado:No se realizarán sustituciones sin previo aviso una vez aprobada la muestra.
Plan de verificación de proveedores: 30, 60 y 90 días para evitar que “una buena muestra se convierta en una mala repetición”
La verificación de proveedores marca la diferencia entre un pedido puntual satisfactorio y un programa recurrente. Utiliza este plan para validar la capacidad, establecer controles de proceso y mantener la coherencia entre los distintos lotes.
Primeros 30 días: Calificación y verificación de muestras
- Paquete de capacidades: lista de equipos, flujo del proceso, puntos de control de calidad, capacidad de la línea de envasado.
- Aprobación de la muestra dorada: incluye fotos y una referencia estándar del producto cosmético.
- Verificación de materiales: compromiso de presentar un certificado de análisis (COA) por lote + método de trazabilidad; definir el derecho a realizar controles aleatorios.
- Prototipo de embalaje: validar el diseño del folleto, la disposición del kit y la protección de la superficie A.
60 días: Producción piloto y registros
- FAI (Inspección del primer artículo): medir los CTQ y registrar los resultados.
- Registros de recubrimiento (si se ha aplicado): registros de pretratamiento, perfil de curado, mediciones del espesor de la capa seca (DFT) según el plan, incluidas las esquinas.
- Auditoría de preparación de kits: comprobar los recuentos de 100%; verificar la etiqueta y el precintado de la bolsa.
- Proceso de medidas correctivas: definir el plazo de respuesta y los requisitos en materia de pruebas.
90 días: Ampliación y control continuo
- Inspección estandarizada previa al envío: muestreo sistemático y clasificación de defectos.
- Muestras de retención: conservar las referencias de cada lote para la resolución de litigios.
- Revisión trimestral de los procesos: auditoría a distancia + revisión de documentos si el volumen lo justifica.
- Cuadro de mando: puntualidad en las entregas, índice de defectos, índice de daños, tiempo de resolución de reclamaciones.
Biblioteca de cláusulas para órdenes de compra: cláusulas listas para usar que reducen las disputas
Para que tus especificaciones sean exigibles, incluye cláusulas que regulen la sustitución, la reelaboración, el embalaje y el control de cambios. A continuación te ofrecemos algunas cláusulas prácticas que puedes copiar y pegar en tu orden de compra.
Control de materiales y sustituciones
- El proveedor debe presentar un certificado de análisis (COA) o un certificado de fábrica por cada lote y garantizar la trazabilidad de las materias primas de acero inoxidable.
- No se permitirá ninguna sustitución del tipo o espesor del material sin la autorización por escrito del comprador.
- El comprador se reserva el derecho a solicitar inspecciones aleatorias de PMI o ensayos de composición realizados por terceros; en caso de que se detecten incumplimientos, se adoptarán medidas correctivas.
Controles de recubrimiento (programas de recubrimiento en polvo)
- El proveedor debe registrar los parámetros de pretratamiento y el perfil de curado para cada lote de producción o turno.
- El plano de DFT debe incluir esquinas y zonas empotradas; cualquier punto que se sitúe por debajo del mínimo requerido deberá ser objeto de medidas correctivas o de una autorización para la reelaboración.
- La prueba de adhesión con rayado en cruz debe cumplir con los requisitos de la clase especificada; los registros se conservan y se facilitan previa solicitud.
Embalaje y preparación de kits
- Se requiere protección de la superficie A; no debe haber contacto entre metales en el embalaje de la unidad.
- La bolsa de piezas debe estar sellada, etiquetada y separada del producto; es necesario realizar un recuento de la referencia 100%.
- La caja principal debe superar las pruebas de caída e impacto acordadas sin que el producto sufra daños; cualquier cambio en el embalaje requiere autorización.
Control de cambios + reelaboración
- Cualquier cambio en los materiales, la composición química de los acabados, los procesos o el embalaje requiere una autorización por escrito (control de cambios).
- El retoque no debe reducir la resistencia a la corrosión ni afectar a la clase estética; se aplican límites al repulido.
- Se exigirán informes de medidas correctoras ante cualquier tendencia de defectos graves; estos deberán incluir la causa raíz y pruebas de las medidas de prevención.
Conclusión: un modelo de toallero de baño adaptable a cualquier tamaño
Cuando defines un toallero de baño OEM como un sistema verificable —material + combinación de acabados + CTQ medibles + una matriz de pruebas + ingeniería de embalaje + verificación de proveedores—, dejas de comprar “lo primero que se te ocurra”. Consigues una calidad constante, menos devoluciones y un programa de abastecimiento que se puede ampliar a múltiples referencias de productos de baño.
Si quieres que un socio OEM se encargue de desarrollar y verificar estos controles desde el principio, empieza por aquí: Proveedor chino de hardware OEM.
Simon, experto en abastecimiento
¿Estás listo para mejorar tu cadena de suministro?:
Deja de pagar por defectos. Crea un programa OEM repetible para cestas de ducha de alambre, toalleros y cestas de almacenamiento: controles de calidad, embalaje para exportación y plazos de entrega estables.
Solicitar el catálogo de 2025 Iniciar proyecto OEM
Correo electrónico: simon@koitorhardware.com | Fábrica: Jiangmen, China
Envía a Koitor tu plano, una foto de muestra, una referencia del acabado, la cantidad deseada y el mercado de destino.
OEM / MARCA BLANCA
Convierte esta guía de abastecimiento en un resumen del producto
Indícanos el producto que deseas, el tamaño, el acabado, la cantidad del pedido y los requisitos de embalaje. Tu equipo recibirá un análisis práctico de la viabilidad de fabricación antes de recibir el presupuesto.
 English
 Español
 Português
 Français
 Deutsch
 العربية