Dobragem de fio por CNC vs. dobragem manual: o padrão de zero defeitos para o inventário de 2025
No mundo altamente competitivo do aprovisionamento global de hardware, a "tolerância" não é apenas um número numa ficha técnica — é o indicador determinante da rentabilidade. Para um gestor de categoria responsável pela aquisição de 50 000 unidades de cestos de arame para cozinha, um desvio acumulado de apenas 2 mm é a diferença entre uma cadeia de abastecimento otimizada e um desastre logístico.
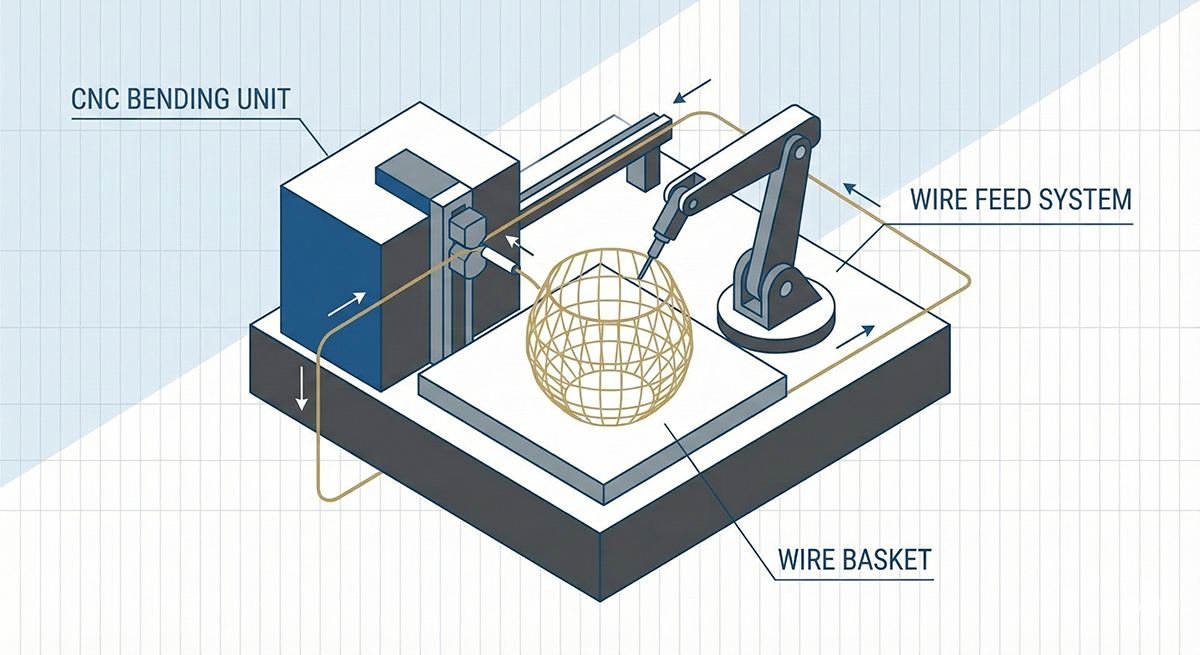
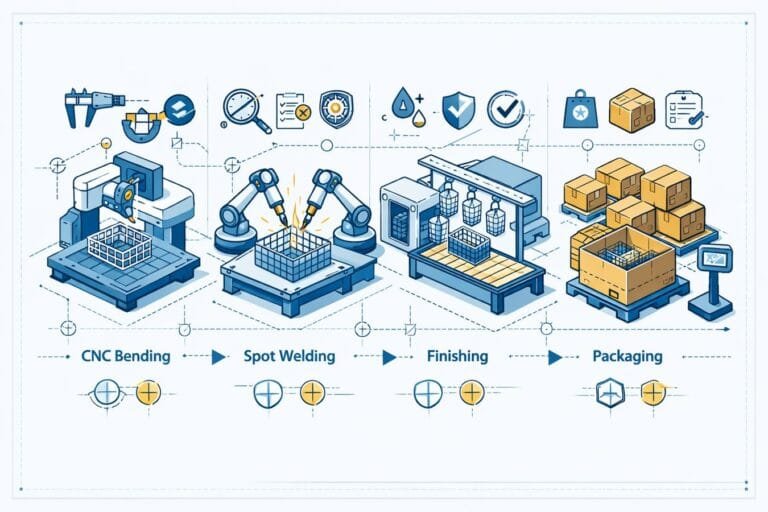
Na Koitor Hardware, reformulámos profundamente a nossa linha de produção, tendo transferido 85% dos nossos principais processos de conformação de fio do trabalho manual com gabaritos para Automação 3D CNC (Controlo Numérico por Computador). Este artigo constitui um documento técnico destinado a compradores B2B, analisando em pormenor os aspetos de engenharia mecânica, as estruturas de custos e os protocolos de garantia de qualidade que tornam a dobragem de fio por CNC a escolha imprescindível para o planeamento de inventário de 2025.
1. O efeito "segunda-feira de manhã": a anatomia do fracasso manual
Para compreender o retorno do investimento (ROI) da automatização, temos primeiro de analisar os inconvenientes do trabalho manual tradicional. Na "dobra com gabarito" convencional, um trabalhador enrola manualmente um fio de aço à volta de um poste metálico fixo. Embora o trabalho artesanal qualificado tenha o seu lugar, introduz variáveis biológicas que são matematicamente incompatíveis com a consistência da produção em massa.
A fisiologia da inconsistência
- Variação do binário:Dobrar um fio de aço Q195 de 6 mm requer uma força significativa. A aplicação do binário máximo por parte de um trabalhador diminui naturalmente entre as 9h00 e as 17h00, devido à fadiga muscular. Isto resulta em ângulos "insuficientemente dobrados" no final do turno, criando disparidades entre os lotes.
- Controlo de qualidade subjetivo:A inspeção manual recorre frequentemente a calibres do tipo "passa/não passa". Se um fio passar pelo calibre, mas se situar no limite máximo da tolerância (+1,5 mm), e for soldado a outro fio que se situe no limite oposto (-1,5 mm), a montagem final falha.
2. Por dentro da máquina: arquitetura CNC de 5 eixos
A dobragem de arame por CNC é um processo de "ferramentação flexível". Ao contrário da estampagem, que depende de matrizes estáticas e dispendiosas (ferramentação rígida), as máquinas CNC funcionam com código dinâmico. Na Koitor, as nossas máquinas utilizam um sistema síncrono de 5 eixos:
Especificações técnicas:
- Mecanismo de alimentação:Rolos servoelétricos com resolução de 0,01 mm (que substituem os sistemas hidráulicos, cujo funcionamento varia com a temperatura do óleo).
- Cabeça de dobragem:A rotação de 360 graus permite a geração de raios ilimitados sem necessidade de trocar de ferramentas.
- Rotação do fio:O próprio fio gira em torno do eixo longitudinal, permitindo a criação de geometrias complexas verdadeiramente tridimensionais.
3. Ciência dos Materiais: Resolver o paradoxo do "retorno elástico"
O maior desafio na conformação de metais é Recuperação elástica(Recuperação elástica). Quando um fio de aço é dobrado para além do seu ponto de escoamento, a estrutura atómica estica-se. Ao ser libertado, a energia elástica faz com que o fio tente regressar à sua forma original.
O problema do manual:Um trabalhador tem de "adivinhar" a curvatura excessiva necessária. Se o lote de aço mudar (por exemplo, se a resistência à tração passar de 350 MPa para 380 MPa), a "memória muscular" humana falha.
A solução CNC (compensação algorítmica):As máquinas CNC da Koitor dispõem de feedback de resistência em tempo real. A máquina dobra a peça, mede a recuperação elástica através de uma sonda e volta a dobrá-la para o ângulo corrigido com precisão, em milésimos de segundo. Isto garante que o aço inoxidável 304 seja dobrado com a mesma precisão que o aço ao carbono.
4. Análise económica: Ferramentas físicas vs. Ferramentas virtuais
| Fator de custo | Dobragem manual / com gabarito | Koitor CNC Automation |
|---|---|---|
| NRE (Engenharia Não Recorrente) | Elevado ($500+ para gabaritos) | Quase zero (Programação) |
| Prazo de execução do protótipo | 5 a 7 dias | 4 a 8 horas |
| Taxa de defeitos (PPM) | 30 000 PPM (3%) | < 1 000 PPM (0,11 TP3T) |
5. Estudo de caso: A crise do "empilhamento"
O Cliente:Um importante retalhista de utensílios de cozinha do Reino Unido. A questão:O fornecedor anterior recorria ao trabalho manual. As variações na borda do cesto faziam com que as unidades 15% não se empilhassem de forma segura, o que levava a falhas na exposição nas lojas.
A Solução Koitor:Reprogramámos a geometria na nossa linha de CNC de 5 eixos. Ao manter uma tolerância no eixo Z de ±0,2 mm, garantimos um encaixe perfeito. O resultado:Zero defeitos. Além disso, o empilhamento mais compacto permitiu-nos colocar 12% mais produto por contentor de transporte, poupando ao cliente $3 500 em frete marítimo por remessa.
Conclusão: A Norma de 2025
À medida que nos aproximamos de 2025, a era da produção industrial baseada na "mão-de-obra barata" está a chegar ao fim. Recorrer a uma fábrica que depende da dobragem manual é uma estratégia de risco. Na Koitor Hardware, não nos limitamos a vender fio metálico; vendemos precisão de engenharia.
Simon, especialista em sourcing
Pronto para modernizar a sua cadeia de abastecimento:
Deixe de pagar pelos defeitos. O mercado está a evoluir no sentido da precisão. Estabeleça uma parceria com a Koitor Hardware para obter soluções automatizadas de fio metálico com margens elevadas.
Solicitar o catálogo de 2025Iniciar projeto OEM
E-mail: simon@koitorhardware.com | Fábrica: Jiangmen, China
Envie à Koitor o seu desenho, uma fotografia de amostra, uma referência de acabamento, a quantidade pretendida e o mercado de destino.
OEM / MARCA PRÓPRIA
Transforme este guia de fornecimento num resumo do produto
Indique o produto pretendido, as dimensões, o acabamento, a quantidade a encomendar e os requisitos de embalagem. A sua equipa receberá uma análise prática da viabilidade de fabrico antes da apresentação do orçamento.
 English
 Español
 Português
 Français
 Deutsch
 العربية